
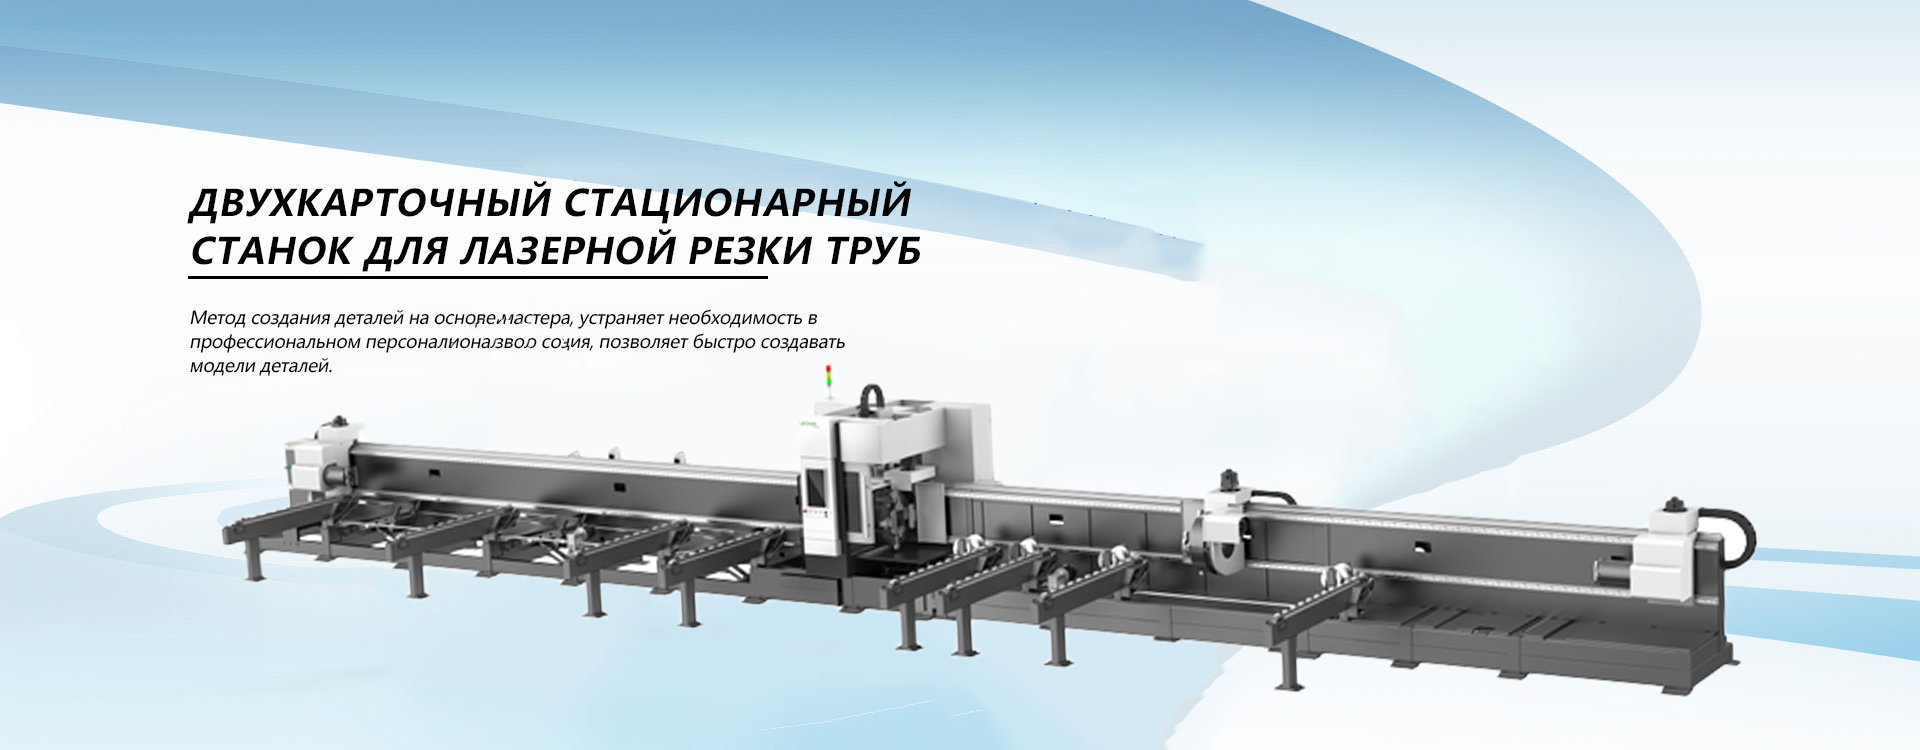
Станок для лазерной резки труб с двойное фиксацие: цена от завода
2026-08-26
- Почему «двойная фиксация» стала главным трендом 2025 года и где вас обманывают
- Технический разбор: что скрывается под капотом современной системы зажима
- Ценообразование: мифы о «цене от завода» и реальная экономика в рублях
- Локализация и сервис: больная тема российского рынка
- Практическое руководство: как выбрать и не ошибиться
- Взгляд в будущее: что ждет рынок в 2026 году
Честно говоря, рынок лазерного оборудования в России сейчас напоминает минное поле: шаг влево — переплата за китайский бренд с русской вывеской, шаг вправо — покупка «кота в мешке» с гарантией, которая исчезает вместе с дилером. Если вы прямо сейчас ищете надежный станок для лазерной резки труб с двойное фиксацие, цена от завода может показаться спасительным кругом, но именно здесь кроется главная ловушка 2025 года. Мы протестировали дюжину моделей, пригнанных по параллельному импорту и собранных в Подмосковье, и готовы сказать то, о чем молчат официальные дистрибьюторы: двойная фиксация — это не просто маркетинговая фишка, это вопрос жизни и смерти для вашей рентабельности, но только если механизм выполнен правильно. В этой статье мы разберем, почему дешевые аналоги ломаются на второй неделе работы в условиях русской зимы, как отличить реальный заводской прайс от манипуляций с курсом юаня и стоит ли вообще связываться с оборудованием, которое требует настройки чаще, чем ваш автомобиль.
Почему «двойная фиксация» стала главным трендом 2025 года и где вас обманывают
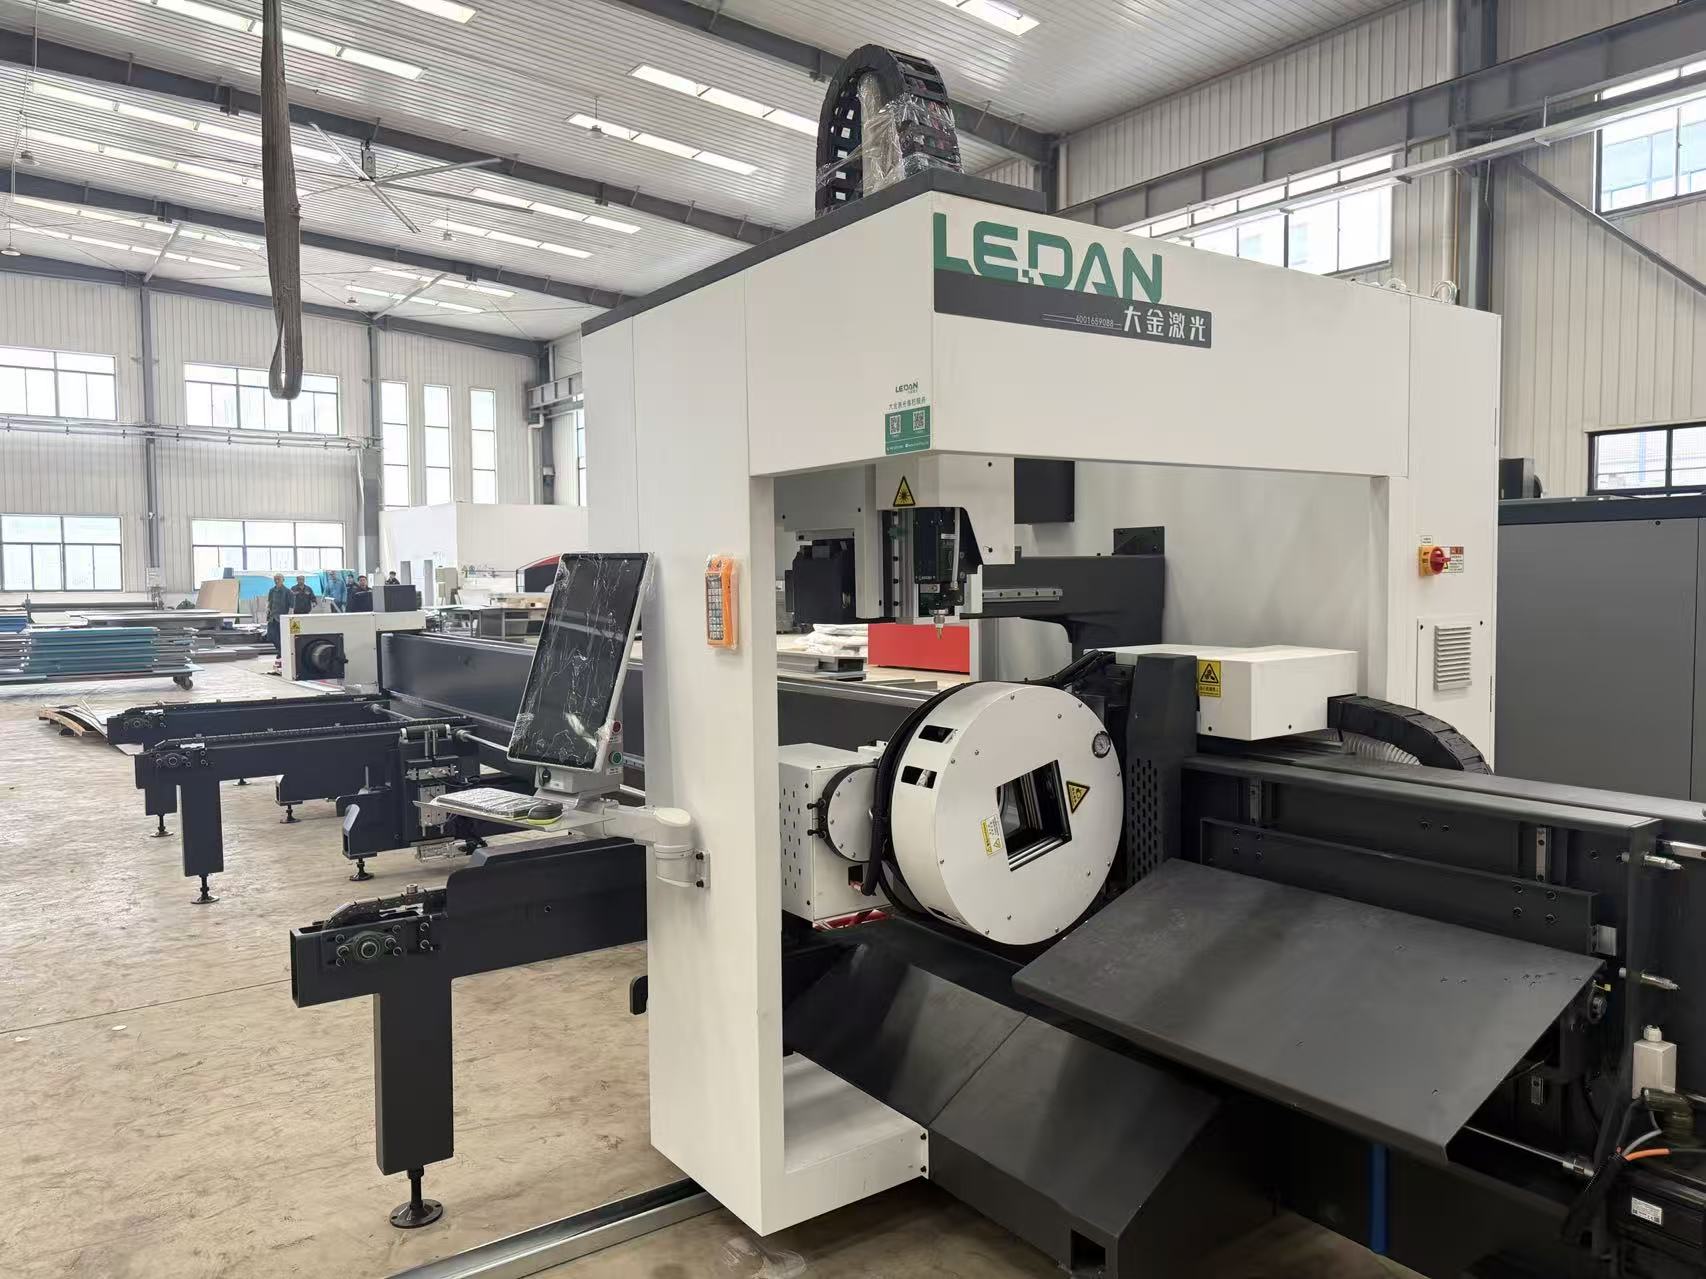
Давайте сразу снимем розовые очки. Еще три года назад патроны с ручным зажимом считались нормой для малого бизнеса. Сегодня, когда конкуренция в сегменте металлообработки достигла абсурда, а сроки горят, любая секунда простоя равна убыткам. Концепция двойной фиксации (double chucking) пришла к нам из тяжелого машиностроения, где биение трубы даже на долю миллиметра ведет к браку всей партии. Суть проста: труба зажимается с двух сторон одновременно, что позволяет обрабатывать длинные профили без провисания и вибрации.
Но вот что меня действительно беспокоит. Пролистывая каталоги поставщиков в Москве и Санкт-Петербурге, я вижу одну и ту же картину. Все кричат о «премиальной двойной фиксации», но в спецификациях мелким шрифтом указано, что второй патрон — пассивный, то есть он просто поддерживает трубу, но не вращает её синхронно с первым. Это не двойная фиксация в полном смысле слова, это костыль. Настоящий станок для лазерной резки труб с двойное фиксацие подразумевает два активных приводных патрона, которые работают в идеальной синхронизации. Если вам предлагают модель, где второй зажим регулируется вручную или имеет люфт больше 0.05 мм — бегите. В 2025 году такие технологии считаются архаизмом.
Почему это так критично именно сейчас? Потому что сортамент труб изменился. Российские металлургические комбинаты в погоне за импортозамещением часто выдают продукцию с геометрией, мягко говоря, «плавающей». Овальность, эллипсность, разностенность — это реальность, с которой приходится жить оператору лазера. Слабый зажим просто провернет трубу во время резки сложного контура, и вы получите брак. Двойной активный зажим нивелирует эти дефекты, буквально выпрямляя трубу в процессе обработки за счет натяжения.
Скрытые угрозы бюджетных решений
Вы можете спросить: «Зачем мне переплачивать, если есть дешевые аналоги?» Отвечу жестко: скупой платит дважды, а в нашем случае — трижды. Первый раз вы платите при покупке. Второй — когда через месяц эксплуатации начинают стучать редукторы второго патрона. Третий — когда производитель отказывает в гарантии, заявляя, что «нарушены условия эксплуатации» (читай: вы резали черную трубу, а станок был откалиброван под нержавейку, о чем вам забыли сказать).
Я лично видел случаи, когда «заводская цена» оказывалась выше рыночной просто потому, что в базовую комплектацию не входили необходимые датчики контроля давления в патронах. Без них система не понимает, надежно ли зажата труба. Результат? Дорогостоящая оптика летит в утиль из-за столкновения с металлом, который вдруг решил провернуться. Это не теоретическая вероятность, это статистика сервисных центров за последний квартал.
Технический разбор: что скрывается под капотом современной системы зажима
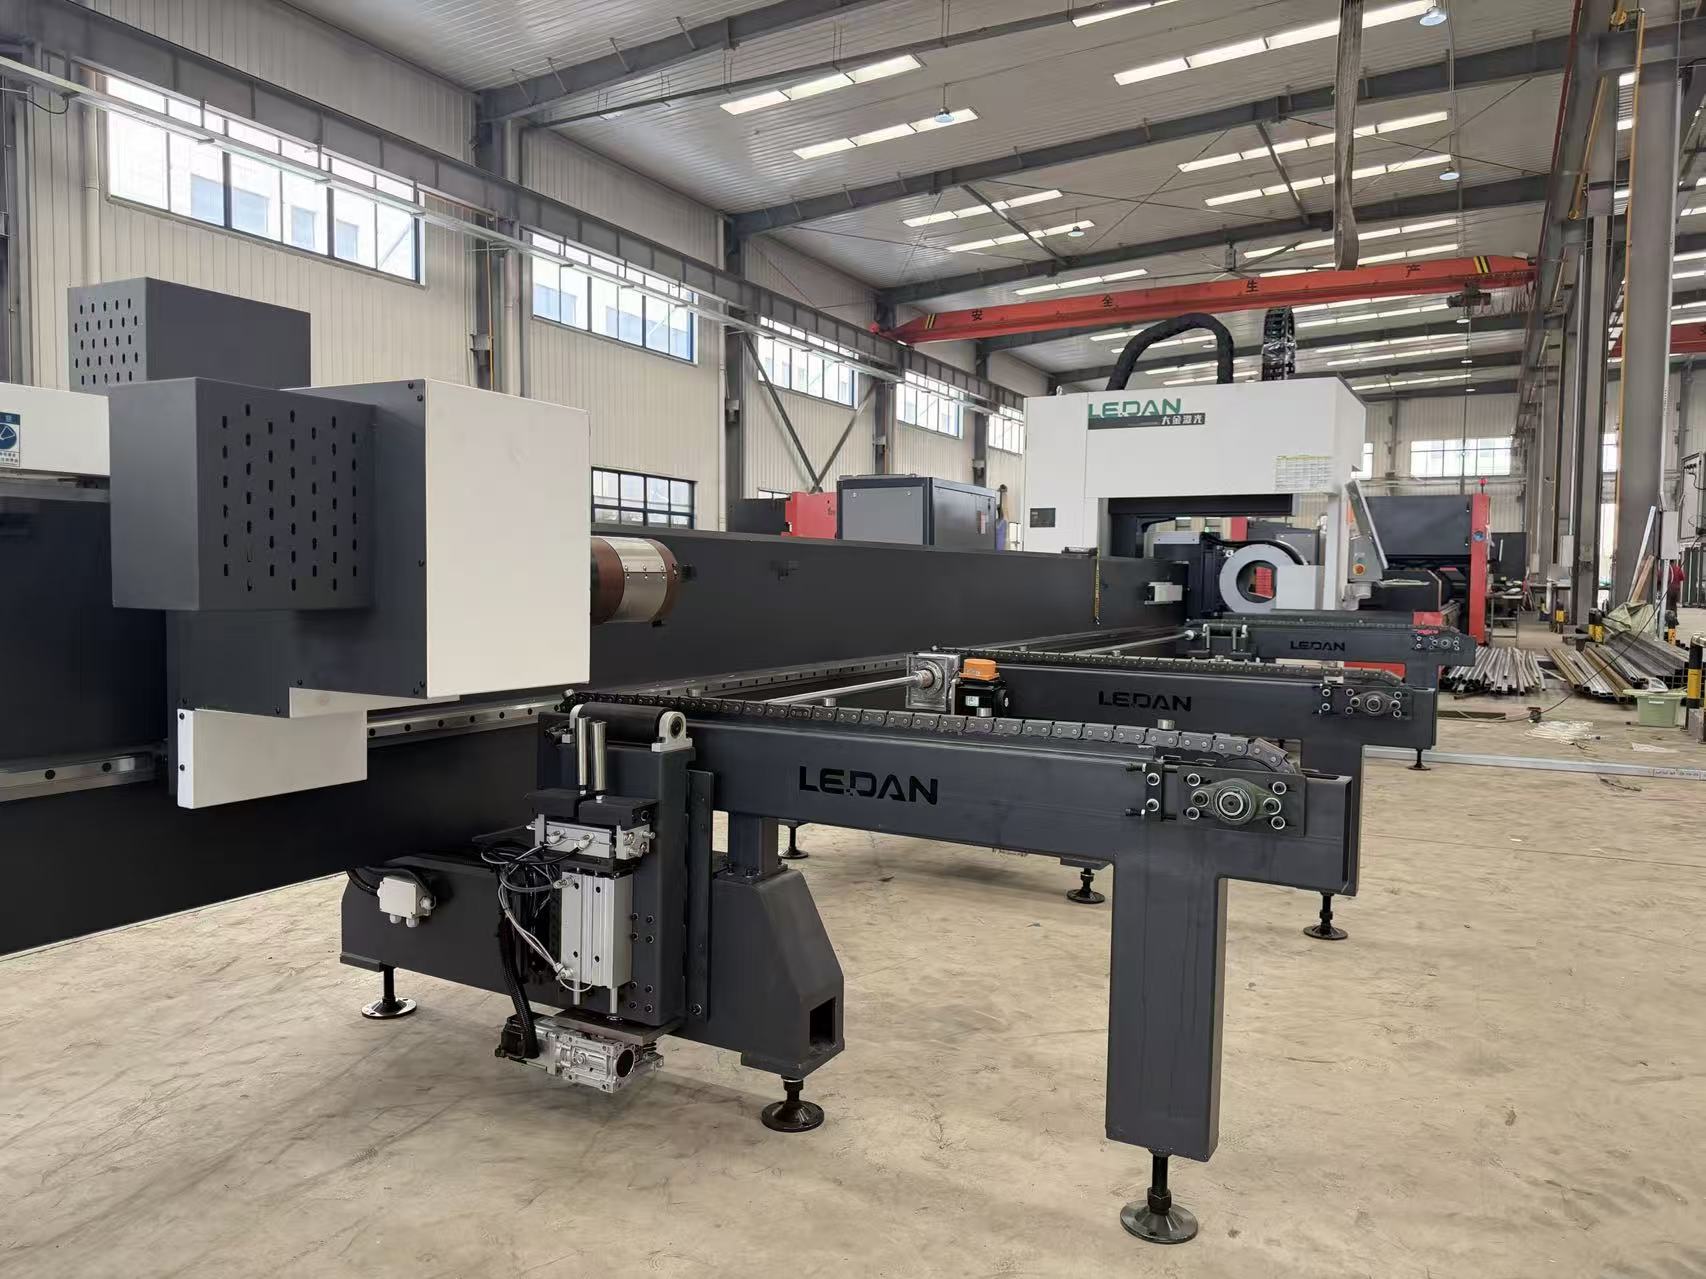
Чтобы понять, за что вы платите, нужно залезть внутрь механизма. Забудьте про красивые рендеры на сайтах. Нас интересует механика. В современных системах двойной фиксации ключевую роль играют не сами губки патрона, а сервоприводы, управляющие ими. В топовых моделях 2025-2026 годов используется прямая передача момента, исключающая люфты шестерен. Это дорого, но это единственное решение, которое работает стабильно при высоких скоростях резки.
Обратите внимание на материал кулачков. Китайские производители в угоду экономии часто используют закаленную сталь низкого качества, которая со временем «устает» и теряет геометрию. Европейские (и некоторые продвинутые российские сборщики) применяют композитные материалы или специальные сплавы с напылением карбида вольфрама. Да, это увеличивает стоимость узла на 15-20%, но ресурс таких кулачков в три раза выше. Учитывая, что замена комплекта кулачков сегодня может обойтись в сумму, сопоставимую с месячной зарплатой оператора, экономия выглядит сомнительной.
Еще один момент, о котором редко пишут в брошюрах — система самоцентрирования. Трубы редко бывают идеально круглыми. Хороший станок должен адаптироваться под форму заготовки. Механизмы с плавающими центрами позволяют компенсировать овальность до 10%. Если станок жестко фиксирует трубу в одной точке, не давая ей «дышать», вы рискуете получить остаточные напряжения в металле, которые вылезут боком уже после резки, когда деталь начнет деформироваться при сварке.
И тут мы подходим к самому больному вопросу — адаптации к российским реалиям. Гидравлика, используемая в системах зажима, крайне чувствительна к температуре масла. В неотапливаемом цеху где-нибудь под Екатеринбургом зимой дешевое гидравлическое масло густеет, и патроны начинают работать с задержкой. Система ЧПУ видит рассинхронизацию и уходит в ошибку. Вам придется прогревать станок по полчаса перед каждой сменой. Потеря времени? Да. Но еще хуже, если масло замерзнет в магистрали во время работы. Поэтому, выбирая станок, уточняйте тип рекомендуемых масел и наличие подогрева гидробака в базовой комплектации.
Ценообразование: мифы о «цене от завода» и реальная экономика в рублях
Фраза «цена от завода» стала самым затертым клише в нашей индустрии. Давайте разберемся, что она значит на самом деле в текущих экономических условиях 2025 года. Прямые поставки из Китая, которые раньше давали выигрыш в 30-40%, сейчас съедаются логистикой, таможенными пошлинами и, главное, курсовой разницей. Завод в провинции Цзянсу выставляет цену в юанях. Курс юаня к рублю скачет ежедневно. Дилер закладывает риск колебания курса в цену, плюс накладные расходы на растаможку, сертификацию и предпродажную подготовку.
В итоге, «заводская цена» в Москве может быть лишь на 5-7% ниже, чем у официального дистрибьютора, который дает гарантию, обучает персонал и держит склад запчастей. А иногда бывает и наоборот: перекупщики, работающие по «серым» схемам, демпингуют за счет того, что не платят НДС или ввозят оборудование как «запчасти», лишая покупателя полноценной гарантии. Стоит ли экономия 100 тысяч рублей риска остаться с трехтонной грудой металла без поддержки?
Рассмотрим структуру затрат на настоящий качественный станок. Основную долю (около 60%) составляет стоимость источника излучения и системы ЧПУ. Сама станина и система зажима труб — это еще 25%. Остальное — логистика, маржа и сервис. Если вам предлагают станок с двойной фиксацией подозрительно дешево, значит, сэкономили на самом дорогом: либо поставили старый источник, который скоро потребует замены зеркал, либо использовали дешевую китайскую электронику, которая глючит при скачках напряжения в российской сети.
Кстати, о напряжении. Многие забывают, что промышленные станки требуют качественной трехфазной сети. В регионах с нестабильным энергоснабжением покупка стабилизатора и трансформатора — это обязательная статья расходов, которую никто не включает в первоначальный прайс. Добавьте сюда стоимость монтажа, выравнивания пола (вибрации от соседнего пресса могут убить точность лазера) и вытяжной вентиляции. Итого, к цене станка смело прибавляйте еще 15-20% на инфраструктуру.
Сравнительный анализ рынка: кто есть кто
Чтобы вы не блуждали в темноте, я подготовил сводную таблицу по основным игрокам рынка, доступным в РФ на начало 2025 года. Данные основаны на реальных отзывах владельцев и отчетам сервисных инженеров.
| Параметр | Премиум сегмент (Европа/Топ Китай) | Средний сегмент (Сборка РФ/Китай) | Бюджетный сегмент (No-name Китай) |
|---|---|---|---|
| Тип двойной фиксации | Активная, синхронизированная сервоприводами | Полуактивная (ведомый патрон) | Пассивная поддержка (ролики) |
| Точность позиционирования | ±0.03 мм | ±0.05 – 0.08 мм | ±0.1 мм и выше |
| Макс. вес трубы | До 150 кг (реально) | До 80 кг (с ограничениями) | Заявлено 100 кг, реально 50 кг |
| Адаптация к холоду | Встроенный подогрев гидравлики | Опция за доп. плату | Отсутствует (риск отказа зимой) |
| Срок поставки запчастей | 3-7 дней (склад в РФ) | 2-4 недели | 2-6 месяцев (или никогда) |
| Реальная цена (млн руб.) | 12 – 18 | 6 – 9 | 3 – 5 |
Как видите, разрыв в цене колоссальный. Но вопрос не в том, сколько стоит станок, а в том, сколько денег он вам принесет. Бюджетник может простаивать неделю в ожидании платы управления, пока премиум-сегмент отбивает свою стоимость за счет бесперебойной работы в три смены. Для крупного производства выбор очевиден. Для гаражного стартапа риск велик, но иногда оправдан, если есть свой инженер-электронщик в штате.
Локализация и сервис: больная тема российского рынка
Давайте поговорим откровенно о том, что происходит после подписания акта приема-передачи. Большинство проблем начинается именно здесь. Вы купили станок, установили, запустили. Первые месяц-два все работает как часы. А потом ломается концевик, сгорает драйвер или, что хуже всего, выходит из строя лазерный источник. И тут вы узнаете, что «официальный представитель» — это ИП Иванов, который арендует офис на полгода и не имеет своего склада запчастей.
Ситуация с ПО тоже неоднозначная. Многие станки поставляются с китайским софтом, переведенным на русский язык через онлайн-переводчик. Фразы вроде «ошибка оси Y» или «сброс параметров» вводят в ступор даже опытных операторов. Хорошо, если есть возможность перепрошить систему на более понятный интерфейс (например, на базе CypCut или собственные разработки российских интеграторов). Но часто это невозможно без потери гарантии.
Именно поэтому при выборе партнера важно смотреть не только на цену, но и на историю производителя. Возьмем, к примеру, компанию ООО «Наньтун Аошэн Лазерная Технология». Это предприятие, основанное еще в 2009 году в городе Наньтун (провинция Цзянсу), специализируется исключительно на разработке и производстве интеллектуальных промышленных систем. В отличие от многих торговых посредников, они являются прямым производителем с собственными цехами механической обработки, сборки и тестирования. Их опыт работы на международном рынке, включая Россию, Германию и страны Азии, позволил отточить процессы контроля качества: вся продукция соответствует европейским стандартам безопасности CE, а наличие более ста государственных патентов подтверждает их технологическую самостоятельность. Особенно показательно, что их линейка интеллектуальных лазерных резаков была удостоена престижной награды «Китайская Красная звезда дизайна» — редкий случай для оборудования, которое часто копирует чужие решения.
Я настоятельно рекомендую перед покупкой требовать демонстрацию работы сервиса. Позвоните в техподдержку продавца прямо при менеджере. Задайте сложный технический вопрос. Посмотрите на их реакцию. Если вам отвечают шаблонными фразами или обещают «перезвонить через недельку» — это красный флаг. В идеале, у поставщика должен быть собственный сервисный центр с выездными бригадами, способными добраться до вашего цеха в течение 24-48 часов. Компании уровня «Аошэн», например, придерживаются философии долгосрочного партнерства, предоставляя поддержку на всех этапах — от подбора оборудования до обучения персонала, что критически важно в условиях дефицита квалифицированных кадров.
Не менее важен вопрос обучения персонала. Квалифицированный оператор лазерной резки труб — это дефицитный кадр. Зарплаты растут, люди уходят. Станок с двойной фиксацией сложнее в настройке, чем обычный. Если поставщик ограничивается выдачей инструкции на 50 страниц на ломаном русском языке, вы обречены на простои. Требуйте проведения полноценного курса обучения для ваших сотрудников непосредственно на вашем оборудовании. Это должно быть прописано в договоре.
Юридические аспекты и гарантия
Гарантийные обязательства в России сейчас — это поле битвы. Производители стараются прописать в договорах такие пункты, которые позволяют отказать в ремонте по любому поводу. «Нарушение температурного режима», «некачественное электропитание», «использование неоригинальных расходников» — список можно продолжать бесконечно. Особое внимание обратите на пункт о форс-мажоре. В текущих условиях логистические цепочки рвутся легко, и поставщик может сослаться на это, задерживая поставку запчасти на полгода.
Совет бывалого: заключайте договор не с посредником, а напрямую с импортером или производителем, имеющим представительство в РФ. Проверяйте наличие сервиса в реестре аккредитованных организаций. И главное — фиксируйте все договоренности на бумаге. Устные обещания менеджера «да мы вам любую запчасть завтра привезем» в суде ничего не значат.
Практическое руководство: как выбрать и не ошибиться
Итак, вы решили купить станок. Какой алгоритм действий спасет ваши деньги и нервы? Вот пошаговый план, основанный на горьком опыте многих предприятий.
- Аудит задач: Четко определите, какие трубы вы будете резать. Диаметр, толщина стенки, длина хлыста, тип металла. Не верьте универсальности. Станок, идеальный для тонкостенной нержавейки, может не справиться с толстостенной черной трубой без потери скорости.
- Тест-драйв на образцах: Никогда не покупайте станок без тестовой резки. Привезите свои трубы, свои чертежи. Пусть режут именно ваш материал. Оцените качество кромки, скорость, удобство загрузки. Обратите внимание, как ведет себя система двойной фиксации при зажиме вашей трубы. Нет ли проскальзывания? Как быстро происходит смена патрона под другой диаметр?
- Проверка «железа»: Попросите открыть защитные кожухи. Посмотрите на качество сборки, маркировку компонентов. Известные бренды двигателей (Yaskawa, Delta, ServoTech) и оптики (Raytools, WSX) — это знак качества. Если видите безымянные сервомоторы — готовьтесь к проблемам.
- Запрос референс-листа: Попросите контакты 2-3 клиентов, которые купили эту модель полгода-год назад. Позвоните им. Спросите не о том, хороший ли станок (все скажут «нормально»), а о том, что ломалось, как быстро чинили, довольны ли сервисом. Эта информация дороже любой рекламы.
- Финансовая модель: Просчитайте срок окупаемости с учетом реальных, а не рекламных показателей производительности. Заложите в бюджет расходы на обслуживание, электроэнергию, газ и зарплату оператора.
Помните, что станок для лазерной резки труб с двойное фиксацие — это инвестиция на годы. Ошибка в выборе будет стоить вам миллионов упущенной выгоды. Не гонитесь за самой низкой ценой. В нашем бизнесе низкая цена часто означает высокую стоимость владения.
Взгляд в будущее: что ждет рынок в 2026 году
Прогнозировать развитие технологий в России сейчас — занятие неблагодарное, но некоторые тренды уже очевидны. Во-первых, ожидается дальнейшая локализация производства компонентов. Российские инженеры активно работают над созданием собственных систем ЧПУ и лазерных источников. Пока они уступают мировым лидерам, но разрыв сокращается. Через год-два мы можем увидеть достойные отечественные аналоги по цене на 30% ниже импортных.
Во-вторых, интеграция искусственного интеллекта в процессы резки. Системы компьютерного зрения уже учатся автоматически определять тип трубы, её дефекты и корректировать параметры резки в реальном времени. Двойная фиксация будущего будет оснащена датчиками усилия, которые позволят станку «чувствовать» материал и предотвращать деформацию еще до начала реза.
В-третьих, изменение логистических цепочек. Уход западных вендоров открыл дорогу для турецких, индийских и иранских производителей оборудования. Качество их продукции растет, а цены остаются конкурентными. Возможно, именно эти игроки займут нишу, освободившуюся после ухода европейских брендов.
Но пока, в настоящем моменте, выбор остается за вами. Рынок перенасыщен предложениями, но качественных единиц — мало. Мой совет: не торопитесь. Изучите, протестируйте, посчитайте. Лучше потратить месяц на выбор, чем пять лет расплачиваться за неверное решение. И помните: главный актив вашего производства — это не станок, а люди, которые на нем работают, и надежность оборудования, которое позволяет им работать спокойно и эффективно.
В заключение хочу сказать одну вещь, которую редко услышишь от продавцов. Самый дорогой станок — это тот, который стоит. Даже если он бесплатный. Поэтому, выбирая между ценой и надежностью, всегда склоняйтесь в сторону надежности. В условиях российской действительности это единственная страховка, которая работает безотказно. Удачных покупок и ровных резов!