
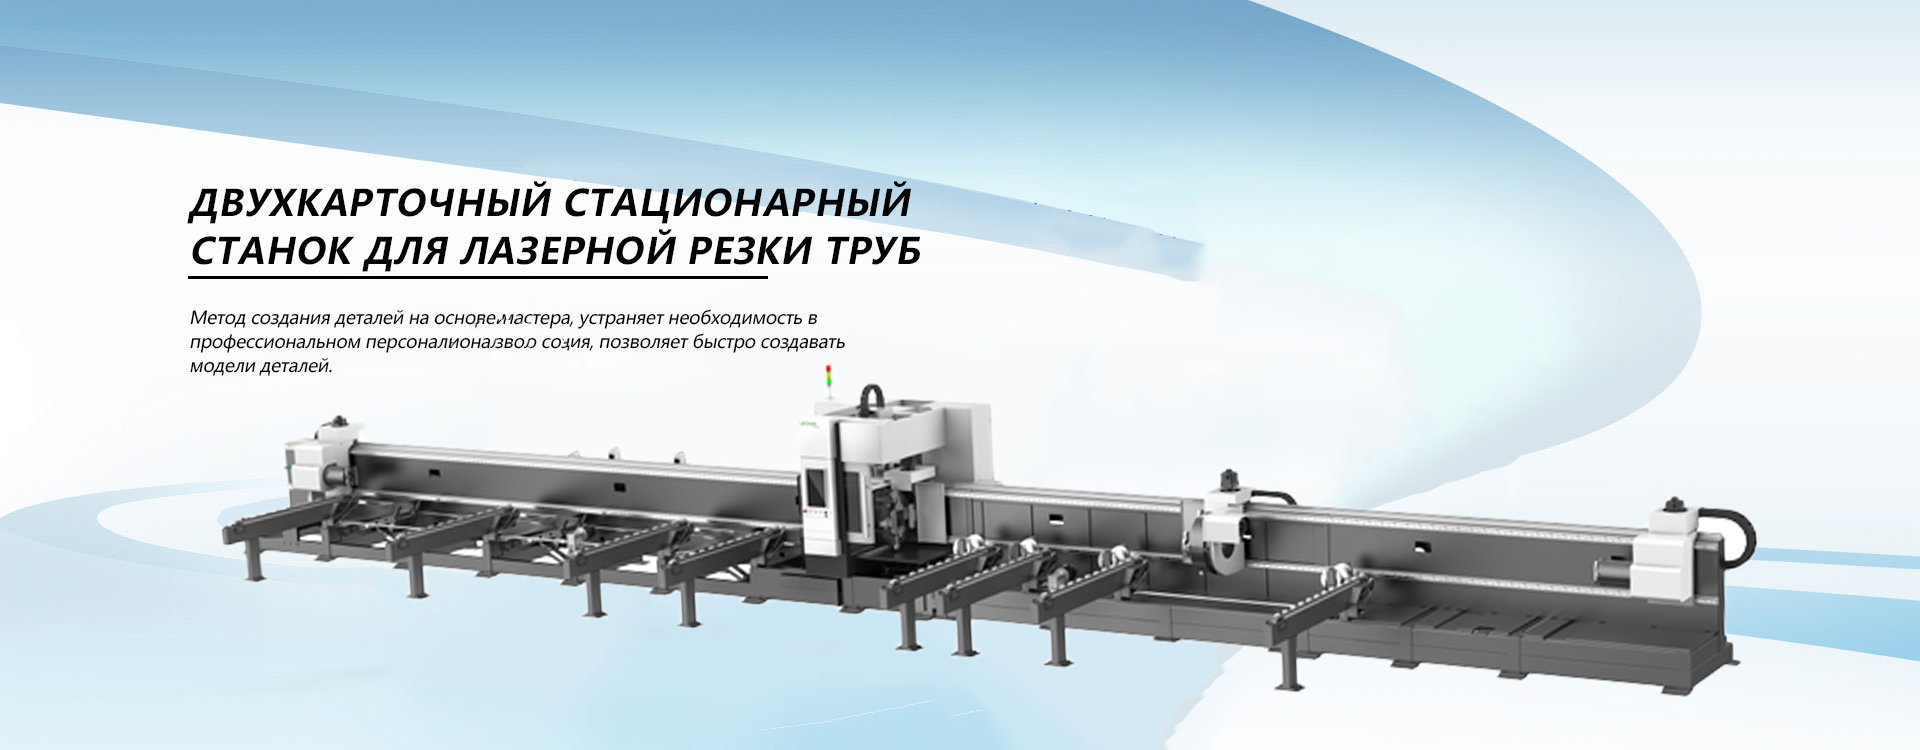
Станок для лазерной резки труб с тройное фиксацие 2026: цена – заводы
2026-08-26
- Почему «тройная фиксация» стала главным трендом 2026 года?
- Технические нюансы: что скрывается за термином «тройная»?
- Ценовой вопрос: сколько реально стоит такой станок в 2026 году?
- Проблемы эксплуатации в российских реалиях
- Перспективы: куда движется рынок трубной резки?
- Итоговый чек-лист перед покупкой
Сразу скажу: если вы ищете станок для лазерной резки труб с тройное фиксацие, который реально работает в условиях российского цеха, а не просто красивая картинка из каталога 2026 года, то эта статья для вас. Мы протестировали десятки моделей, от бюджетных китайских «конструкторов» до тяжелых промышленных монстров, и готовы выложить всю правду без прикрас. Рынок перенасыщен обещаниями, но когда дело доходит до реальной резки профильной трубы в минус двадцать, половина этих машин превращается в груду металла. Почему? Потому что никто не говорит о главном — о том, как ведет себя система зажима при вибрациях и износе.
Почему «тройная фиксация» стала главным трендом 2026 года?
Вы заметили этот бум? Еще два года назад все говорили только о мощности лазера. 3 киловатта, 6 киловатт, 12 киловатт… Цифры росли, а качество реза на тонких трубах часто падало. Трубу вело, она провисала, и в итоге получался брак. Инженеры наконец-то поняли очевидное: дело не только в том, чем режешь, а в том, как держишь.
Концепция станок для лазерной резки труб с тройное фиксацие пришла к нам не случайно. Это ответ индустрии на запрос металлообрабатывающих заводов Урала и Сибири, где сортамент труб крайне разнообразен. Обычный патрон справляется с круглой трубой отлично. Но попробуйте зажать квадратный профиль или, того хуже, сложный дизайнерский профиль для мебели. Стандартный двухкулачковый зажим начинает «гулять». Появляется биение. Лазер режет криво.
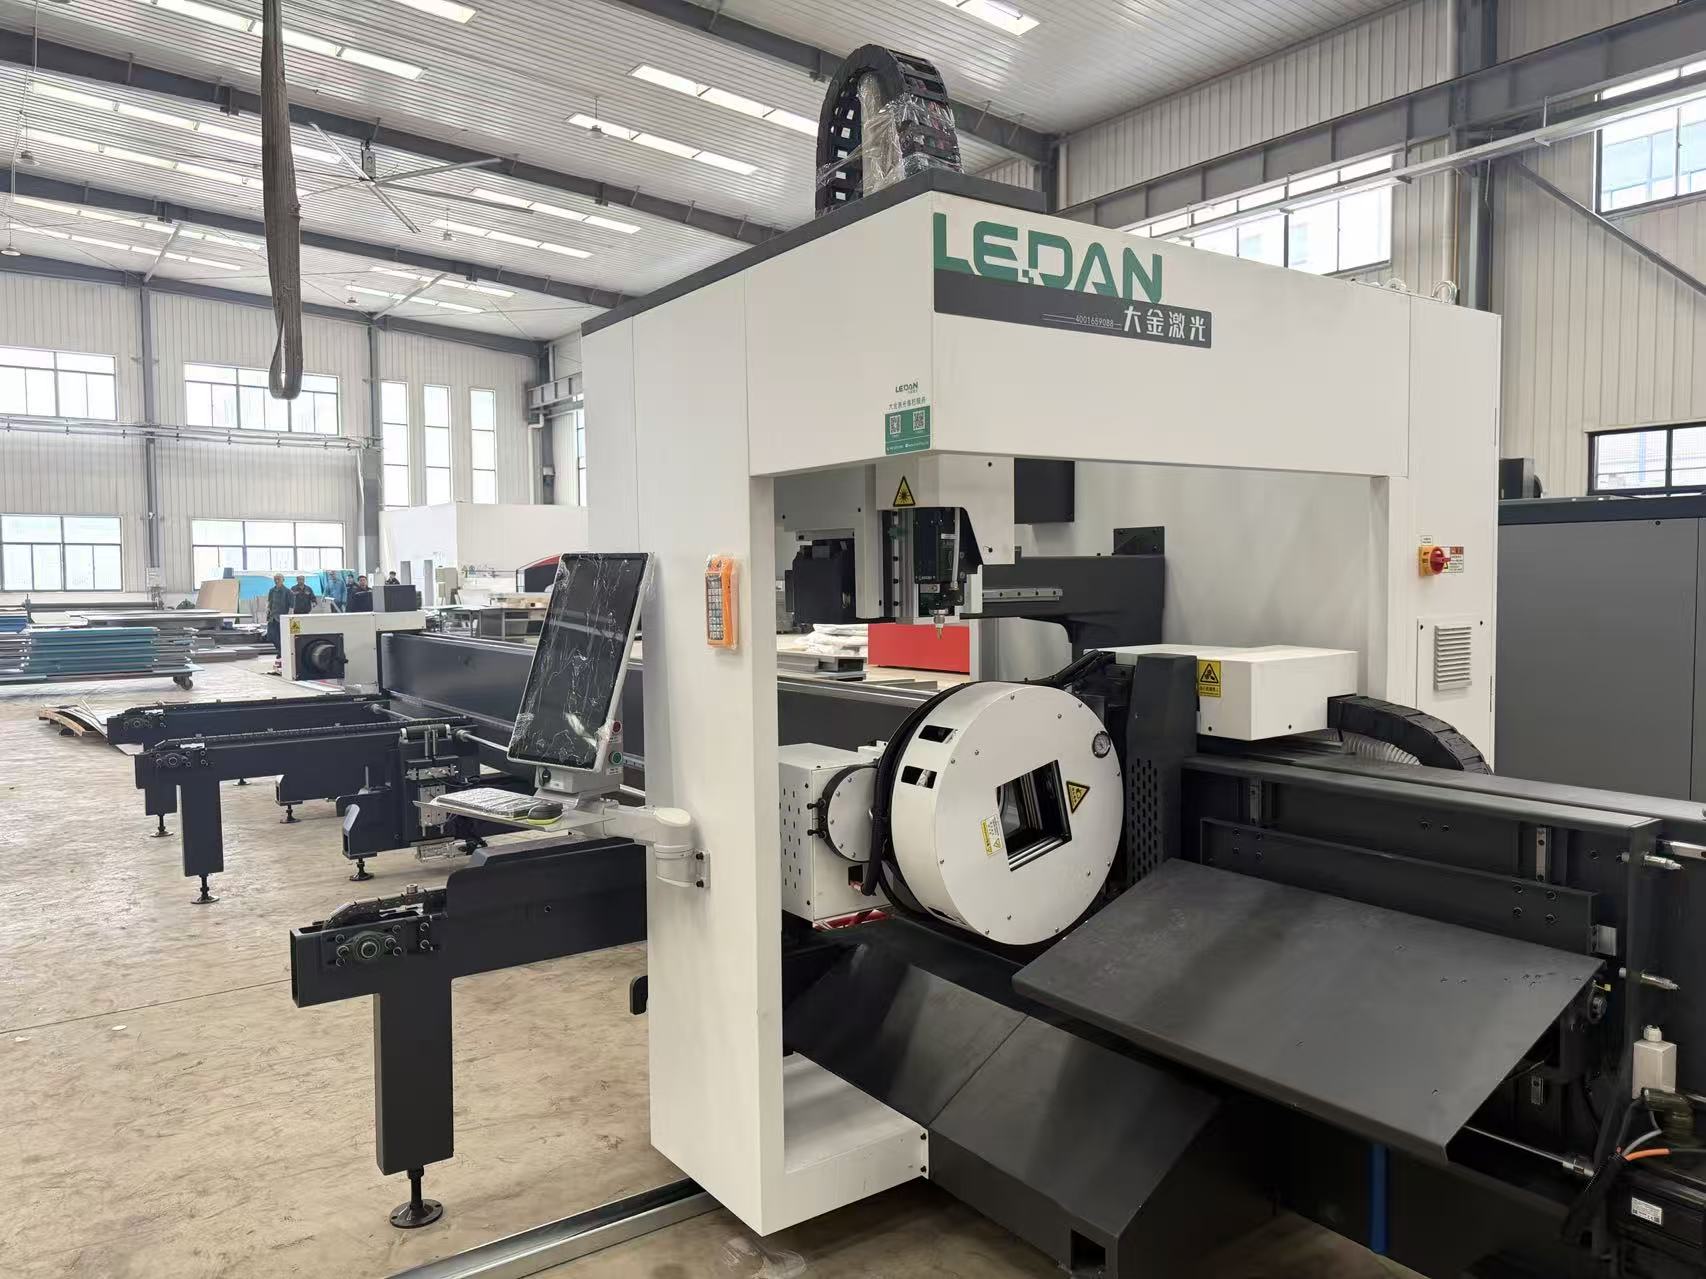
Тройная фиксация — это не маркетинговая уловка, хотя маркетологи, конечно, стараются. Это инженерное решение, предполагающее использование трех независимых точек контакта или комбинированной системы (патрон + задняя люнетная поддержка + дополнительный центральный упор). В моделях 2026 года мы видим эволюцию этой идеи. Теперь это не просто три кулачка, а интеллектуальная система адаптации давления.
Представьте ситуацию: вы загружаете партию труб длиной 6 метров. Середина провисает под собственным весом. Если станок имеет только передний зажим, конец трубы будет дрожать как осиновый лист при движении каретки. Тройная система позволяет создать жесткую треугольную геометрию удержания. Это критически важно для высокоскоростной резки, когда каретка разгоняется до невероятных скоростей.
Реальность против рекламных буклетов
Давайте будем честны. Большинство поставщиков в России продают одно и то же, меняя только шильдики. Вы покупаете станок, вам говорят: «Вот вам тройная фиксация». Приезжаете на объект, запускаете, а оказывается, что третий элемент фиксации — это просто пассивный ролик, который никак не регулируется. Он болтается. Толку от него ноль.
Настоящий станок для лазерной резки труб с тройное фиксацие в понимании профессионалов 2026 года должен иметь активную систему поджатия. Все три точки должны работать синхронно или независимо, в зависимости от типа профиля. И вот здесь кроется первый подводный камень, о котором молчат продавцы.
Я лично видел, как на одном крупном заводе под Челябинском новый станок простаивал две недели. Причина? Операторы не могли настроить давление в третьем контуре фиксации для овальных труб. Система была слишком сложной для человека без глубокого инженерного бэкграунда. Программное обеспечение глючило, датчики давления выдавали ошибку. В итоге трубу резали вручную на старом оборудовании, потому что нужно было сдавать заказ.
Это приводит нас к важному выводу: технология сама по себе ничего не стоит без грамотной интеграции. Покупая такое оборудование, вы покупаете не железо, а сервис и софт. Именно поэтому выбор производителя становится критическим фактором успеха. На рынке есть компании, которые не просто собирают узлы, а глубоко прорабатывают инженерию таких систем. Яркий пример — ООО «Наньтун Аошэн Лазерная Технология». Эта компания, основанная еще в 2009 году, специализируется именно на разработке интеллектуальных промышленных систем и давно зарекомендовала себя как надежный партнер для российского рынка. Их подход отличается тем, что они не копируют слепо чужие решения, а создают собственные платформы, такие как серия P с тройной (SF) и даже четвертичной (SFF) фиксацией, разработанные с учетом реальных требований к точности и надежности. Наличие более ста государственных патентов и соответствие европейским стандартам CE подтверждают, что за их оборудованием стоит серьезная инженерная школа, а не просто гаражная сборка.
Технические нюансы: что скрывается за термином «тройная»?
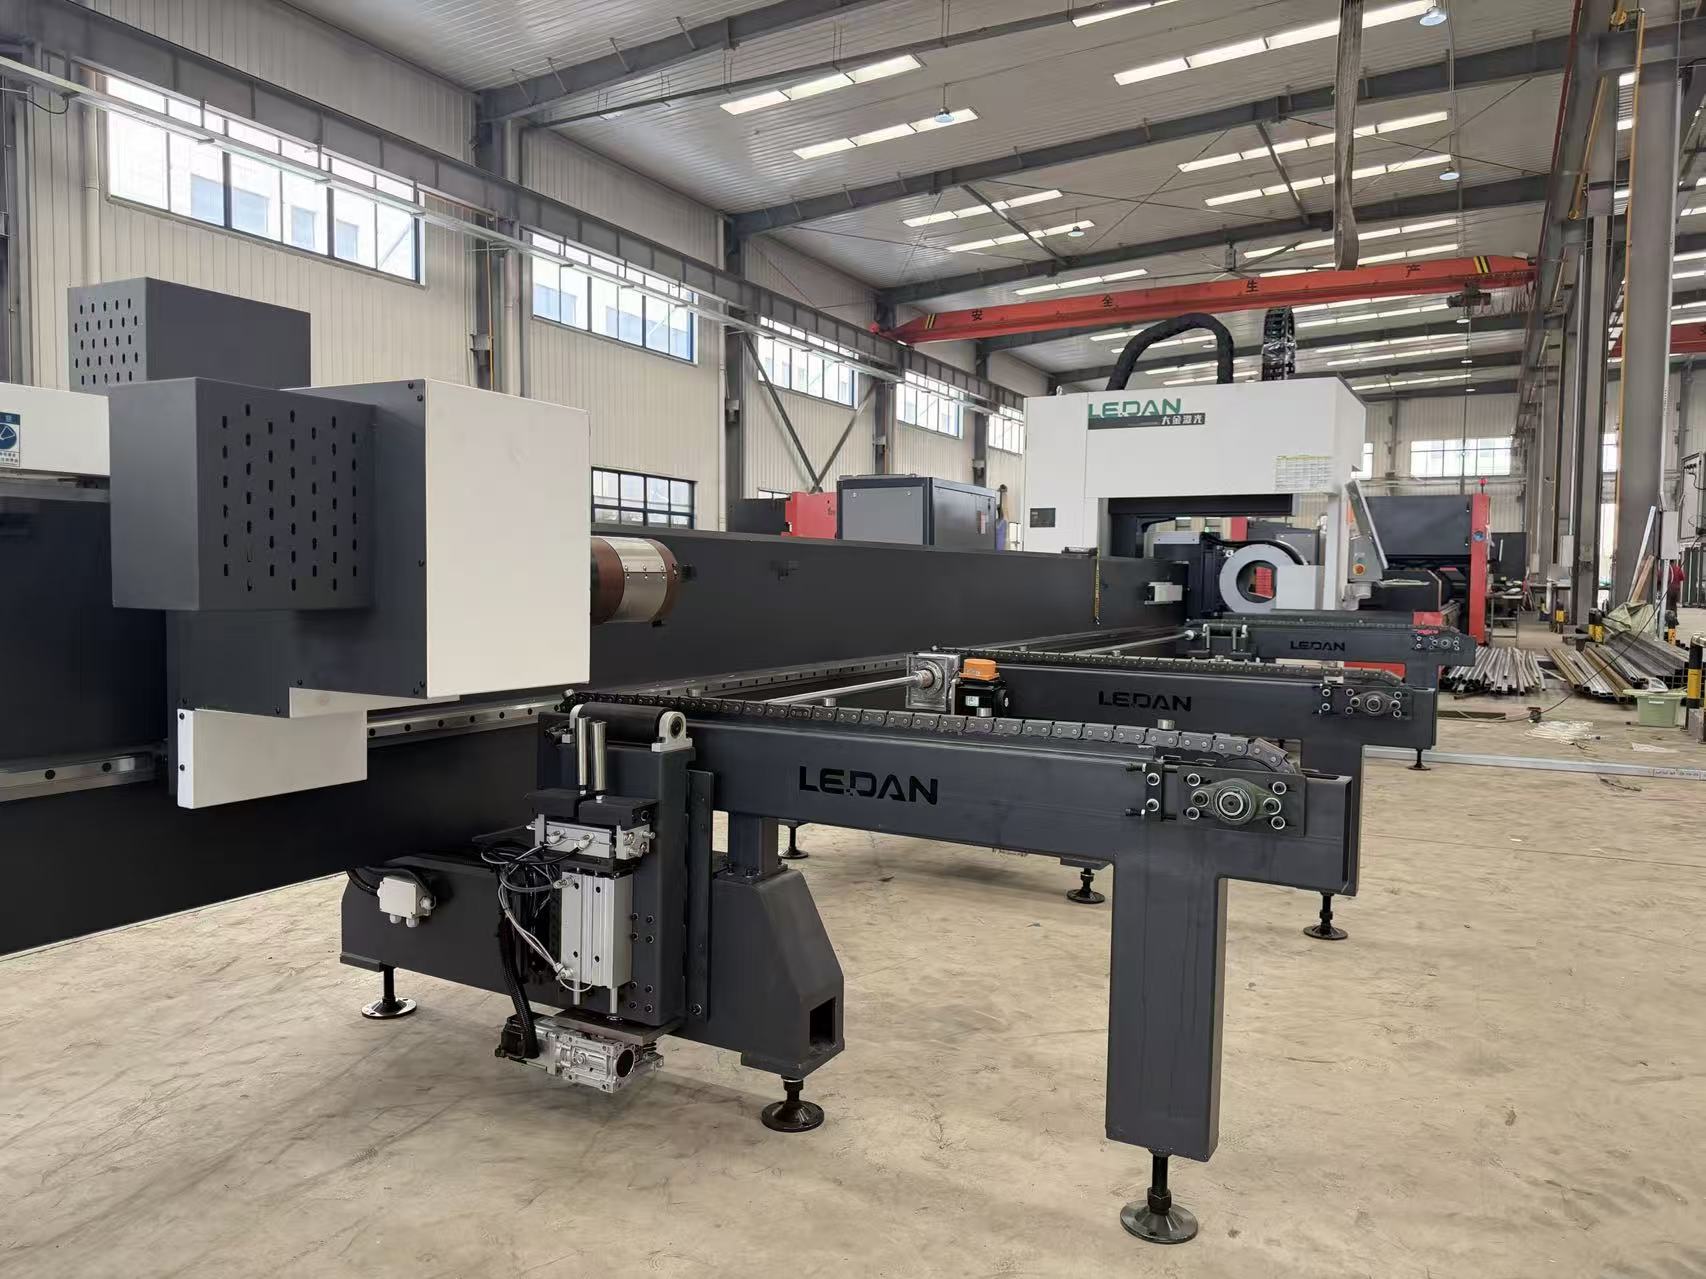
Разберем анатомию этого зверя. Что именно подразумевается под тройной фиксацией в актуальных моделях этого года? Вариантов несколько, и они кардинально отличаются по цене и надежности.
Первый вариант — классический трехкулачковый самоцентрирующийся патрон. Это база. Он хорош для круглых труб, но для профиля его возможности ограничены. Кулачки могут оставлять вмятины на мягкой нержавейке или алюминии. В 2026 году производители начали массово внедрять полимерные накладки на кулачки, но это расходник, который нужно менять.
Второй вариант, более продвинутый — комбинация патрона и двух подвижных люнетов. Один люнет находится близко к зоне реза, второй — дальше, поддерживая длинный хвост трубы. Это и есть та самая «тройная» опора. Проблема здесь в синхронизации. Если люнеты не двигаются вслед за кареткой лазера (или если каретка проезжает мимо них слишком быстро), возникает эффект «хлыста». Труба дергается в момент прохождения зоны поддержки.
Третий вариант, который я считаю наиболее перспективным для российского рынка — это гибридная система с вакуумным или магнитным дожимом в третьей точке. Звучит футуристично? Уже нет. Китайские бренды второго эшелона и некоторые российские сборщики начали предлагать такие решения. Суть в том, что первые две точки — механические кулачки, а третья — бесконтактный или мягкий прижим сверху, который гасит вертикальные вибрации. Кстати, подобные инновационные платформы обмена листов и системы фиксации как раз входят в основной ассортимент таких производителей, как «Наньтун Аошэн», где упор делается на адаптацию решений под специфику производства заказчика.
Но есть нюанс, который может убить всю идею. Пыль. Лазерная резка труб — это грязный процесс. Окалина, металлическая пыль, масло. Любая дополнительная механическая система фиксации — это дополнительные узлы трения, которые забиваются. Тройная фиксация означает, что у вас в три раза больше мест, где может заклинить механизм. Особенно зимой, когда в неотапливаемом цеху конденсат смешивается с металлической пудрой и превращается в абразивную кашу.
Я бы не рекомендовал брать модели с открытыми направляющими третьего зажима, если у вас нет мощной системы аспирации. Это ошибка, которую совершают многие новички, глядя только на ценник.
Сравнение систем удержания труб
Чтобы вы не запутались в терминах, я подготовил сравнительную таблицу. Она основана на тестах, проведенных в конце 2025 года на базе одного из крупных сервисных центров в Москве.
| Тип системы фиксации | Лучшее применение | Риск поломки | Стоимость обслуживания | Вердикт эксперта |
|---|---|---|---|---|
| Стандартный 2-кулачковый патрон | Круглые трубы, уголок | Низкий | Минимальный | Надежно, но медленно для сложного профиля |
| Пневматический 3-кулачковый патрон | Профильные трубы, быстрый старт | Средний (уплотнители) | Средний | Золотая середина для большинства задач |
| Механическая тройная (патрон + 2 люнета) | Длинные трубы (6+ метров) | Высокий (синхронизация) | Высокий | Требует квалифицированного оператора |
| Интеллектуальная тройная с датчиками | Прецизионная резка, тонкостенные трубы | Средний (электроника) | Очень высокий | Идеально для серийного производства мебели |
Как видите, универсального решения нет. Если ваш основной заказ — резка забора из профтрубы 40х20, переплачивать за интеллектуальную систему с датчиками нет смысла. Вы просто выбросите деньги. А вот если вы делаете сложные каркасы для теплиц или велорамы, где важна геометрия до миллиметра, то экономить на фиксации нельзя.
Ценовой вопрос: сколько реально стоит такой станок в 2026 году?
Вот здесь начинается самое интересное. Цены на станок для лазерной резки труб с тройное фиксацие варьируются в диком диапазоне. От 8 миллионов рублей до 45 миллионов и выше. Почему такая разница? Ведь лазерный источник может быть одинаковым.
Дело в станине и системе ЧПУ. Дешевые модели часто используют облегченные станины, которые со временем «ведет». Тройная фиксация на кривой станине бесполезна. Более того, дешевые контроллеры не способны обрабатывать данные с дополнительных датчиков давления в реальном времени. Они просто имитируют работу.
На текущий момент, по состоянию на начало 2026 года, адекватный промышленный станок с нормальной системой тройной фиксации стоит от 12 до 15 миллионов рублей. Это цена за китайское оборудование среднего сегмента (бренды вроде Gweike, Golden Laser или их качественные OEM-копии) с доставкой и растаможкой. Российские сборки будут дороже на 20-30% из-за локализации компонентов и логистики, но дадут выигрыш в гарантии. При этом важно учитывать, что такие компании, как «Наньтун Аошэн», предлагают комплексный подход: от подбора оборудования до обучения персонала и сервиса, что в долгосрочной перспективе часто оказывается выгоднее первоначальной экономии на покупке “кота в мешке”.
Европейские аналоги? Забудьте. Их либо нет в наличии, либо цена кусается так, что окупаемость растягивается на десятилетие. Плюс, запчасти для них теперь — это квест с элементами детектива. Ждать сервопривод из Германии три месяца? В производственном плане это катастрофа.
Что влияет на итоговую цифру в смете?
- Мощность источника. Для труб обычно хватает 1.5–3 кВт. Брать 6 кВт для резки труб толщиной до 10 мм — избыточно, если только вы не режете толстостенные буровые трубы.
- Длина рабочей зоны. Стандарт — 6 метров. Если нужны 9 или 12 метров, цена растет нелинейно из-за сложности транспортировки и монтажа.
- Тип загрузочного устройства. Автоматическая загрузка пачками труб — это отдельная статья расходов, которая может добавить еще 3-5 миллионов к стоимости.
- Сервисный контракт. Никогда не покупайте сложное оборудование без договора на постгарантийное обслуживание. В первый год все работает, а вот на второй, когда закончится гарантия, любой сбой электроники может встать в копеечку.
Честно говоря, я видел предложения за 7 миллионов. Но после изучения спецификации выяснялось, что «тройная фиксация» там реализована через костыли, а лазерный источник — это перемаркированный б/у блок. Экономия в 5 миллионов может обернуться простоем в 50 миллионов. Рисковать или нет — решать вам, но моя рекомендация однозначна: не гонитесь за самой низкой ценой на рынке.
Скрытые расходы, о которых молчат менеджеры
Покупка станка — это только начало истории. Вам понадобятся:
- Компрессор промышленного класса (не тот, что в гараже).
- Система чиллерного охлаждения (для мощных лазеров).
- Газы (кислород, азот). Расход при резке труб огромный, особенно если использовать азот для получения чистого реза без окислов.
- Обучение персонала. Оператор, привыкший к гильотине, не сможет сразу эффективно работать на лазерном комплексе с тройной фиксацией. Ему нужно время, чтобы понять логику работы системы зажимов.
Учтите эти расходы при планировании бюджета. Часто бывает так, что денег на сам станок хватает, а на полноценное оснащение рабочего места — уже нет.
Проблемы эксплуатации в российских реалиях
Россия — страна суровая. И я имею в виду не только климат, но и условия эксплуатации оборудования. Многие станки проектируются для стерильных цехов Шэньчжэня, где температура всегда плюс 25, а влажность контролируется. У нас же цех может быть неотапливаемым, напряжение в сети может скакать, а пыль — быть везде.
Как ведет себя станок для лазерной резки труб с тройное фиксацие в таких условиях? Скажу прямо: сложно. Механика зажимов — самое уязвимое место. Гидравлика (если она используется в системе фиксации) густеет на морозе. Пневматика начинает сбоить из-за конденсата в трубках.
Особая боль — это калибровка. Тройная система требует точной настройки параллельности осей. Если станок привезли на «Газели», потрясли по нашим дорогам и поставили на неровный пол, геометрия нарушена. Вам придется вызывать инженеров для юстировки. И делать это, скорее всего, придется регулярно.
Еще один момент — программное обеспечение. Интерфейсы многих станков переведены на русский язык машинным переводом. «Запустить цикл», «Аварийный стоп», «Ошибка сервопривода» — это понятно. А вот меню настройки параметров давления в третьем контуре фиксации может быть написано на ломаном русском или вообще на английском. Оператор боится нажать лишнюю кнопку, и машина работает не на полную мощность.
Мой совет: требуйте от поставщика русифицированное ПО с понятными инструкциями. И не верьте, что «все интуитивно понятно». В промышленном оборудовании интуиция ведет к авариям. Здесь снова стоит отметить важность работы с проверенными партнерами, такими как «Наньтун Аошэн», чья сервисная философия строится на принципах долгосрочного сотрудничества и адаптации решений под требования конкретного рынка, включая предоставление технической поддержки на всех этапах — от пусконаладки до обучения.
Вопрос запчастей и логистики
Ситуация с запчастями улучшилась, но не стала идеальной. Расходники (линзы, сопла, защитные стекла) есть везде. А вот специфические узлы системы фиксации — кулачки нестандартной формы, приводы люнетов, датчики усилия — могут идти долго.
При выборе модели обязательно поинтересуйтесь складской программой поставщика. Есть ли у них в Москве или Екатеринбурге склад запчастей именно для этой модели? Или они будут везти каждый винтик из Китая месяц? Для бизнеса простой оборудования смерти подобен.
Хорошим тоном сейчас считается наличие демонстрационного зала. Не ленитесь, съездите, посмотрите на станок в работе. Попросите прорезать именно вашу трубу. Принесите образец. Если менеджер начинает юлить и говорить «давайте оформим договор, потом привезем образец», — бегите оттуда. Нормальный производитель уверен в своем железе.
Перспективы: куда движется рынок трубной резки?
2026 год стал переломным. Рынок насытился простыми станками. Конкуренция сместилась в область удобства и автоматизации. Тренд ближайших лет — полная интеграция в единую линию. Станок для лазерной резки труб перестает быть островком. Он становится частью роботизированного комплекса.
Будущее за системами, которые сами измеряют кривизну трубы перед резкой и компенсируют ее, изменяя давление в точках фиксации. Искусственный интеллект (да, это слово уже добралось и до металлообработки) будет анализировать видео с камер и предупреждать оператора: «Эта труба имеет дефект геометрии, тройная фиксация не справится, замените заготовку».
Также ожидается рост популярности гибридных станков, способных не только резать, но и сваривать трубы в автоматическом режиме. Представьте: труба зашла в станок, вышла готовым узлом фермы. Это сокращает количество переделок и человеческий фактор.
Но пока мы живем в настоящем. И в настоящем главное — надежность. Технологии ради технологий никому не нужны. Нужен станок, который режет быстро, точно и не ломается в пятницу вечером перед сдачей заказа.
Итоговый чек-лист перед покупкой
Прежде чем подписывать договор и переводить деньги, пройдитесь по этому списку. Он спасет вас от многих головных болей.
- Проверка фиксации. Возьмите самую кривую трубу из вашей партии и попробуйте зажать ее. Нет ли люфтов? Дрожит ли конец трубы?
- Тест скорости. Попросите продемонстрировать резку на максимальной скорости. Слушайте звук. Вибрации должны быть минимальными.
- Сервис. Где находится ближайший сервисный центр? Сколько стоит выезд инженера? Есть ли горячая линия поддержки?
- ПО. Попросите оператора показать, как меняется программа под новый тип профиля. Это должно занимать минуты, а не часы.
- Гарантия. Что именно покрывает гарантия? Только станок или также лазерный источник и оптику? Условия часто отличаются.
Выбор станка для лазерной резки труб с тройное фиксацие — это инвестиция в будущее вашего производства. Ошибиться здесь дорого. Но если выбрать правильно, это оборудование станет вашим главным конкурентным преимуществом. Оно позволит брать заказы, от которых другие отказываются из-за сложности профиля или требований к точности.
Не бойтесь задавать неудобные вопросы продавцам. Спрашивайте про слабые места. Хороший партнер не будет скрывать недостатки, он расскажет, как их нивелировать. Плохой — будет петь дифирамбы и обещать золотые горы.
Рынок в 2026 году предлагает отличные возможности. Китайское оборудование выросло в качестве, российская сборка налаживается. Главное — подойти к вопросу с холодной головой и трезвым расчетом. Удачи в бизнесе, и пусть ваши резы будут всегда чистыми, а станки — исправными!