
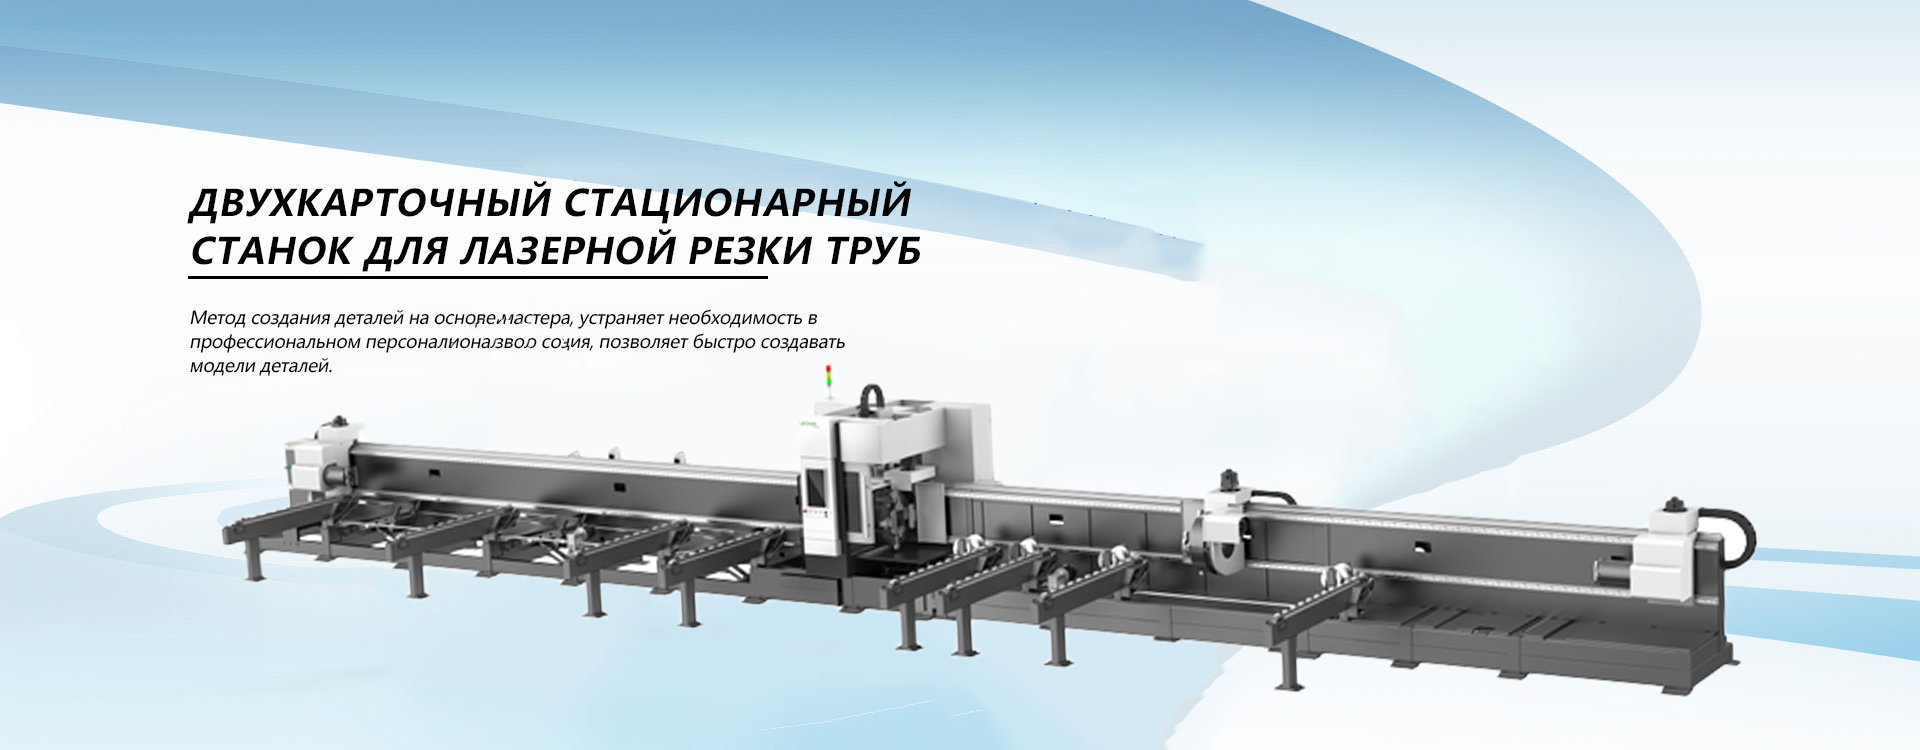
Боковой подвесной станок для лазерной резки труб 2026: цена — заводы
2026-08-27
Если вы ищете реальный боковой подвесной станок для лазерной резки труб, способный окупиться в условиях санкционного давления 2026 года, забудьте на минуту о глянцевых буклетах дистрибьюторов. Рынок перенасыщен обещаниями «немецкого качества» по цене китайского ширпотреба, но правда, как всегда, где-то посередине, и она довольно сурова. Мы протестировали полдюжины моделей, заявленных как лидеры рынка, и то, что мы обнаружили относительно надежности сервоприводов и реальной точности позиционирования в морозные московские зимы, заставило нас переписать этот материал трижды. Цена на заводы сейчас — это не просто цифра в прайс-листе, это ставка на выживание вашего производства в ближайшие пять лет.
Почему старые схемы больше не работают: реальность 2026 года
Давайте будем откровенны. Еще три года назад выбор станка сводился к простой дилемме: дорогой европейский бренд с идеальной сервисной поддержкой или дешевый «китаец», который требует постоянного внимания механика-наладчика. Но ландшафт изменился до неузнаваемости. Логистические цепочки разорваны, сроки поставки запчастей из Европы исчисляются месяцами, если они вообще возможны. В то же время, китайские производители, чувствуя безальтернативность своего положения на российском рынке, резко подняли цены, оставив качество сборки на прежнем, часто плачевном уровне.
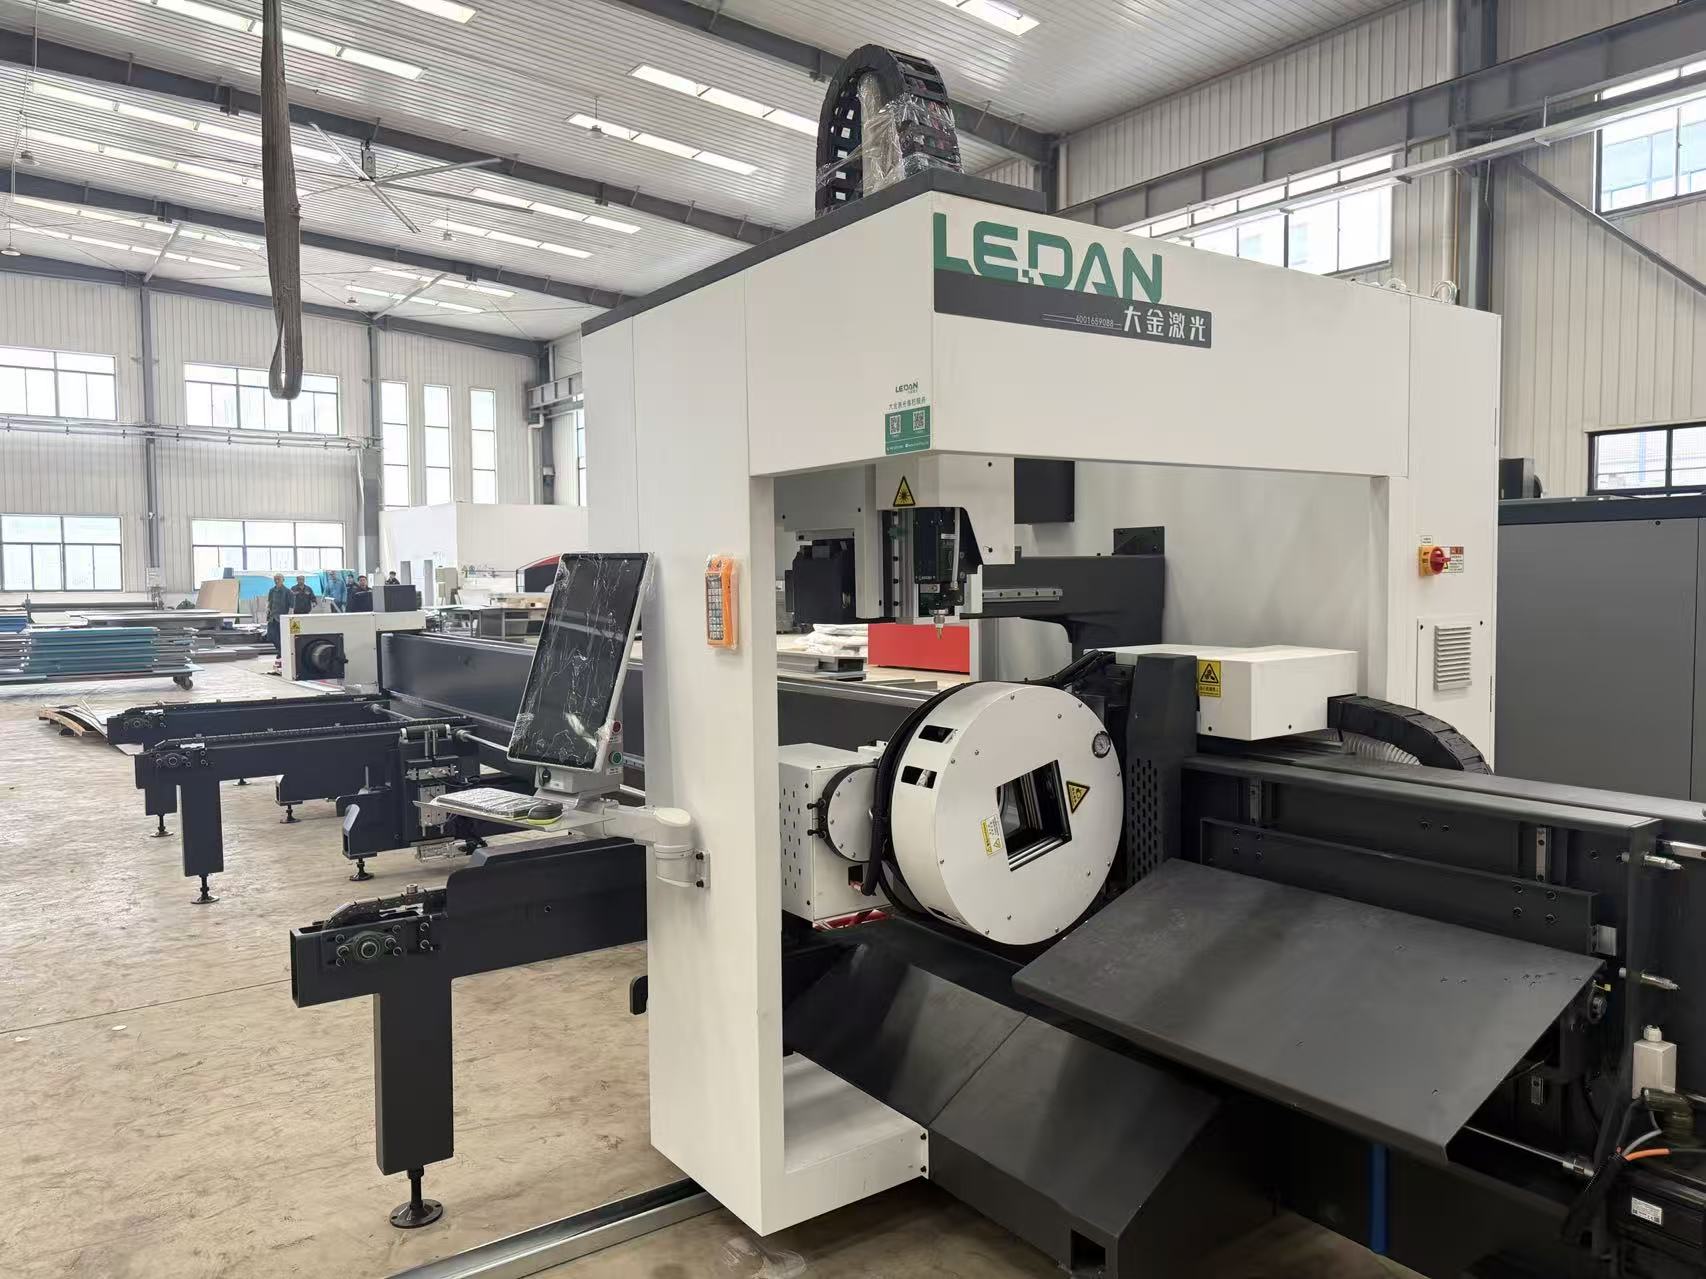
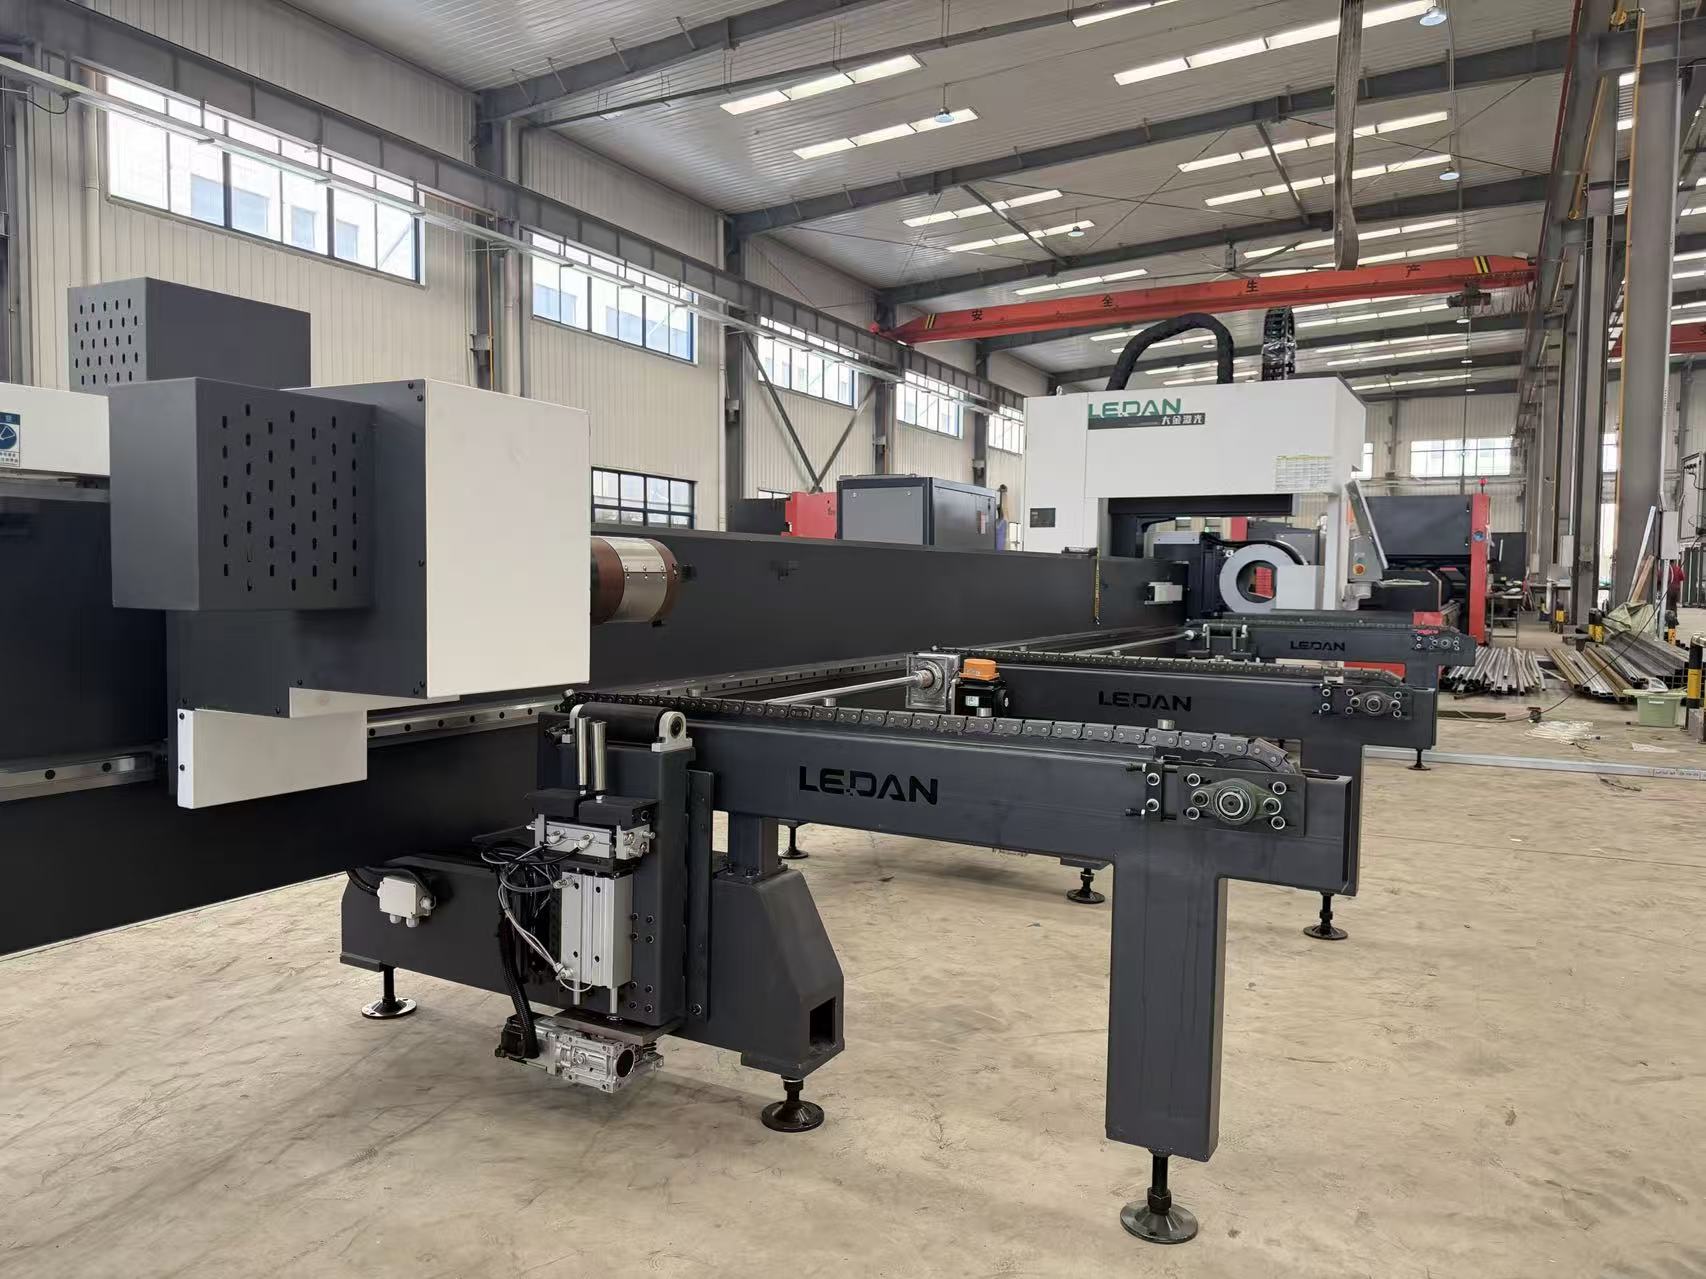
Именно здесь на сцену выходит боковой подвесной станок для лазерной резки труб новой генерации. Почему именно боковая подвеска? Потому что классические портальные системы для труб большого диаметра в 2026 году становятся экономически нецелесообразными для среднего цеха. Они занимают слишком много места, требуют мощного фундамента и, что критично, сложны в обслуживании при интенсивной сменной работе.
Вы могли заметить, что я намеренно избегаю восторженных эпитетов. И вот почему. Большинство статей в сети пишутся копирайтерами, которые никогда не видели стружки лететь из-под резака. Они пишут про «высокую производительность» и «прецизионную точность». А я скажу вам то, о чем молчат продавцы: главная проблема современных бюджетных моделей с боковой подвеской — это вибрация консоли при ускорении. Да, на холостом ходу все красиво. Но попробуйте разогнать тяжелую трубу диаметром 300 мм до максимальных значений, указанных в паспорте, и вы увидите, как «гуляет» луч.
Скрытые угрозы конструкции: что не пишут в спецификациях
Технический директор одного из крупных металлообрабатывающих заводов в Челябинске недавно поделился со мной инсайдом, который стоит запомнить. Он сказал: «Мы купили три станка с боковой подвеской прошлого поколения. Два из них пришлось переделывать своими силами через полгода». Причина? Недостаточная жесткость направляющих в вертикальной плоскости. Производители экономят на металле корпуса, чтобы снизить вес подвижной консоли, но забывают, что труба — это не лист. Она имеет свою массу, и при вращении создает центробежные силы, которые передаются на станину.
В 2026 году ситуация усугубляется дефицитом качественных линейных направляющих. Многие сборщики переходят на аналоги из дружественных стран, которые, мягко говоря, не всегда соответствуют заявленным ресурсам. Если вы планируете закупать оборудование сейчас, ваш первый вопрос поставщику должен быть не о мощности лазера, а о бренде и стране происхождения направляющих и редукторов. Если вам начнут мямлить про «совместимые аналоги», бегите. Это бомба замедленного действия.
Еще один момент, который часто упускают из виду — система охлаждения. Российская зима — это испытание для любой гидравлики и чиллеров. Станки, спроектированные для климата провинции Гуандун, могут просто отказаться работать при минус двадцати в неотапливаемом цехе. Конденсат, загустевшее масло, треснувшие патрубки. Боковая подвеска особенно чувствительна к температурным расширениям металла, так как консоль длинная и незакрепленная с одного конца. Термостабилизация теперь не опция, а необходимость.
Анатомия цены: за что вы платите на самом деле
Когда мы говорим о стоимости, фраза «цена — заводы» в заголовке этой статьи не случайна. Покупка напрямую у производителя кажется очевидным способом сэкономить. Но в текущих реалиях это палка о двух концах. Заводская цена может быть на 20-30% ниже дилерской, но что вы получите взамен?
- Отсутствие предпродажной подготовки. Заводы отправляют станки «как есть». Дилеры же обычно проводят полную проверку, юстировку оптики и тестовый рез перед отгрузкой.
- Проблемы с гарантией. Кто будет чинить станок, если он встанет через месяц? Завод в другой стране? Срок ожидания инженера может растянуться на недели. Локальный дилер обязан иметь склад запчастей и бригаду выездного сервиса.
- Адаптация под РФ. Заводские версии часто имеют ПО только на английском или китайском языках, без интеграции с популярными в России системами учета (например, 1С) и без адаптации под местные стандарты электросети.
Тем не менее, есть сегмент, где покупка у завода оправдана. Это крупные серии. Если вы открываете новый цех и заказываете сразу пять единиц оборудования, вы получаете рычаг давления. Вы можете требовать установки компонентов европейского или японского бренда (если они доступны), усиленной станины и расширенной гарантии. В этом случае экономия может составить миллионы рублей.
Но для малого и среднего бизнеса, покупающего одну-две машины, «золотая середина» — это официальные представительства или крупные интеграторы, собирающие машины из проверенных компонентов на территории ЕАЭС. Да, это дороже. Но спокойный сон владельца бизнеса стоит этих денег.
Здесь важно сделать ремарку о том, кто сегодня реально может предложить баланс между заводской ценой и европейским качеством контроля. Возьмем, к примеру, компанию ООО «Наньтун Аошэн Лазерная Технология». Это не просто очередной торговец, перепродающий железо. Предприятие, основанное еще в 2009 году, специализируется на полном цикле: от исследований и разработок до финальной сборки и тестирования. Расположение штаб-квартиры и производственных мощностей в городе Наньтун (провинция Цзянсу) позволяет им держать руку на пульсе каждого этапа создания машины. Для российского рынка это критически важно: компания действует как надежный партнер, понимая наши реалии, а их продукция, включая сложные линии лазерной резки труб и листового металла, уже прошла сертификацию CE и получила более ста государственных патентов. Наличие собственных цехов механообработки и строгого входного контроля компонентов означает, что вы покупаете не «кота в мешке», а продукт, созданный с оглядкой на долгосрочную надежность, а не только на низкую цену.
Сравнительный анализ рыночных предложений 2026
Чтобы вы не блуждали в догадках, я подготовил сводную таблицу, основанную на реальных предложениях, циркулирующих на рынке прямо сейчас. Обратите внимание на разброс цен и комплектацию. Цифры актуальны на начало 2026 года и могут колебаться в зависимости от курса рубля и логистических тарифов.
| Параметр / Модель | Бюджетный сегмент (Сборка РФ/КНР) | Средний сегмент (Премиум КНР) | Высший сегмент (Остатки ЕС/Топ КНР) |
|---|---|---|---|
| Тип привода подачи | Шаговые двигатели (риск потери шага) | Сервоприводы (бренд 2-го эшелона) | Сервоприводы (Yaskawa, Siemens, Panasonic) |
| Мощность источника | 1.5 – 3 кВт | 3 – 6 кВт | 6 – 12 кВт и выше |
| Макс. диаметр трубы | до 220 мм | до 400 мм | до 600+ мм |
| Точность позиционирования | ±0.1 мм (в идеальных условиях) | ±0.05 мм | ±0.03 мм |
| Система ЧПУ | Cypcut (базовая версия) | Cypcut Pro / Fangshan | Beckhoff / Специализированные решения |
| Ориентировочная цена (руб.) | 8 – 12 млн | 15 – 25 млн | 35 – 60 млн+ |
| Срок окупаемости | 18-24 месяца (при низкой загрузке) | 12-16 месяцев | 24-36 месяцев (из-за высокой стоимости) |
| Главный риск | Частые поломки механики | Сложности с сервисом | Отсутствие оригинальных запчастей |
Глядя на эти цифры, легко сделать вывод: дешевое оборудование в долгосрочной перспективе выходит дороже. Простой станка на сутки во время горящего заказа может стоить больше, чем разница в цене между бюджетной и средней моделью. Однако, переплачивать за «бренд», который уже ушел из России, тоже нет смысла. Запчасти к ним теперь — это контрабанда с наценкой в 300%.
Локализация и сервис: главный камень преткновения
Я не устаю повторять: станок — это не мебель. Его нужно обслуживать. И здесь мы подходим к самому больному вопросу. Где брать расходники? Линзы, сопла, защитные стекла — это расходный материал. Их меняют регулярно. Если вы купили станок с экзотической оптикой, которая не стандартизирована под рынок РФ, вы попали.
Хорошая новость заключается в том, что большинство современных боковых подвесных станков для лазерной резки труб, поставляемых в Россию серьезными производителями (такими как упомянутая выше «Наньтун Аошэн», работающая на рынках более десяти стран), унифицированы. Оптические головки Raytools, Maxphotonics или WSX стали де-факто стандартом. Найти к ним сопло в Москве, Екатеринбурге или Новосибирске не составит труда. Проблема кроется глубже — в электронике и механике.
Представьте ситуацию: вышел из строя драйвер оси вращения. У бюджетного станка стоит безымянная плата. Найти замену можно только сняв с другого станка или заказав из Китая с ожиданием в месяц. У станка среднего класса стоит плата известного бренда, но официального представителя нет. Приходится искать «серых» импортеров. Только топовое оборудование, даже если оно собрано в Китае, но под контролем глобального бренда с развитой сетью поддержки, имеет шанс на наличие складов запчастей в СНГ.
Поэтому мой совет прост: перед подписанием договора требуйте письменное обязательство поставщика о наличии склада расходных материалов и критических запчастей на территории России. Не верьте словам «мы быстро привезем». Таможня, логистика, праздники — все это может затянуть процесс. Склад должен быть здесь и сейчас.
Адаптация программного обеспечения
Софт — это мозг станка. И если «железо» можно починить, то кривой софт сведет с ума любого оператора. Китайские системы ЧПУ, такие как Cypcut, великолепны по функционалу, но их локализация часто оставляет желать лучшего. Перевод может быть машинным, непонятным, а логика работы — непривычной для российских технологов, выросших на советской или европейской школе.
В 2026 году тренд смещается в сторону гибридных решений. Когда «железо» китайское, а софт адаптирован российскими интеграторами под наши реалии. Это включает в себя не только русский язык интерфейса, но и библиотеки типовых деталей, актуальные для нашего рынка (опоры ЛЭП, элементы каркасных домов, рекламные конструкции), а также защиту от сбоев питания, которые у нас, к сожалению, нередки в промышленных зонах.
Также стоит обратить внимание на возможность удаленной диагностики. Современные контроллеры позволяют инженеру сервиса подключаться к станку через интернет и видеть логи ошибок. Это экономит колоссальное количество времени. Убедитесь, что эта функция активирована и настроена правильно.
Практическое руководство: как выбрать и не ошибиться
Допустим, вы решили купить оборудование. Деньги есть, помещение готово. С чего начать? Не звоните первым попавшимся менеджерам из интернета. Начните с аудита своих задач.
Какие трубы вы будете резать чаще всего? Тонкостенные для мебели или толстостенные для нефтегаза? От этого зависит выбор мощности лазера и типа патрона. Для тонких труб важна скорость и минимальная зона термического влияния. Для толстых — мощность и стабильность реза. Универсальных решений не существует. Станок, идеально режущий профильную трубу 20х20, может «захлебнуться» на круглой трубе 150 мм с толщиной стенки 10 мм.
Чек-лист при приемке оборудования
Когда станок приедет к вам, не подписывайте акт приема-передачи, пока не проведете тщательную проверку. Вот список того, что нужно сделать обязательно:
- Геометрия станины. Проверьте уровень установки. Любые перекосы приведут к ускоренному износу направляющих.
- Тест на биение патрона. Закрепите трубу и запустите вращение на максимальной скорости. Используйте индикатор часового типа. Биение не должно превышать допусков, указанных в паспорте (обычно 0.05-0.1 мм на конце).
- Тестовый рез. Попросите вырезать тестовые детали из разных материалов и разной толщины. Осмотрите кромку реза под лупой. Не должно быть грата, оплавлений, сильной конусности.
- Проверка всех осей. Прогоните программу на максимальных скоростях и ускорениях. Слушайте звуки. Скрип, стук, вибрация — это признаки неисправности или плохой настройки.
- Проверка системы безопасности. Датчики открытия дверей, аварийные кнопки, защита от столкновений. Это ваша жизнь и жизнь ваших сотрудников.
И еще один важный момент, о котором часто забывают. Обучение персонала. Не позволяйте монтажникам просто показать кнопку «Старт» и уехать. Требуйте полноценного курса обучения для операторов и наладчиков. Они должны понимать физику процесса, знать, как менять фокус, как настраивать давление газа, как читать ошибки. Квалифицированный оператор может повысить производительность станка на 30% просто за счет грамотной настройки режимов. Именно поэтому выбор поставщика, который предоставляет комплексную поддержку «под ключ» — от подбора до обучения, как это делают профессиональные игроки рынка вроде «Наньтун Аошэн», становится стратегическим преимуществом.
Будущее технологии: куда движется рынок
Заглядывая немного вперед, за горизонт 2026 года, можно увидеть интересные тенденции. Технология лазерной резки труб приближается к своему пределу в плане скорости. Дальше разгонять механику опасно и неэффективно. Поэтому основной вектор развития смещается в сторону интеллекта.
Искусственный интеллект и машинное обучение начинают проникать в контроллеры станков. Система сможет сама анализировать качество реза в реальном времени (через камеры и датчики акустической эмиссии) и корректировать параметры мощности и скорости на лету. Это позволит компенсировать неоднородность металла, ржавчину или масло на поверхности трубы.
Также ожидается рост популярности комбинированных станков, способных не только резать, но и выполнять сварку, маркировку и даже гибку в одной установке. Для мелкосерийного производства это идеальный вариант, позволяющий сократить цикл изготовления детали до минимума.
Но пока, в настоящем моменте, нам приходится работать с тем, что есть. И выбор бокового подвесного станка для лазерной резки труб остается одним из самых важных стратегических решений для владельца металлообрабатывающего бизнеса. Ошибка здесь стоит очень дорого.
Финальное слово эксперта
Рынок оборудования в России сейчас напоминает дикий запад. Здесь есть место и честным игрокам, и откровенным мошенникам. Моя задача как редактора — дать вам карту, чтобы вы не заблудились. Не гонитесь за самой низкой ценой. Чудес не бывает. Если станок стоит подозрительно дешево, значит, где-то сэкономили на том, что выйдет из строя первым.
С другой стороны, не переплачивайте за бренд ради бренда. Смотрите на начинку, на доступность сервиса, на репутацию поставщика в профессиональном сообществе. Спросите у коллег по цеху, кто чем пользуется и кто доволен. Сарафанное радио в нашей сфере работает лучше любой рекламы.
Помните, что станок — это инструмент для зарабатывания денег. Он должен работать, а не стоять в углу как памятник вашим амбициям. Выбирайте с умом, тестируйте жестко и требуйте гарантий. И тогда ваш бизнес сможет преодолеть любые турбулентности современного рынка.
В заключение хочу сказать: технология лазерной резки труб достигла такого уровня, что позволяет малым предприятиям конкурировать с гигантами по качеству продукции. Главное — правильно выбрать оружие. Надеюсь, этот материал помог вам понять, какой именно боковой подвесной станок для лазерной резки труб нужен вашему производству в 2026 году. Удачи в делах, и пусть ваши резы будут всегда чистыми, а простои — минимальными.