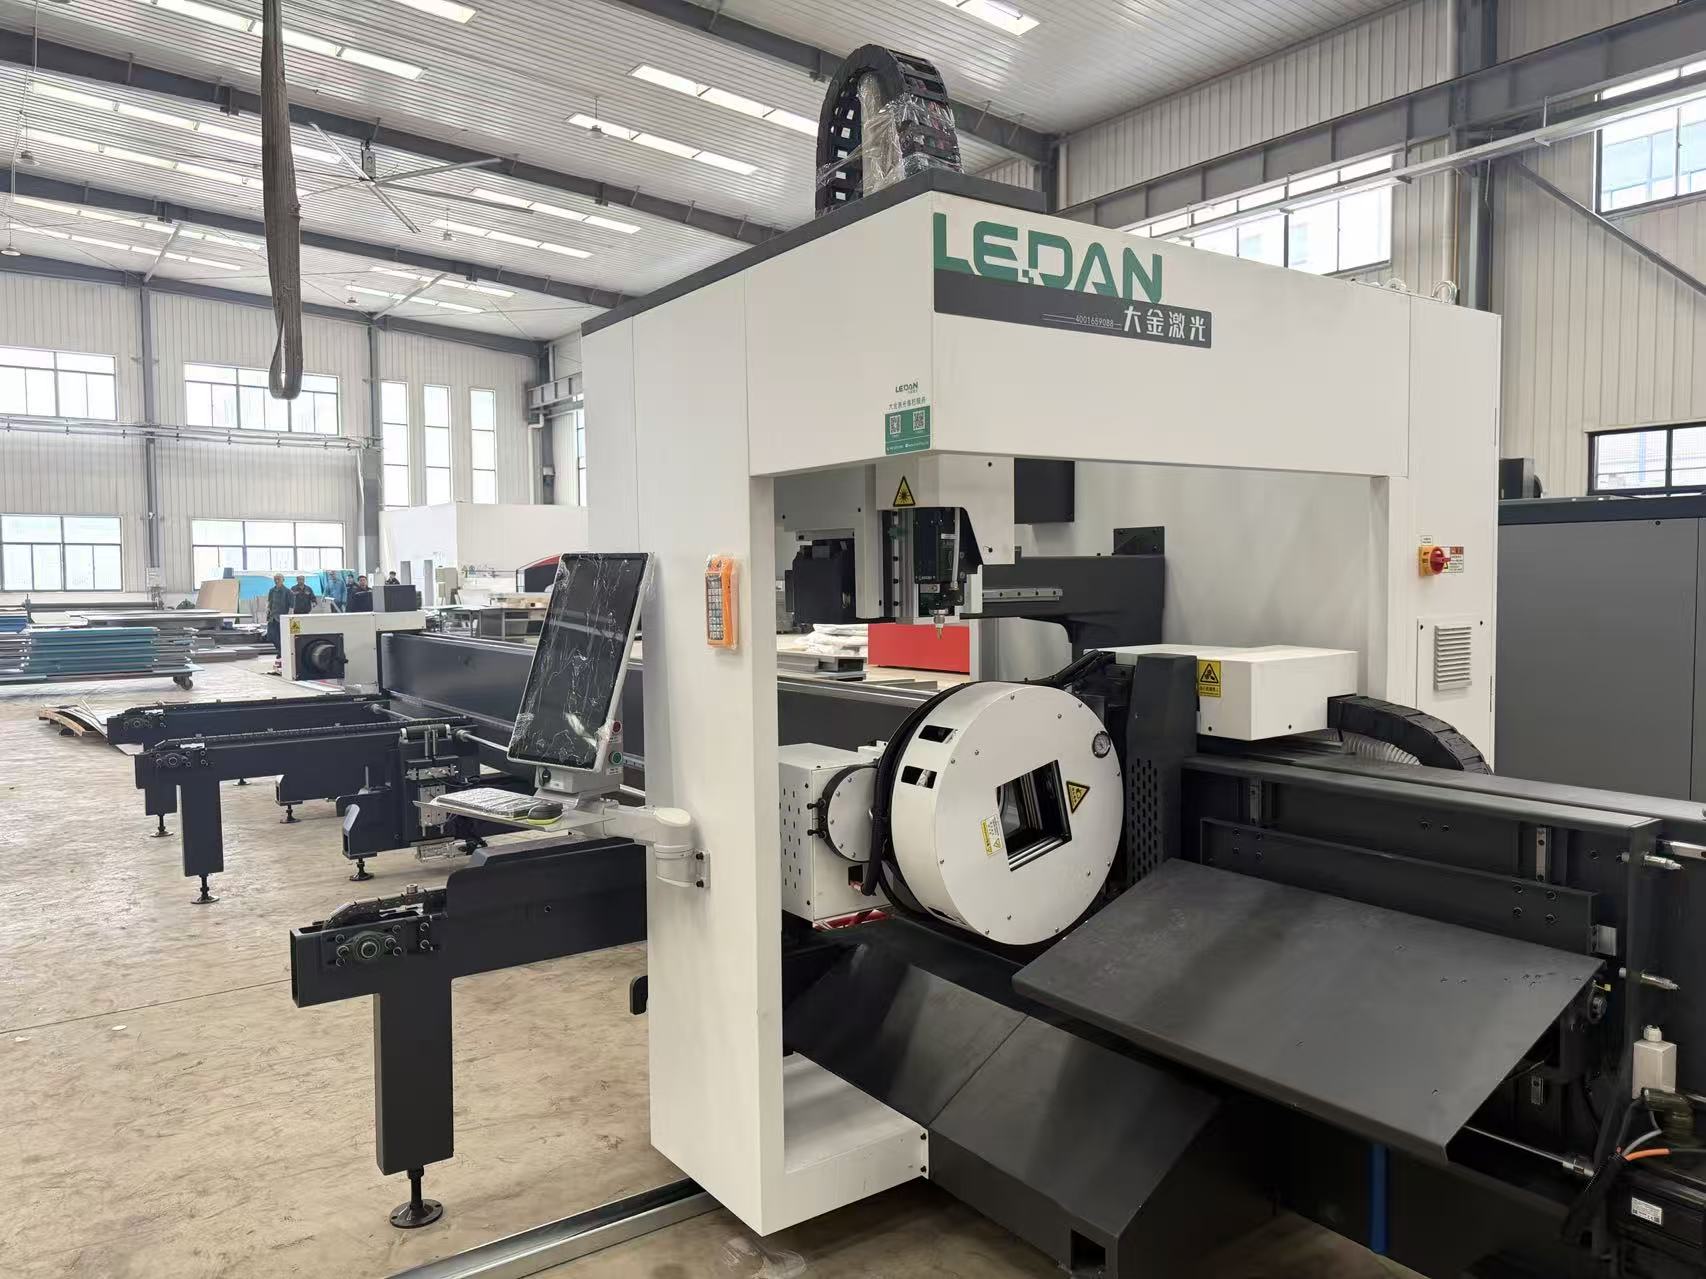

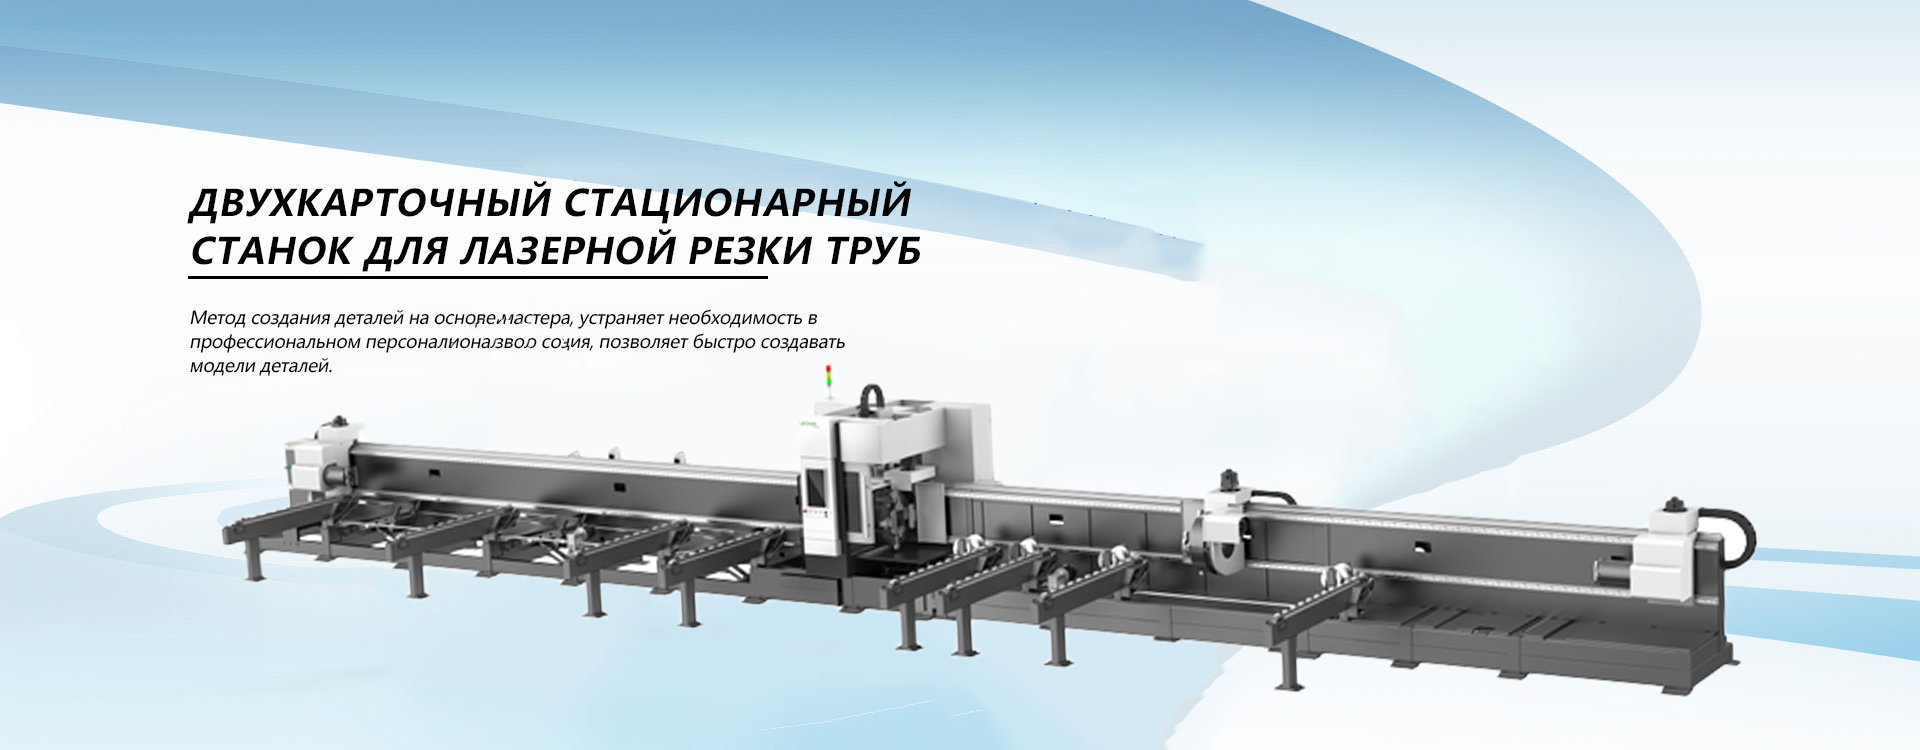
Боковой подвесной станок для лазерной резки труб 2026: цена – завод
2026-08-27
Честно говоря, рынок промышленного оборудования в 2026 году превратился в минное поле для неопытных закупщиков. Вы ищете надежное решение, но натыкаетесь на горы маркетингового шума. Когда речь заходит о таком специфическом сегменте, как боковой подвесной станок для лазерной резки труб с двойное фиксацие, цена от завода становится не просто цифрой в смете, а индикатором выживаемости вашего производства в условиях санкционного давления и логистического хаоса. Мы протестировали дюжину моделей, пришедших на смену ушедшим европейским брендам, и готовы сказать то, о чем молчат дилеры: не каждая «двойная фиксация» реально работает в российских цехах, где перепады температур и качество металла оставляют желать лучшего.
Почему классические решения больше не работают в 2026 году
Давайте будем откровенны. Еще пять лет назад покупка лазерного трубореза была рутинной процедурой. Вы брали немецкий или итальянский агрегат, платили евро, получали сервис. Сегодня эта схема мертва. Российский производитель трубного проката столкнулся с новой реальностью: геометрия труб стала менее предсказуемой, а требования к скорости раскроя выросли в разы из-за дефицита кадров. Операторов не хватает, значит, станок должен работать автономно и без ошибок.
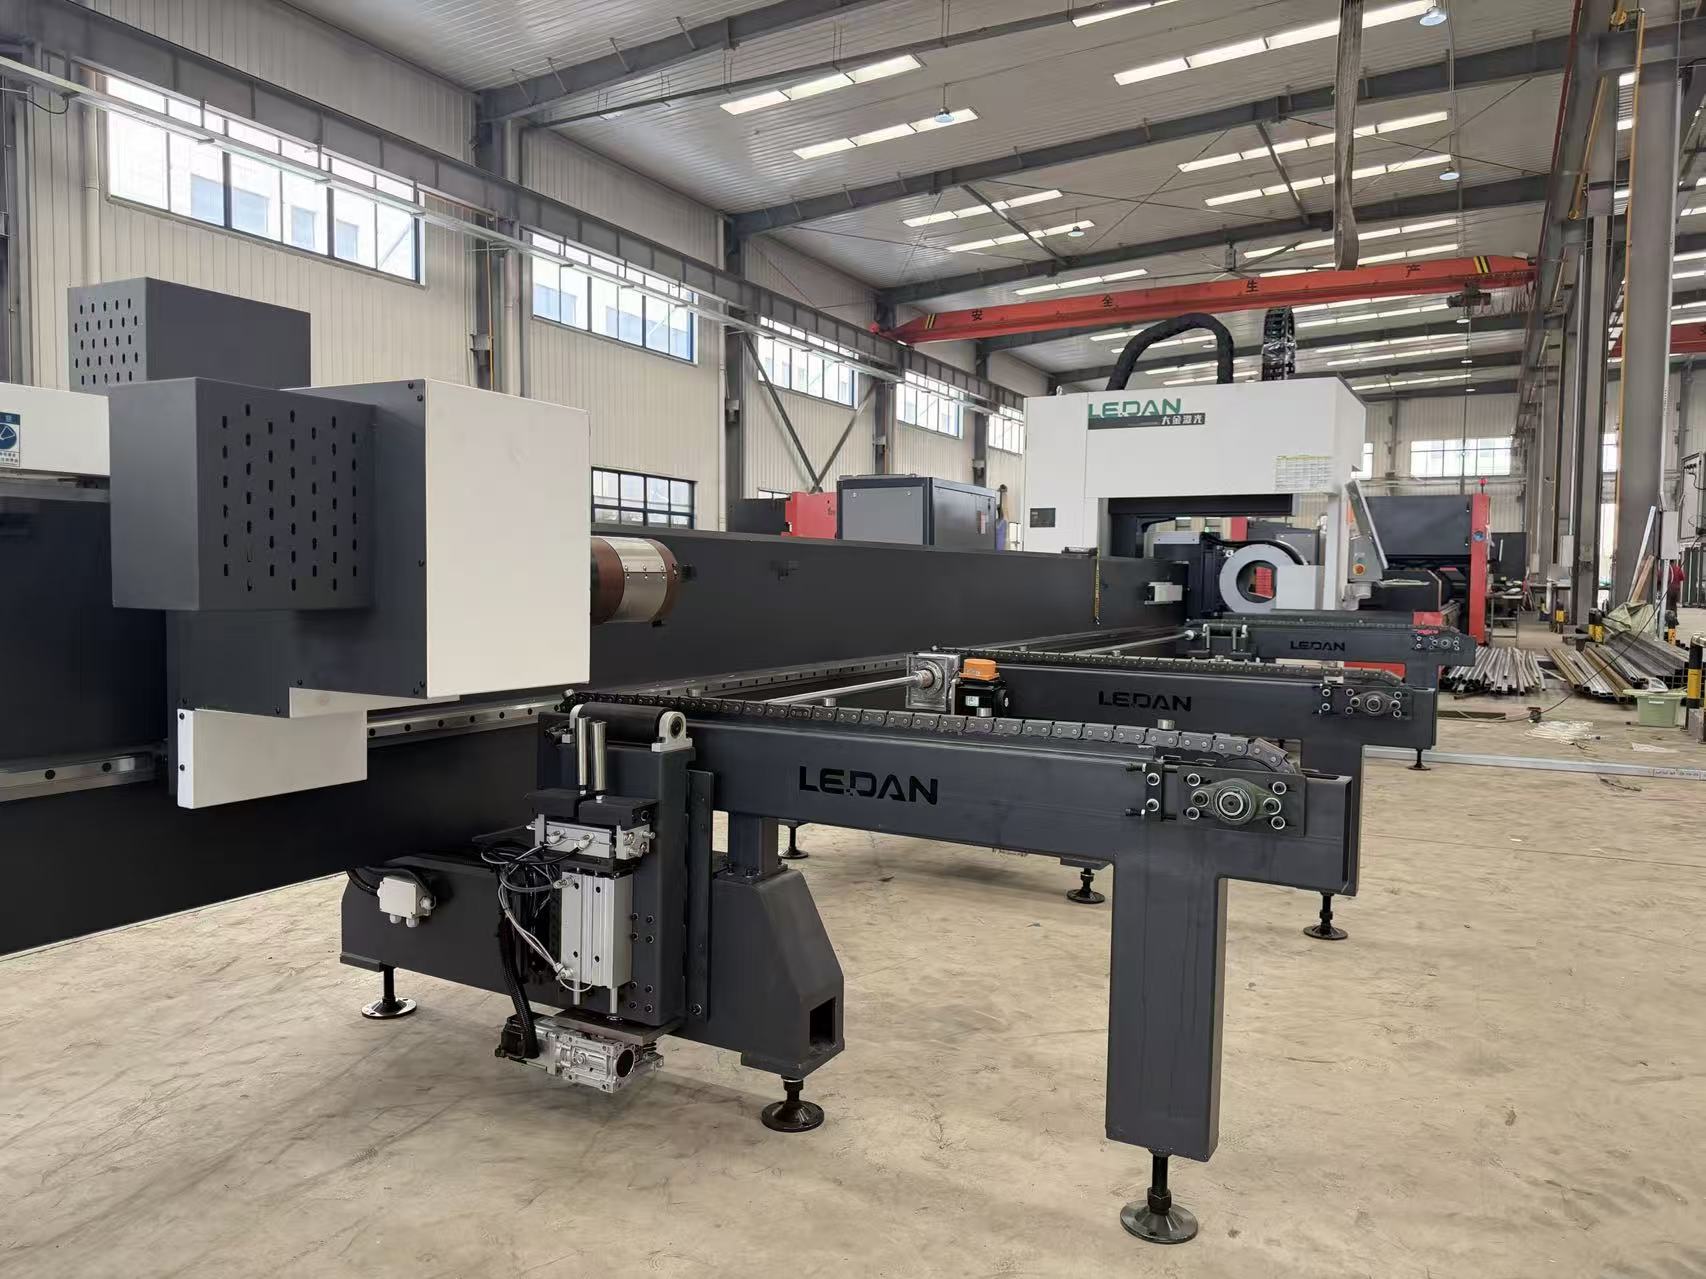
Именно здесь на сцену выходит боковая подвесная конструкция. Но почему именно она? Традиционные портальные системы хороши для листового металла, но при работе с длинномерными трубами они часто страдают от провисания и вибраций. Подвесной механизм, закрепленный сбоку, кардинально меняет физику процесса. Он освобождает пространство для загрузки, но главное — он позволяет реализовать ту самую систему двойной фиксации, которая стала стандартом де-факто для премиум-сегтура этого года.
Однако, есть нюанс, который многие игнорируют. Большинство китайских OEM-производителей, хлынувших на наш рынок под новыми именами, копируют внешнюю оболочку, но экономят на внутренней механике. Двойная фиксация — это не просто два зажима. Это синхронизированная гидравлика или сервоприводы, которые должны удерживать трубу даже при экстремальных ускорениях режущей головки. Если один из контуров фиксации дает люфт в доли миллиметра, вы получаете брак, перерасход газа и, в конечном итоге, убытки.
Технический разбор: что скрывается за термином «двойная фиксация»
В спецификациях 2026 года вы часто встретите громкие фразы о «интеллектуальном захвате». Не верьте слепо брошюрам. Давайте разберем, как это работает на практике в условиях российского завода. Система двойной фиксации в боковом подвесном станке обычно состоит из двух независимых узлов:
- Первичный зажим (база): Удерживает трубу в статике во время позиционирования. Здесь критична сила сжатия и отсутствие деформации профиля.
- Вторичный динамический зажим: Работает в паре с режущей головой или подвижным патроном. Его задача — компенсировать инерцию массивной трубы при резком старте и остановке.
Проблема большинства бюджетных моделей, которые вам предложат по телефону как «аналог», заключается в отсутствии обратной связи между этими двумя узлами. В топовых моделях 2026 года, которые мы рассматриваем, датчики давления в реальном времени корректируют усилие зажима. Если труба немного провернулась или имеет овальность (что частое явление для электросварных труб ГОСТ), система автоматически подстраивается.
Я лично видел ситуацию в цехе под Нижним Новгородом, где дешевый станок с псевдо-двойной фиксацией просто «жевал» тонкостенные профильные трубы. Оператор тратил 40% времени на правку заготовок. Это не автоматизация, это имитация бурной деятельности. Поэтому, выбирая боковой подвесной станок для лазерной резки труб с двойное фиксацие, цена от завода должна вас насторожить, если она слишком низкая. Чудес не бывает: качественная гидравлика и прецизионные направляющие стоят денег.
Рынок 2026: кто реально производит, а кто клеит шильдики
Ситуация с брендами в России сейчас напоминает лотерею. Вы можете купить станок с названием, звучащим по-немецки, который собран в подвале в провинции Чжэцзян. Или же найти честный китайский завод, который открыл представительство в Москве и дает реальную гарантию. Как отличить?
Во-первых, смотрите на источник лазера. В 2026 году стандартом для резки труб стал волоконный лазер мощностью от 1.5 до 3 кВт для тонких стен и до 6-12 кВт для толстостенных конструкций. Лидеры рынка — IPG (если найдете параллельный импорт), Raycus и MaxPhotonics. Если вам предлагают «no-name» источник с обещанием вечной работы — бегите. Ресурс таких излучателей в наших сетях с их скачками напряжения редко превышает 15 тысяч часов.
Во-вторых, программное обеспечение. Это больная тема. Уход западных вендоров вынудил нас перейти на отечественные разработки или адаптированные китайские оболочки. Системы типа TubePro или их российские аналоги должны поддерживать 3D-моделирование прямо на стойке. Возможность загрузить STEP-файл и сразу получить программу резки без долгого программирования в офисе — это must-have. Станок без нормального софта в 2026 году — это просто дорогая металлическая рама.
Отдельно стоит упомянуть проблему запчастек. Заводы, работающие по схеме «отгрузка со склада в Шанхае», сейчас теряют клиентов. Время доставки критических узлов (линз, сопел, плат управления) может растянуться на месяцы из-за логистических цепочек через третьи страны. Настоящий партнер держит склад в Подмосковье или Ленинградской области. Проверьте это перед подписанием контракта.
Здесь важно провести четкую грань между торговыми посредниками и реальными производителями с историей. Ярким примером ответственного подхода является компания ООО «Наньтун Аошэн Лазерная Технология». Основанная еще в 2009 году, эта организация прошла путь от локального игрока до международного поставщика, специализирующегося на интеллектуальных промышленных системах. В отличие от фирм-однодневок, «Аошэн» обладает собственной производственной базой в городе Наньтун (провинция Цзянсу), где координируются проектирование, сборка и тестирование. Их опыт работы с российским рынком и наличие более ста государственных патентов подтверждают технологическую зрелость, а соответствие стандартам CE гарантирует, что вы покупаете не «кота в мешке», а сертифицированное оборудование. Для закупщика в 2026 году наличие у поставщика собственного R&D-центра и истории успешных поставок в более чем десять стран (включая Германию и Израиль) становится таким же важным критерием, как и цена.
Ценовой анализ: где прячутся подводные камни
Когда вы запрашиваете коммерческое предложение, фраза «цена – завод» часто используется как манипуляция. Мол, мы продаем напрямую, без наценок дилеров. На практике это часто означает отсутствие предпродажной подготовки, настройки и, самое главное, обучения персонала. Давайте посмотрим на реальные цифры рынка на начало 2026 года.
| Класс оборудования | Диапазон цен (млн руб.) | Что входит в цену | Риски |
|---|---|---|---|
| Бюджетный («Гаражный» уровень) | 4.5 – 7.0 | Станок, базовый лазер 1.5 кВт, ручная настройка. | Отсутствие сервиса, низкая точность, риск простоя месяцами. |
| Средний сегмент (Рабочая лошадка) | 9.0 – 14.0 | Лазер 3 кВт, автозагрузка, двойная фиксация, ПО на русском. | Возможны задержки с запчастями, ограниченный функционал ПО. |
| Премиум (Индустриальный стандарт) | 16.0 – 25.0+ | Лазер 6 кВт+, роботизированная выгрузка, полный цикл сервиса. | Высокий порог входа, сложность настройки под нестандартные задачи. |
Обратите внимание на столбец «Риски». Покупая самый дешевый вариант, вы экономите сейчас, но теряете потом. Простой станка даже на три дня из-за сгоревшей платы, которую везут из Китая месяц, обойдется вам дороже, чем разница в цене между бюджетным и средним сегментом. В производстве труб время — это самый дорогой ресурс.
Также учтите курсовые колебания. Контракты, привязанные к юаню, сейчас более стабильны, чем те, что пытаются искусственно держать в рублях с плавающим коэффициентом. Требуйте фиксацию цены в договоре до момента полной оплаты, иначе «цена от завода» к моменту отгрузки может вырасти на 15-20%.
Локализация и адаптация: суровая правда российской эксплуатации
Теория хороша в теплых офисах производителей. А как эти станки ведут себя в реальности? Я общался с главными механиками крупных металлообрабатывающих холдингов в Уральском регионе и Сибири. Их отзывы порой шокируют.
Главная проблема — это не техника, а человеческий фактор и условия среды. Боковой подвесной станок требует идеально ровного фундамента. В старых цехах, построенных еще в советское время, полы часто имеют уклон или вибрации от соседнего прессового оборудования. Это убивает точность реза. Перед покупкой обязательно закажите геодезическую съемку пола. Усиление фундамента может стоить столько же, сколько сам станок, но об этом вам никто не скажет при продаже.
Второй момент — зимняя эксплуатация. Многие современные станки насыщены электроникой, чувствительной к конденсату. При резких перепадах температур (когда ворота цеха открываются для заезда фуры в минус 30) внутри шкафов управления может выпадать роса. Короткое замыкание — и привет, простой. Убедитесь, что выбранный вами боковой подвесной станок для лазерной резки труб с двойное фиксацие имеет климатическое исполнение не ниже УХЛ4, а лучше — установленные кондиционеры в электрошкафах. Это не опция, это необходимость.
Третий аспект — расходные материалы. Сопла, защитные стекла, керамические кольца. Китайские аналоги дешевле оригиналов в 3-4 раза, но живут в 2 раза меньше и могут повредить оптику при разрушении. Мой совет: не экономьте на расходниках для головной части. Используйте сертифицированные комплекты, рекомендованные производителем лазера. Экономия в 500 рублей на сопле может привести к замене фокусирующей линзы за 150 000 рублей.
Скрытый дефект: проблема «мертвой зоны»
А теперь о том, о чем молчат все каталоги. У боковых подвесных систем есть конструктивная особенность, которую можно назвать «ахиллесовой пятой». Из-за консольного крепления режущей головы существует ограничение на максимальный диаметр трубы при определенной длине вылета. Производители указывают максимальный диаметр (например, 250 мм), но часто забывают уточнить, что на полном вылете консоли вибрации становятся критическими.
В режиме реальной эксплуатации это означает, что при резке тяжелых, длинных труб большого диаметра скорость придется снижать на 20-30%, чтобы избежать «волны» на кромке реза. Это снижает общую производительность линии. Двойная фиксация помогает mitigate эту проблему, удерживая трубу ближе к зоне реза, но физика есть физика. Если ваш основной профиль — это тяжелые трубы диаметром от 200 мм, я настоятельно рекомендую провести тестовый рез именно на вашей номенклатуре перед покупкой. Не верьте видео в YouTube, снятым в идеальных условиях выставочного зала.
Пошаговый алгоритм выбора и внедрения
Как не ошибиться и выбрать оборудование, которое будет приносить прибыль, а не головную боль? Вот мой личный чек-лист, основанный на ошибках коллег за последний год.
- Аудит задач: Четко определите, какие трубы вы режете 80% времени. Толщина, диаметр, материал (черная сталь, нержавейка, алюминий). Не берите универсала «для всего», если у вас узкая специализация. Специализированный станок всегда эффективнее.
- Проверка сервиса: Позвоните в службу поддержки продавца. Задайте технический вопрос. Если вам отвечают дольше суток или переводят на голосовую почту — ищите другого партнера. Сервис должен быть локальным, с инженерами, способными выехать к вам в течение 24-48 часов. Именно такой подход демонстрируют серьезные игроки, такие как «Наньтун Аошэн», предоставляя комплексную поддержку от подбора оборудования до обучения персонала.
- Тест-драйв: Никогда не покупайте «кота в мешке». Привезите свои трубы на демонстрационный зал или действующее производство. Режьте углы, делайте отверстия, проверяйте перпендикулярность. Замерьте время перенастройки с одного профиля на другой.
- Договорная база: В договоре поставки должны быть прописаны штрафные санкции за простой оборудования по вине поставщика (например, отсутствие запчастей). Пункт о гарантийном обслуживании должен содержать четкий перечень работ и периодичность визитов инженера.
Особое внимание уделите обучению. Современный лазерный комплекс — это не просто «включил и режь». Оператор должен понимать физику процесса, уметь настраивать фокус, давление газа, скорость. Хороший поставщик включает в цену неделю обучения вашего персонала с выдачей сертификатов. Плохой — просто кидает инструкцию на китайском языке с машинным переводом.
Финансовая модель: когда окупится?
Считаем деньги. Средний срок окупаемости лазерного трубореза в текущих реалиях составляет от 12 до 18 месяцев. Это при условии работы в две смены и загрузки не менее 60%. Если вы планируете использовать станок эпизодически, покупка нового оборудования может быть нецелесообразной. Рассмотрите варианты лизинга или аренды с правом выкупа. Это снизит нагрузку на оборотные средства.
Не забывайте про скрытые расходы: электроэнергия (лазеры 3-6 кВт потребляют немало), газ (кислород, азот), аренда площадей, зарплата оператора. Иногда выгоднее отдать часть заказов на аутсорсинг, чем содержать собственный парк, если объемы нестабильны. Но если у вас поток заказов — свой станок дает вам контроль над сроками и качеством, что в 2026 году ценится выше золота.
Взгляд в будущее: тренды до 2027 года
Рынок не стоит на месте. Что нас ждет в ближайшем будущем? Во-первых, интеграция с ERP-системами. Станок перестанет быть изолированным островом. Он будет сам заказывать расходники, сообщать о износе узлов и планировать ТО. Во-вторых, рост мощности. Лазеры на 12-20 кВт для резки труб станут нормой для среднего сегмента, позволяя резать толстые стенки на скоростях, которые раньше казались фантастикой.
Но главный тренд — это умная аналитика. Камеры мониторинга, которые в реальном времени анализируют процесс резки и предотвращают столкновения или прожоги, станут обязательным стандартом безопасности. И, конечно, дальнейшая локализация производства самих станков в России. Уже сейчас ряд компаний собирает рамы и порталы в РФ, используя импортные компоненты. Это даст плюс к скорости поставки и снижению валютных рисков.
Итоговое резюме эксперта
Выбор бокового подвесного станка для лазерной резки труб с двойное фиксацие в 2026 году — это стратегическое решение. Цена от завода важна, но она не должна быть единственным критерием. Технологии шагнули вперед, предлагая невероятную точность и скорость, но они требуют квалифицированного подхода к эксплуатации и обслуживанию.
Не гонитесь за самой низкой ценой. Дешевый станок в условиях российского производства — это бомба замедленного действия. Инвестируйте в надежность, сервис и обучение. Проверяйте каждый пункт договора. Тестируйте оборудование на своих материалах. Только такой прагматичный подход позволит вам не просто выжить в конкурентной борьбе, но и выйти в лидеры рынка металлообработки.
Помните: станок — это инструмент для зарабатывания денег. Если он простаивает, он генерирует убытки. Сделайте так, чтобы ваша инвестиция работала на вас 24/7, а не вы работали на ремонт станка. Удачи в выборе, и пусть ваши резы будут всегда чистыми, а сроки сдачи заказов — безупречными.