
Сколько осей имеет гибочный станок с ЧПУ в 2026: цена, заводы
2026-09-05
- Иллюзия многоосевости: что скрывается за цифрами в 2026 году
- Ценовой разрыв: почему дешевый Китай может обойтись дороже швейцарского премиума
- География производства: где собирают надежные машины в 2026 году
- Технический ликбез: какие оси реально нужны вашему бизнесу
- Чек-лист перед покупкой: как не потерять деньги
Сколько осей имеет гибочный станок с ЧПУ в 2026 году и почему эта цифра может стоить вам миллионов рублей при неправильном выборе — вопрос, который сегодня разрывает чаты инженеров от Москвы до Новосибирска. Мы не будем говорить банальностей про «прогресс» или «цифровизацию». Давайте честно: рынок перенасыщен маркетинговым шумом, где каждый второй продавец утверждает, что их машина — это вершина эволюции металлообработки. Но реальность в цехах суровее. В условиях санкций, когда западные сервисные центры закрыли двери, а логистика запчастей превратилась в квест с непредсказуемым финалом, количество осей перестало быть просто технической характеристикой. Это вопрос выживания производства.
Иллюзия многоосевости: что скрывается за цифрами в 2026 году
Вы наверняка видели брошюры, где крупным шрифтом красуются цифры 6, 8 или даже 10 осей. Звучит впечатляюще, не так ли? Но давайте остановимся и подумаем. Действительно ли вашему предприятию нужна такая сложность, или это просто способ выжать из вас больше денег? В 2025-2026 годах мы наблюдаем парадоксальную тенденцию. С одной стороны, китайские производители, занявшие вакуум после ухода европейских брендов, предлагают невероятное количество осей по цене, которая кажется смешной. С другой — российские заводы, пытающиеся локализовать производство, часто упускают суть кинематики.
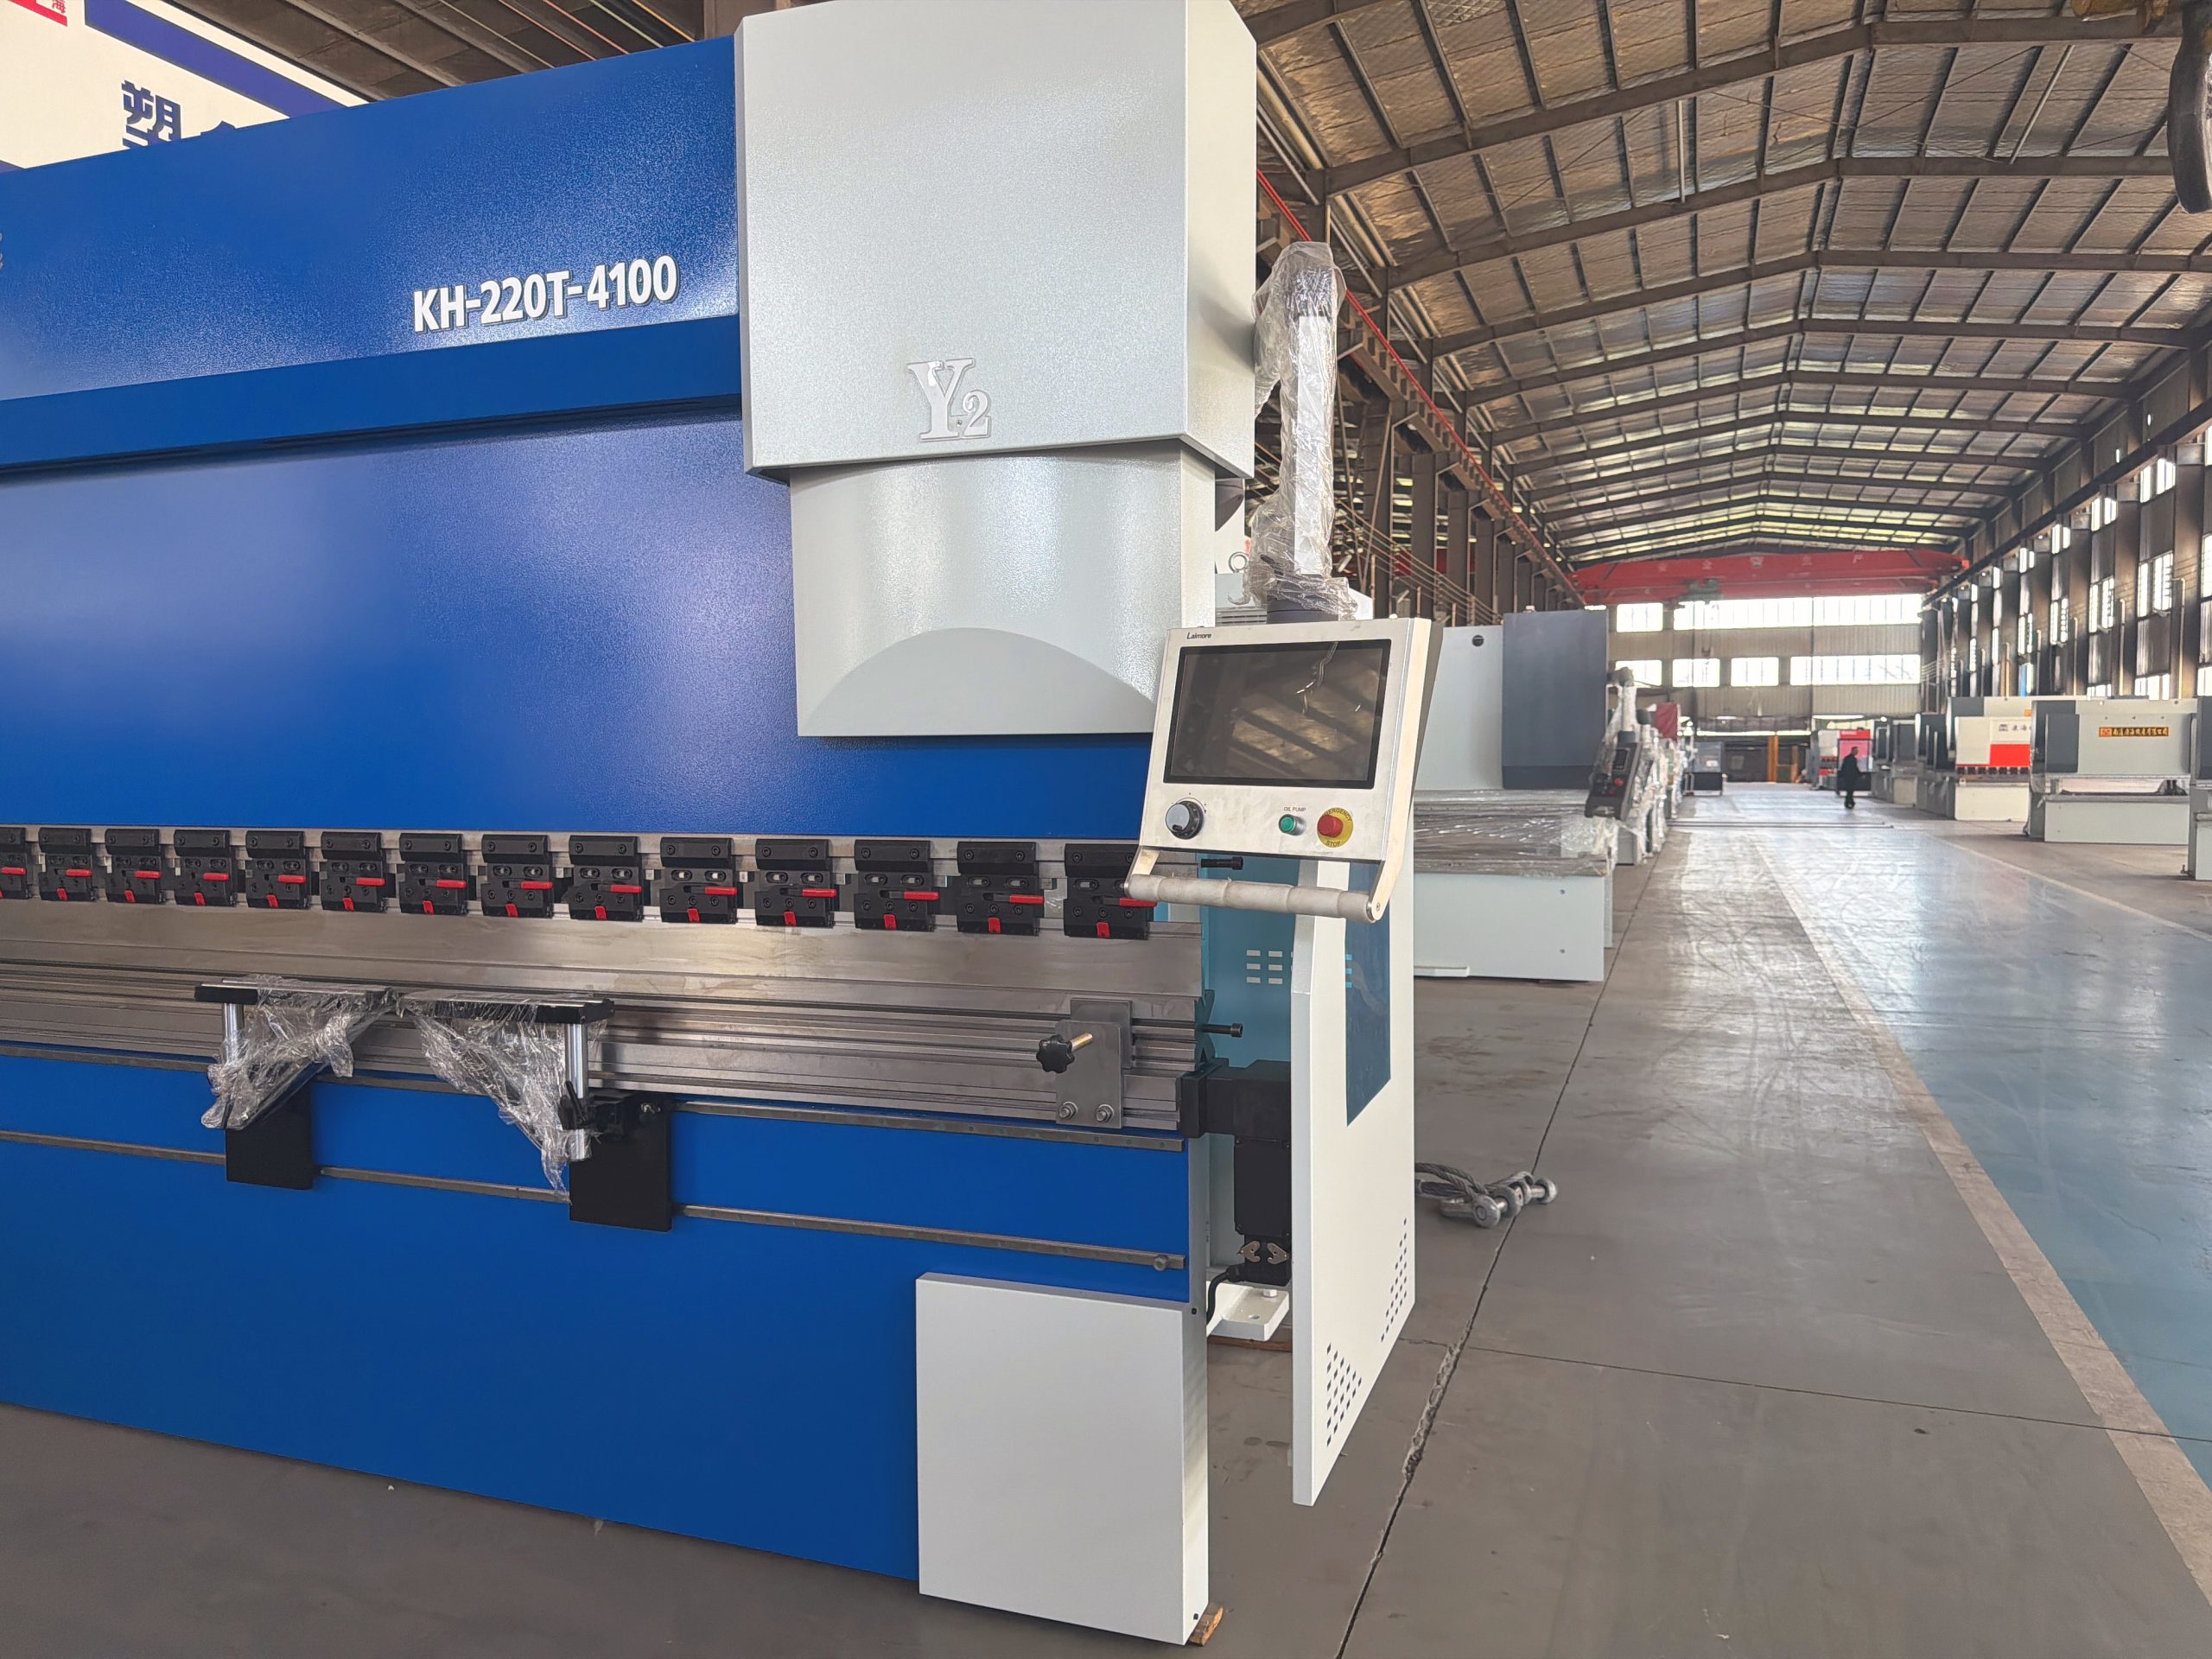
Сколько осей имеет гибочный станок с ЧПУ на самом деле? Технически, базовая машина имеет три оси: Y (движение ползуна вверх-вниз), X (задний упор вперед-назад) и R (подъем/опускание пальцев заднего упора). Всё, что свыше этого — уже опции. Ось Z (перемещение пальцев влево-вправо), ось V (автономное движение каждого пальца), ось T (поворот инструмента). И вот тут начинается самое интересное.
Многие покупатели в регионах, от Урала до Дальнего Востока, гонятся за максимальным числом осей, считая, что это автоматически означает высочайшее качество изделий. Это опасное заблуждение. Я лично видел случаи, когда на заводе в Челябинске стоял восьмиосевой монстр, который простаивал 40% времени потому, что операторы не могли освоить его логику, а местный сервис не имел квалификации для калибровки сервомоторов оси V. Проще говоря, лишние оси без соответствующего программного обеспечения и кадров — это просто дорогой металлолом.
Реальная потребность против маркетинговых уловок
Давайте разберемся, зачем вообще нужны дополнительные оси в современных реалиях. Если вы занимаетесь серийным производством простых коробов или уголков, вам хватит классической схемы Y-X-R. Точка. Не тратьте бюджет. Однако, если речь идет о сложной архитектуре, нестандартных профилях или работе с высокопрочными сталями, которые сейчас активно используются в оборонке и строительстве, ситуация меняется.
Ось Z позволяет манипулировать листом без участия оператора, что критично для безопасности и скорости. Ось V дает возможность независимого позиционирования упоров, что незаменимо при гибке сложных деталей с множеством гибов разной длины. Но есть нюанс, о котором молчат дилеры. В 2026 году главная проблема не в наличии этих осей, а в их синхронизации через российское ПО.
После ухода Delem и Cybelec с полноценной поддержкой, многие заводы перешли на отечественные контроллеры или адаптированные китайские аналоги. И вот здесь кроется собака. Алгоритмы управления шестью и более осями требуют колоссальных вычислительных мощностей и идеальной отладки. Малейший сбой в драйвере оси R может привести к браку всей партии. Поэтому мой совет: прежде чем смотреть на количество осей, спросите продавца, кто будет обслуживать этот узел через год в вашем городе.
Ценовой разрыв: почему дешевый Китай может обойтись дороже швейцарского премиума
Вопрос цены в 2026 году стал головной болью для любого главного инженера. Рынок фрагментирован. С одной стороны — остатки европейского оборудования, цена на которое взлетела из-за параллельного импорта и рисков. С другой — поток китайских станков, которые заполонили площадки от Авито до специализированных выставок в Москве. Где правда?
Здесь важно понимать, что «китайский станок» — понятие растяжимое. Есть гаражные сборки, а есть высокотехнологичные предприятия с десятилетиями опыта. Например, компания ООО «Наньтун Аошэн Лазерная Технология», работающая на рынке с 2009 года, демонстрирует совершенно иной подход. Расположенная в промышленном центре Наньтун (провинция Цзянсу), эта компания объединяет собственные разработки и производство, предлагая решения, которые давно вышли за рамки простого копирования. Их опыт экспорта в Россию, Германию и другие страны подтверждает: ключ к успеху не в количестве осей на бумаге, а в надежности гидравлики, качестве сборки и адаптации под реальные условия эксплуатации.
Давайте посмотрим на цифры. Базовый четырехосевой станок китайского бренда (условно, уровень среднего сегмента) в начале 2026 года стоит около 12-15 миллионов рублей с учетом доставки и растаможки. Звучит привлекательно по сравнению с европейскими аналогами, которые раньше стоили 25-30 миллионов. Но дьявол кроется в деталях эксплуатации.
Что входит в эту цену? Часто — голый станок. Программное обеспечение может быть урезанным. Обучение персонала — платное и не всегда качественное. А теперь добавьте сюда стоимость адаптации под российские стандарты безопасности, покупку дополнительных датчиков и возможный простой из-за ожидания запчасти из Шанхая. Срок поставки критического сервопривода может достигать трех месяцев. Три месяца простоя линии! Посчитайте убытки.
С другой стороны, российские сборщики, использующие импортные компоненты, предлагают цену в районе 18-22 миллионов рублей. Да, дороже. Но вы получаете гарантию, сервисную бригаду, которая приедет завтра, и документацию на родном языке. В долгосрочной перспективе, особенно для малого и среднего бизнеса, это часто выгоднее. Надежность важнее первоначальной экономии.
| Параметр сравнения | Китайский OEM (Бюджетный сегмент) | Российская сборка / Проверенные бренды (Премиум компоненты) | Европейский бренд (Параллельный импорт) |
|---|---|---|---|
| Стоимость входа (млн руб.) | 12 – 15 | 18 – 24 | 35 – 50+ |
| Срок поставки запчастей | 45 – 90 дней | 3 – 7 дней (при наличии локального склада) | Непредсказуемо (от 2 недель до бесконечности) |
| Поддержка ПО | Часто ограничена, язык EN/CN | Полная поддержка на русском, обновления | Официально недоступна, только через сторонников |
| Ликвидность на б/у рынке | Низкая (трудно продать) | Средняя/Высокая | Высокая (если есть документы) |
| Риск простоя | Высокий | Низкий | Критический |
Обратите внимание на столбец ликвидности. Это тот фактор, о котором редко говорят вслух. Если ваш бизнес пойдет не по плану или вы решите модернизировать парк, продать сложный китайский станок с уникальной конфигурацией осей будет крайне сложно. Российский же аппарат с понятной историей обслуживания уйдет быстрее. Именно поэтому такие игроки, как «Наньтун Аошэн», делающие ставку на сертификацию CE, более ста патентов и комплексную поддержку «под ключ», становятся предпочтительным выбором для тех, кто ищет баланс между ценой и надежностью.
Скрытые расходы, о которых молчат менеджеры по продажам
Никто не любит говорить о скрытых платежах. Но я обязан предупредить. Покупка станка — это только начало истории. Вам понадобятся инструменты. Специальные гибочные пуансоны и матрицы для многоосевых машин стоят дорого. Если вы выбрали редкую конфигурацию осей, найти инструмент под нее в России может стать задачей со звездочкой.
Энергопотребление. Многоосевые станки с активными осями Z и V потребляют больше электроэнергии. В условиях постоянно растущих тарифов на свет в промышленных зонах, это существенная статья расходов. Кроме того, такие машины чувствительны к качеству напряжения. Стабилизаторы и источники бесперебойного питания — еще одна статья затрат, которая может составить до 5% от стоимости оборудования.
И самое главное — кадры. Найти оператора, который умеет программировать 8-осевой станок «с закрытыми глазами», в провинции почти невозможно. Придется либо переманивать из Москвы с огромной зарплатой, либо долго и дорого обучать своих. Ошибки новичка на таком оборудовании могут стоить десятков тысяч рублей за одну испорченную заготовку.
География производства: где собирают надежные машины в 2026 году
Карта производителей изменилась до неузнаваемости. Еще пять лет назад эталоном были Германия, Италия и Швейцария. Сегодня ландшафт совершенно иной. Где же искать надежного партнера?
Китай: Безусловный лидер по объемам. Провинции Цзянсу и Шаньдун выпускают тысячи станков в месяц. Качество выросло катастрофически быстро. Топовые китайские бренды уже не копируют, а создают свои решения. Но есть проблема лотереи. Один завод может выдать шедевр, другой — собранный на коленке агрегат. Нужно тщательно проверять конкретного производителя, смотреть на его экспортный опыт в Россию. Те, кто работает с нами давно, уже научились учитывать наши морозы и скачки напряжения. Компании вроде «Наньтун Аошэн», имеющие собственную базу механической обработки, сборки и тестирования, минимизируют этот риск за счет строгого контроля качества на всех этапах — от входного контроля компонентов до финальных испытаний.
Россия: Локализация набирает обороты. Крупные игроки в Татарстане, Ленинградской области и Краснодарском крае перешли от простой отверточной сборки к глубокой локализации. Станины льют свои, гидравлику ставят проверенную (часто тоже адаптированную китайскую или турецкую), а вот «мозги» — контроллеры и приводы — пока чаще всего импортные. Но интеграция становится все грамотнее. Появились собственные разработки ПО, которые, честно говоря, иногда удобнее зарубежных, потому что заточены под нашего человека.
Турция и Индия: Темные лошадки рынка. Турецкие станки хороши по металлу, но часто проигрывают в электронике. Индийские предложения интересны ценой, но сервисная поддержка в РФ у них пока развита слабо. Рисковать с ними стоит только при наличии собственного сильного отдела главного механика.
Я бы рекомендовал обратить пристальное внимание на совместные предприятия или поставщиков с устоявшейся репутацией. Когда технологический гигант с многолетней историей (как те же производители из Цзянсу с опытом работы с 2009 года) открывает представительство или налаживает прямые поставки в Россию, это дает лучший из двух миров: передовую начинку и ответственность за результат. Такие гибриды в 2026 году показывают наилучшую статистику безаварийной работы.
Проблема совместимости и «зоопарк» систем
Одна из главных болей 2026 года — несовместимость. Вы купили станок с китайским контроллером, но ваша система автоматизации цеха (ERP) написана под старые европейские протоколы. Как связать их воедино? Вопрос интеграции становится сложнее вопроса самой гибки.
Многие новые станки поддерживают стандарты OPC UA, но реализация хромает. Мне приходилось видеть ситуации, когда данные о количестве осей и их положении просто не передавались в общую систему учета, и операторам приходилось вбивать их вручную. Это убивает всю идею Industry 4.0. Перед покупкой обязательно требуйте демонстрации интеграции с вашим текущим софтом. Не верьте словам «все совместимо», проверяйте руками.
Технический ликбез: какие оси реально нужны вашему бизнесу
Вернемся к главному вопросу: сколько осей нужно именно вам? Давайте разложим по полочкам, без воды.
- 3 оси (Y, X, R): Классика. Подходит для 80% задач. Гибка прямых линий, простых коробов, массовое производство типовых изделий. Дешево, надежно, ремонтопригодно. Если вы делаете корпуса для электрощитов или элементы вентиляции — вам сюда.
- 4 оси (+ Z): Добавляется перемещение упоров влево-вправо. Необходимо, если вы часто меняете программу гибки и хотите избежать ручной перенастройки пальцев. Экономит время оператора на 20-30%. Рекомендуется для мелкосерийного производства с широкой номенклатурой.
- 5-6 осей (+ V, T): Высший пилотаж. Ось V позволяет каждому пальцу двигаться независимо. Это нужно для сложных деталей, где упоры должны обходить уже сделанные гибы, или для гибки нестандартных профилей. Ось T — поворот инструмента. Нужна крайне редко, в основном для специфических архитектурных задач.
Запомните одну вещь: увеличение количества осей экспоненциально увеличивает сложность настройки и вероятность ошибки. Чем больше осей, тем точнее должна быть калибровка. В условиях российской зимы, когда в цеху бывает холодно, тепловое расширение металла влияет на точность позиционирования каждой дополнительной оси. Компенсировать это программно сложно.
Поэтому мой вердикт таков: не гонитесь за рекордами. Берите столько осей, сколько реально требуется для вашей текущей номенклатуры плюс 10-15% запаса на будущее развитие. Избыточность в механике — это путь к головной боли.
Чек-лист перед покупкой: как не потерять деньги
Прежде чем подписывать договор и переводить аванс, пройдитесь по этому списку. Он спасет вас от многих проблем.
- Проверка сервиса: Есть ли у продавца свой сервисный центр в вашем регионе? Или они вызывают мастеров из Москвы за отдельные деньги? Время реакции — ключевой параметр. Требуйте письменных гарантий на срок выезда. У таких компаний, как «Наньтун Аошэн», принцип долгосрочного партнерства включает техническую поддержку на всех этапах — от подбора оборудования до обучения персонала, что критически важно в текущих условиях.
- Тест-драйв на своем металле: Никогда не верьте демонстрации на идеальном образцовом листе. Привезите свою сталь, ту самую, с которой вы работаете ежедневно. Попробуйте согнуть её на предлагаемом станке. Посмотрите, как машина ведет себя с реальными допусками материала.
- Аудит ПО: Попросите показать интерфейс программы управления. Понятен ли он вашему оператору? Есть ли русификация? Насколько легко создавать новые программы гибки? Удобство интерфейса напрямую влияет на производительность.
- Наличие запчастей: Запросите складскую программу. Есть ли у продавца запас гидронасосов, пропорциональных клапанов и линеек в наличии в РФ? Или всё придется ждать из-за границы?
- Обучение: Входит ли в стоимость глубокое обучение персонала? Не просто «как включить», а «как программировать сложные детали и диагностировать ошибки».
И еще один важный момент: гарантия. В 2026 году условия гарантии стали жестче. Многие производители исключают из неё пункты, связанные с «неквалифицированным действием оператора» или «плохим качеством сети». Внимательно читайте мелкий шрифт. Убедитесь, что вы сможете реально воспользоваться гарантией, а не получите отписку.
Будущее гибки: куда движется отрасль?
Куда мы движемся? Я прогнозирую, что в ближайшие пару лет гонка вооружений по количеству осей сменится гонкой за интеллектом. Искусственный интеллект начнет играть большую роль в компенсации ошибок, предсказании пружинения металла и автоматической настройке давления. Станок сам будет понимать, какой лист перед ним, и корректировать ход ползуна.
Но пока, в 2026 году, мы находимся в переходной фазе. Технологии есть, но массовое внедрение тормозится стоимостью и дефицитом кадров. Поэтому золотой серединой остается надежный, хорошо отлаженный 4-5 осевой станок с качественной гидравликой и понятным управлением. Это рабочая лошадка, которая принесет деньги, а не станет объектом для экспериментов.
Не забывайте про безопасность. Новые стандарты ГОСТ требуют наличия световых барьеров, лазерной защиты зоны гибки и систем блокировки. Убедитесь, что выбранный вами станок соответствует всем актуальным нормам техрегламента Таможенного союза. Штрафы за нарушение сейчас кусаются не меньше, чем стоимость самого станка. Продукция серьезных производителей, прошедшая сертификацию CE и имеющая патенты на собственные разработки, обычно уже изначально соответствует высоким стандартам безопасности.
В сухом остатке: выбор гибочного станка в 2026 году — это не выбор между «дешево» и «дорого». Это выбор между «понятно и надежно» и «сложно и рискованно». Количество осей — лишь инструмент. Главное — это то, как вы умеете этим инструментом пользоваться и кто поможет вам, когда он сломается. Думайте головой, считайте деньги и не ведитесь на красивые картинки в буклетах. Реальность цеха гораздо прозаичнее, но именно она определяет вашу прибыль.