Прессовые и валковые листогибы: сравнение, цена – заводы
2026-09-20
- Почему старый подход к выбору гибочного оборудования больше не работает
- Прессовые листогибы: Король точности и серийности
- Валковые листогибочные станки: Когда нужна форма, а не угол
- Сравнительный анализ: Цифры, факты и реальность 2025 года
- Ценовой вопрос: Где деньги, Лебовски?
- Локализация и сервис: Русский след в китайском металле
- Антиконсенсус: Почему автоматизация может вас убить
- Итоговый вердикт: Что брать в 2025-2026?
Выбор между прессовыми листогибами и валковыми листогибочными станками в 2025 году — это не просто техническая дилемма, а вопрос выживания производственной линии. Мы проанализировали реальные кейсы заводов от Екатеринбурга до Новосибирска, чтобы понять: где скрывается реальная экономия, а где вас ждет скрытая ловушка сервисного обслуживания. Если вы планируете закупку оборудования в условиях санкционного давления и колебаний курса рубля, эта статья сэкономит вам миллионы.
Почему старый подход к выбору гибочного оборудования больше не работает
Давайте будем честны. Еще пять лет назад инженер мог просто открыть каталог европейского бренда, ткнуть пальцем в модель с нужным усилием прессования и забыть о проблеме. Сегодня этот сценарий мертв. Логистические цепочки разорваны, сроки поставки запчастей из ЕС растянулись на месяцы, а цены на оригинальное оборудование взлетели в космос.
Российские производители металла столкнулись с новой реальностью: нужно выбирать между китайскими аналогами, которые требуют доработки “напильником”, и отечественными станками, которые иногда страдают от нестабильного качества гидравлики. Но главная ошибка, которую я вижу в 80% тендерной документации, — это попытка сравнить несравнимое.
Многие закупщики ставят в один ряд прессовые и валковые машины, ориентируясь только на цену или максимальную толщину листа. Это фатально. Прессовый листогиб и валковый листогибочный станок решают принципиально разные задачи. Попытка использовать пресс для создания больших радиусов или валки для точной угловой гибки приведет не просто к браку, а к остановке цеха.
Фундаментальное различие: Точечный удар против плавного деформирования
Чтобы понять суть, нужно отказаться от маркетинговой шелухи. Прессовый листогиб (часто называемый прессом тормозным или KBA) работает по принципу “удар-фиксация”. Матрица и пуансон смыкаются, создавая четкий угол. Это хирургическая точность. Валковый станок (трех- или четырехвалковый) работает иначе: он прокатывает лист, вызывая пластическую деформацию по всей длине контакта. Это скульптура, а не резка.
В 2024-2025 годах мы наблюдаем тренд на гибридные решения, но они дороги и сложны в обслуживании. Для большинства российских металлообрабатывающих предприятий критически важно четко разделить эти два класса оборудования в своем технологическом процессе.
Прессовые листогибы: Король точности и серийности
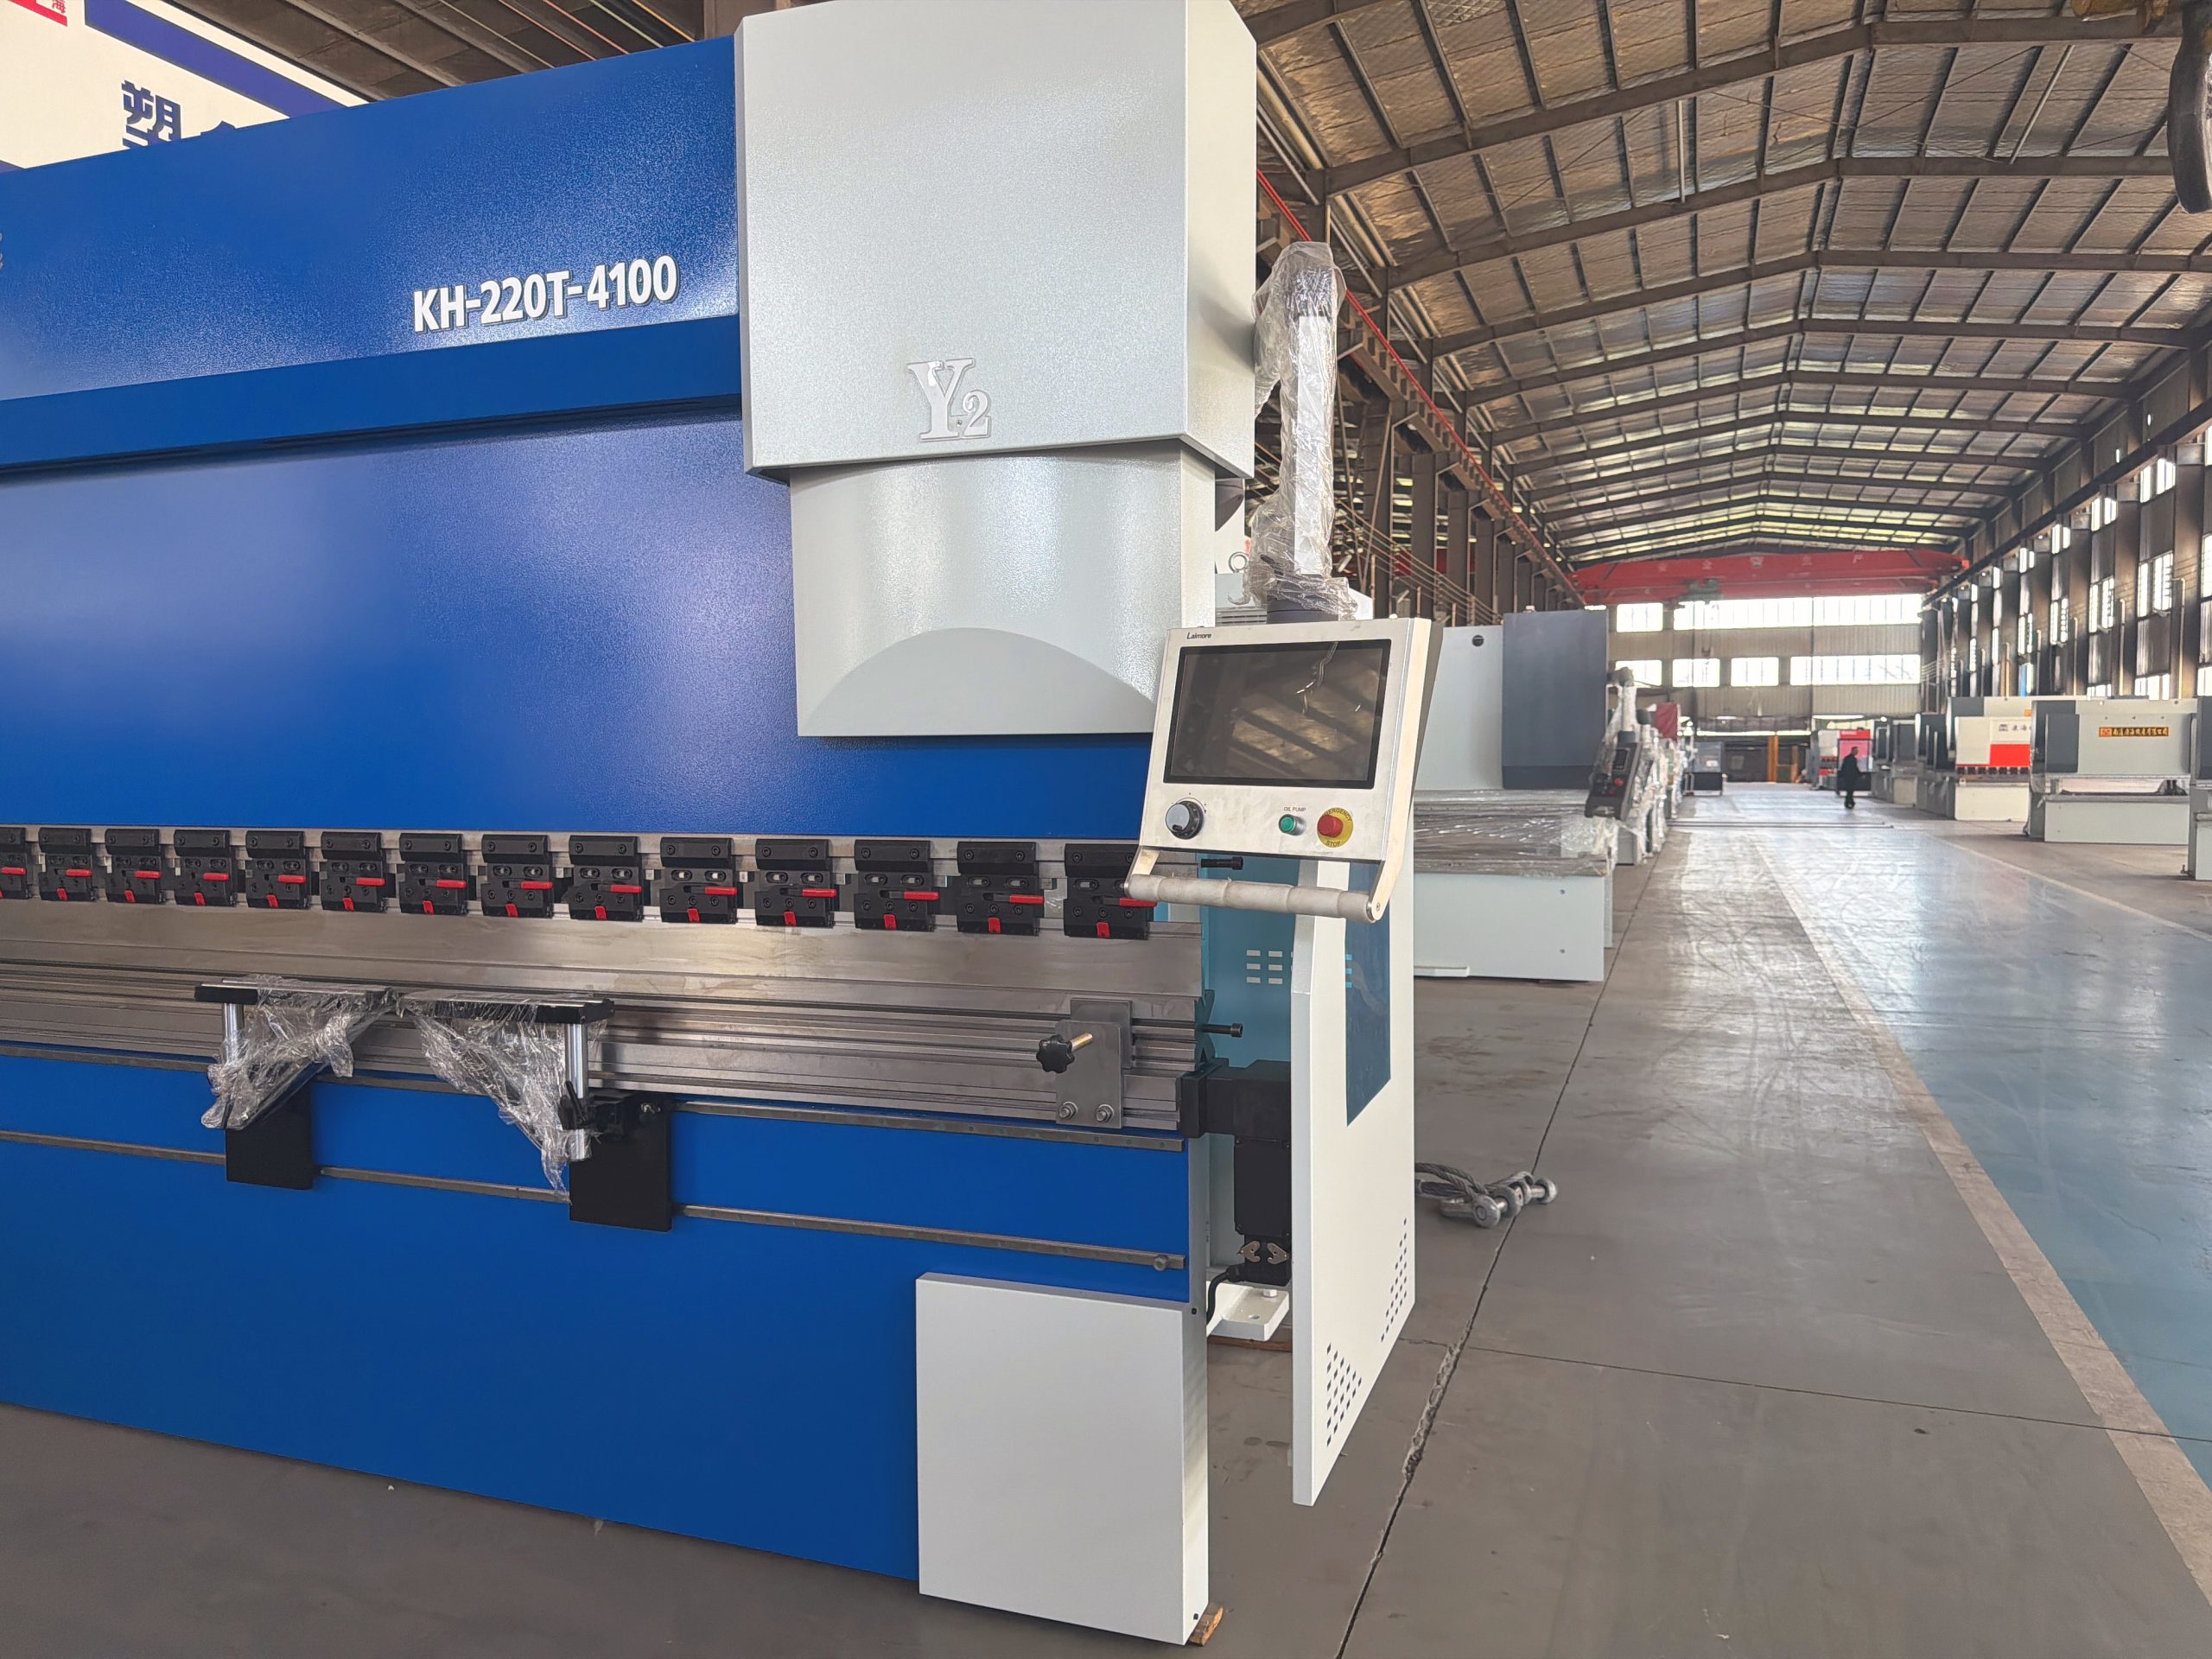
Если ваша задача — производить корпуса для электроники, элементы вентиляционных систем с прямыми углами или детали для строительной фурнитуры, вам нужен пресс. Современный прессовой листогиб с ЧПУ (CNC) позволяет достигать точности позиционирования заднего упора до 0,01 мм.
Однако, есть нюанс, о котором редко говорят продавцы. Усталость металла. При гибке под углом 90 градусов в зоне сгиба возникает высокое напряжение. Если вы работаете с высокопрочными сталями (например, Hardox или импортные аналоги, которые сейчас сложно достать), пресс может вызвать микротрещины на внешней стороне сгиба. Это не дефект станка, это физика. Но многие забывают об этом, выбирая слишком малый радиус матрицы.
Скрытые расходы на владение прессовым оборудованием
Цена станка — это лишь верхушка айсберга. В текущих реалиях российского рынка ключевыми становятся:
- Наличие запасных матриц и пуансонов. Износ инструмента неизбежен. Если вы купили станок с уникальным креплением инструмента (например, европейский стандарт, который больше не поставляется), вы окажетесь в заложниках у перекупщиков.
- Квалификация оператора. Современный пресс с ЧПУ требует не просто рабочего, а технолога-программиста. Ошибка в программе гиба может стоить дороже, чем сам лист металла.
- Гидравлическая система. В условиях русских зим (если производство не отапливается идеально) качество гидравлического масла и состояние уплотнений выходят на первый план. Китайские аналоги часто используют масло, которое густеет при низких температурах, что приводит к рывкам при гибке.
Валковые листогибочные станки: Когда нужна форма, а не угол
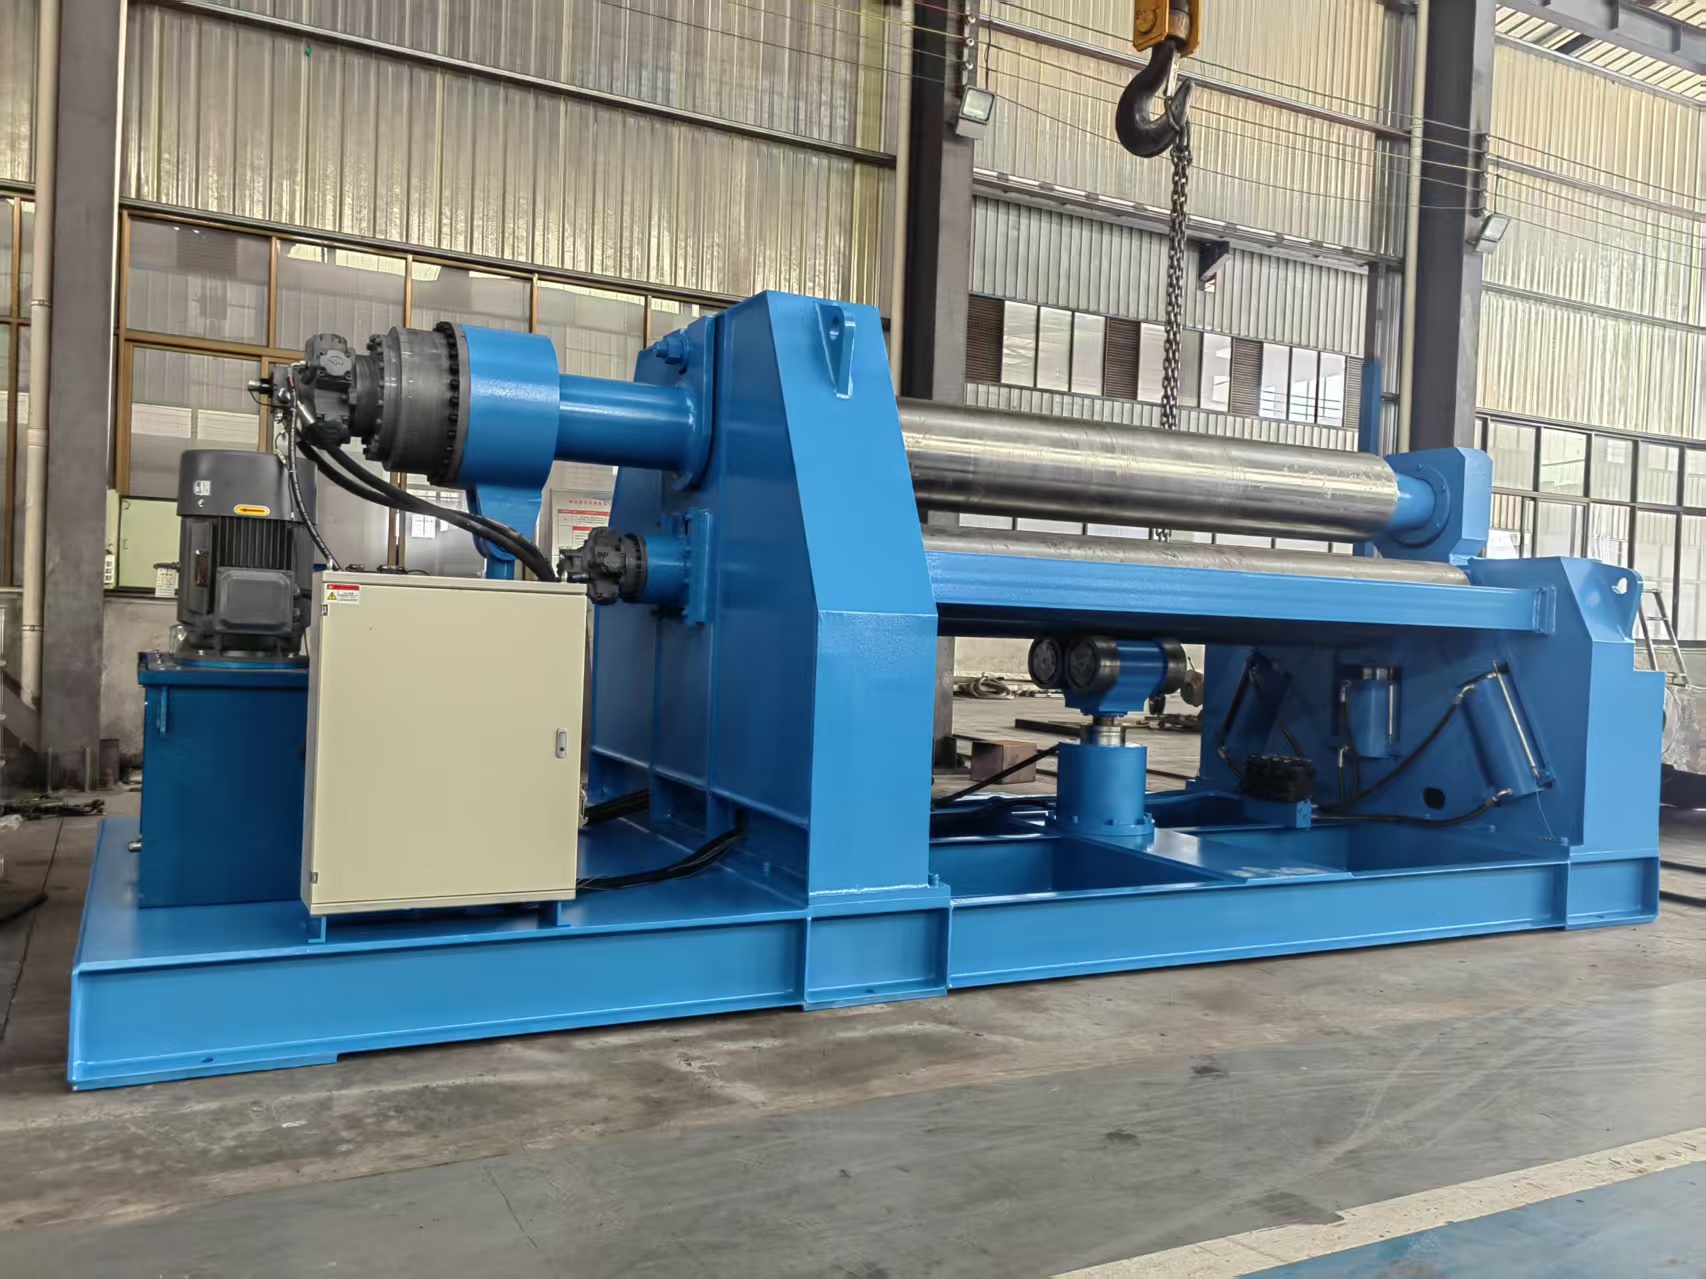
Переходим к валковым листогибочным станкам. Здесь всё сложнее. Если пресс дает вам угол, то вальцы дают вам радиус. Трубы, конусы, цилиндры, арки для ангаров — это их территория.
Главная проблема, с которой сталкиваются российские заводы в 2025 году, — это “эффект бочки” или неравномерность гиба по длине. Дешевые трехвалковые станки (особенно бюджетные азиатские модели) часто имеют недостаточную жесткость станины. Под нагрузкой валы прогибаются, и вместо идеального цилиндра вы получаете деталь, похожую на седло. Исправить это можно только на дорогих четырехвалковых машинах с системой компенсации прогиба валов.
Важное предостережение: Никогда не пытайтесь использовать валковый станок для создания острых углов. Вы получите не угол, а сплющенный овальный профиль с заломами. Это частая ошибка новичков, которые пытаются сэкономить на покупке пресса.
Технологический тупик: Проблема прямых участков
У классических трехвалковых станков есть неустранимый дефект — непрогибанные края (прямые участки). Чтобы получить замкнутый цилиндр без шва или с минимальным зазором, требуется предварительная подгибка краев на прессе или использование специальных вальцов с дополнительной осью. Четырехвалковые станки решают эту проблему, но их цена на 40-60% выше. В условиях ограниченного бюджета многие заводы идут на компромисс, оставляя прямые участки, что потом требует дополнительной сварки и зачистки. Считали ли вы стоимость этой постобработки?
Сравнительный анализ: Цифры, факты и реальность 2025 года
Чтобы не быть голословным, давайте посмотрим на сухие цифры. Данные собраны на основе анализа предложений ведущих поставщиков оборудования в РФ и отзывов главных инженеров крупных металлобаз.
| Параметр | Прессовый листогиб (ЧПУ) | Валковый станок (3-х валковый) | Валковый станок (4-х валковый) |
|---|---|---|---|
| Основная функция | Точная угловая гибка, профилирование | Радиусная гибка, цилиндры, конусы | Радиусная гибка без прямых участков, сложные профили |
| Точность угла/радиуса | Высокая (±0.5°) | Средняя (зависит от оператора) | Высокая (автоматическая калибровка) |
| Скорость работы (серия) | Очень высокая | Низкая/Средняя | Средняя |
| Требования к оператору | Высокие (ЧПУ, программирование) | Средние (опыт “на глаз”) | Высокие (настройка осей) |
| Стоимость обслуживания (год) | Высокая (гидравлика, электроника) | Низкая (механика, подшипники) | Средняя/Высокая |
| Влияние санкций | Критическое (проблемы с ЧПУ и датчиками) | Минимальное (простая механика) | Среднее (сложная кинематика) |
Обратите внимание на последний пункт. Прессовые листогибы сегодня находятся в зоне наибольшего риска. Европейские системы ЧПУ (Delem, Cybelec) стали дефицитом. Российские и китайские альтернативы развиваются, но уровень их интеграции и надежности пока уступает лидерам рынка. Валковые листогибочные станки, будучи более механическими по своей природе, меньше зависят от микроэлектроники. Их проще починить в условиях российской глубинки, имея под рукой хороший токарный станок и сварщика.
Ценовой вопрос: Где деньги, Лебовски?
Давайте поговорим о том, что действительно болит — о цене. В 2025 году рынок оборудования в России фрагментирован как никогда.
Бюджетный сегмент (до 3 млн руб.): Здесь царствуют китайские бренды второго эшелона и простые российские механические прессы. Для валковых станков это почти исключительно трехвалковые модели с ручной регулировкой. Покупая здесь, вы экономите на старте, но переплачиваете на браке и простое. Риск покупки “кота в мешке” максимален.
Средний сегмент (3–10 млн руб.): Это зона конкуренции между топовыми китайскими заводами (которые уже имеют сервисные центры в Москве и Челябинске) и российскими производителями, использующими импортные комплектующие. Здесь можно найти хорошие гидравлические пресса с ЧПУ на базе китайских контроллеров Estun. Для валковых машин это входной билет в мир четырехвалковых технологий.
Премиум сегмент (от 15 млн руб. и выше): Остатки европейских складов или параллельный импорт. Цены здесь обусловлены не столько качеством, сколько логистическими наценками и рисками. Покупать имеет смысл только если вам критична сертификация для экспорта продукции в страны, требующие европейского происхождения оборудования.
Совет эксперта: Не смотрите на цену станка. Смотрите на цену часа простоя. Если дешевый валковый станок будет стоять неделю в ожидании подшипника, который едет из Гуанчжоу через Владивосток, ваша “экономия” испарится за один месяц.
Локализация и сервис: Русский след в китайском металле
Один из самых острых вопросов сегодня — кто будет чинить? Производители активно заявляют о “полной локализации”, но давайте снимем розовые очки. Большинство “российских” листогибов — это сборка из китайских комплектующих. И это нормально. Проблема не в происхождении деталей, а в наличии склада запчастей внутри страны.
Перед покупкой задайте поставщику три неудобных вопроса:
- Где физически находится склад запасных частей? (Если ответ “на таможне” — бегите).
- Есть ли у вас инженеры, которые могут выехать на объект в течение 48 часов?
- Предоставляете ли вы исходный код или открытые протоколы для системы ЧПУ? (Это важно для независимого ремонта в будущем).
Мы видим положительную динамику у компаний, которые создают партнерские сети в регионах. Наличие сертифицированного сервисного партнера в вашем федеральном округе важнее, чем бренд станка.
Антиконсенсус: Почему автоматизация может вас убить
Сейчас модно говорить о полной автоматизации, роботах-загрузчиках и IoT. Я же утверждаю обратное: для среднего российского предприятия в 2025 году чрезмерная автоматизация — это риск.
Почему? Потому что сложные роботизированные ячейки требуют квалифицированных интеграторов, которых днем с огнем не сыщешь. Простой робот-загрузчик для пресса может стать “бутылочным горлышком”, если его программное обеспечение конфликтует с основной системой управления.
Мой совет: начинайте с качественного “железа” с надежным ручным или полуавтоматическим управлением. Отработайте технологию. Наймите толкового технолога. И только когда поток станет стабильным и предсказуемым, думайте о роботизации. Покупка сложного автомата “на вырост” в текущих условиях — это замораживание капитала в активе, который вы, возможно, не сможете эффективно использовать.
Итоговый вердикт: Что брать в 2025-2026?
Выбор между прессовыми листогибами и валковыми листогибочными станками должен диктоваться вашим портфелем заказов, а не красивыми буклетами.
Если вы работаете с тонколистовым металлом, делаете множество мелких деталей, коробов, кронштейнов — ваш выбор прессовый листогиб. Ищите модели с ЧПУ на базе доступных контроллеров (Estun, NCStudio) и убедитесь в наличии местного сервиса. Не гонитесь за европейскими брендами, если у вас нет прямого канала поставок запчастей.
Если ваш профиль — крупные конструкции, трубы, емкости, архитектурные элементы — вам нужен валковый листогибочный станок. Для серьезного производства рекомендую смотреть в сторону четырехвалковых моделей. Да, они дороже, но они избавят вас от кошмара подгибки краев и последующей сварки. Механическая надежность здесь важнее электроники.
И помните: в современном российском производстве побеждает не тот, у кого самое дорогое оборудование, а тот, кто быстрее всех адаптирует технологию под имеющиеся ресурсы. Гибкость мышления важнее гибкости металла.
Остались вопросы по конкретным моделям или хотите разобраться в нюансах сервиса? Изучайте отзывы не на сайтах продавцов, а на профессиональных форумах мастеров. Там правда всегда выходит наружу.