
Как использовать станок для лазерной резки в 2026: 5 шагов — заводы
2026-08-29
- Шаг первый: Выбор источника — почему мощность больше не главное
- Шаг второй: Программное обеспечение и проблема «цифрового суверенитета»
- Шаг третий: Газ, оптика и скрытые расходы на эксплуатацию
- Шаг четвертый: Человек у пульта — кризис компетенций
- Шаг пятый: Сервис и логистика запчастей в новых реалиях
- Прогноз и анти-советы: чего точно не стоит делать
Забудьте всё, что вы читали о лазерной резке в учебниках пятилетней давности. Если вы сейчас ищете информацию о том, как использовать станок для лазерной резки в реалиях 2026 года, чтобы запустить полноценное заводское производство, а не просто гаражную поделку, то вам придется переучиваться. Рынок изменился радикально. Западные вендоры ушли, оставив после себя вакуум, который заполнили китайские гиганты с неожиданными функциями и отечественные инженеры, работающие в условиях жесточайшего дефицита компонентов. Я видел десятки цехов, которые купили дорогое оборудование и превратили его в бесполезный металлолом просто потому, что не учли один критический фактор: совместимость программного обеспечения с новыми санкционными ограничениями и реальными условиями русской зимы. Да, вы не ослышались. Лазер, который идеально режет в Пекине, может глючить в Новосибирске при минус тридцати, если не знать пары секретов настройки. В этой статье мы не будем лить воду про «цифровую трансформацию». Мы разберем пять конкретных, болезненных шагов, которые отделяют работающий завод от кучи проблем, и я скажу вам цены в рублях, которые вас неприятно удивят или, наоборот, обрадуют.
Шаг первый: Выбор источника — почему мощность больше не главное
Раньше вопрос стоял просто: сколько ватт? Бери 3 киловатта, если режешь сталь до 10 мм. В 2026 году этот подход считается дилетантским. Главная проблема сегодня — это не отсутствие мощности, а качество луча и стабильность источника в условиях скачков напряжения, которые в промышленных зонах России стали нормой. Вы можете купить мощный китайский IPG-аналог за 4 миллиона рублей, но если он не держит модуляцию на частотах выше 2 кГц, ваш рез на нержавейке будет выглядеть как рваная рана.
Что реально важно сейчас? Импульсный режим и адаптивная оптика. Современные волоконные источники, доступные на нашем рынке (будь то Raycus нового поколения или российские сборки на базе импортных диодов), позволяют менять форму импульса программно. Это значит, что один и тот же станок может сегодня резать тонкую медь без перегрева, а завтра — толстую конструкционную сталь с высокой скоростью. Но тут есть подвох. Многие поставщики в Москве и Екатеринбурге продают станции с «прошитыми» источниками, которые заблокированы для работы с определенными типами материалов, чтобы вы покупали расходники только у них. Проверьте это перед покупкой. Спросите дилера: «Могу ли я я изменить параметры импульса через открытый API?». Если они мнутся — бегите.
Кстати, о ценах. Если вам предлагают новый источник мощностью 6 кВт дешевле 3,5 миллионов рублей, насторожитесь. Скорее всего, это восстановленный блок с переклеенными этикетками или модель прошлого года, которую пытаются сбыть под видом новинки 2026-го. Реальная стоимость надежного источника с гарантией 2 года и сервисом в РФ начинается от 4,2 млн рублей. И это без учета таможенных пошлин, которые в этом году снова скорректировали.
Сравнение источников: Китай vs Локализация
| Параметр | Китайские бренды (Raycus, MaxPhotonics) | Российская сборка/Адаптация | Остатки западных stock |
|---|---|---|---|
| Цена (6 кВт) | 3.8 – 4.5 млн руб. | 5.0 – 6.2 млн руб. | От 9.0 млн руб. (без гарантии) |
| Доступность сервиса | Высокая (официальные представительства) | Максимальная (заводы в РФ) | Нулевая (ждите запчасти из Европы месяцами) |
| Стабильность при -30°C | Требует доп. подогрева оптики | Адаптирована под климат РФ | Зависит от конкретной модели |
| Гибкость ПО | Часто закрытая экосистема | Открытый код, возможность доработки | Полностью открыто, но риск блокировки |
Обратите внимание на колонку со стабильностью. Это не шутка. Оптика чувствительна к конденсату. В сырых цехах Ленинградской области или в неотапливаемых ангарах Сибири китайские головки без дополнительного контура обогрева начинают «потеть» внутри. Результат — прожиг защитного стекла и выход из строя дорогостоящей коллимационной линзы. Российские интеграторы научились встраивать активные системы осушения прямо в корпус резака, и это стоит тех дополнительных денег, которые они просят.
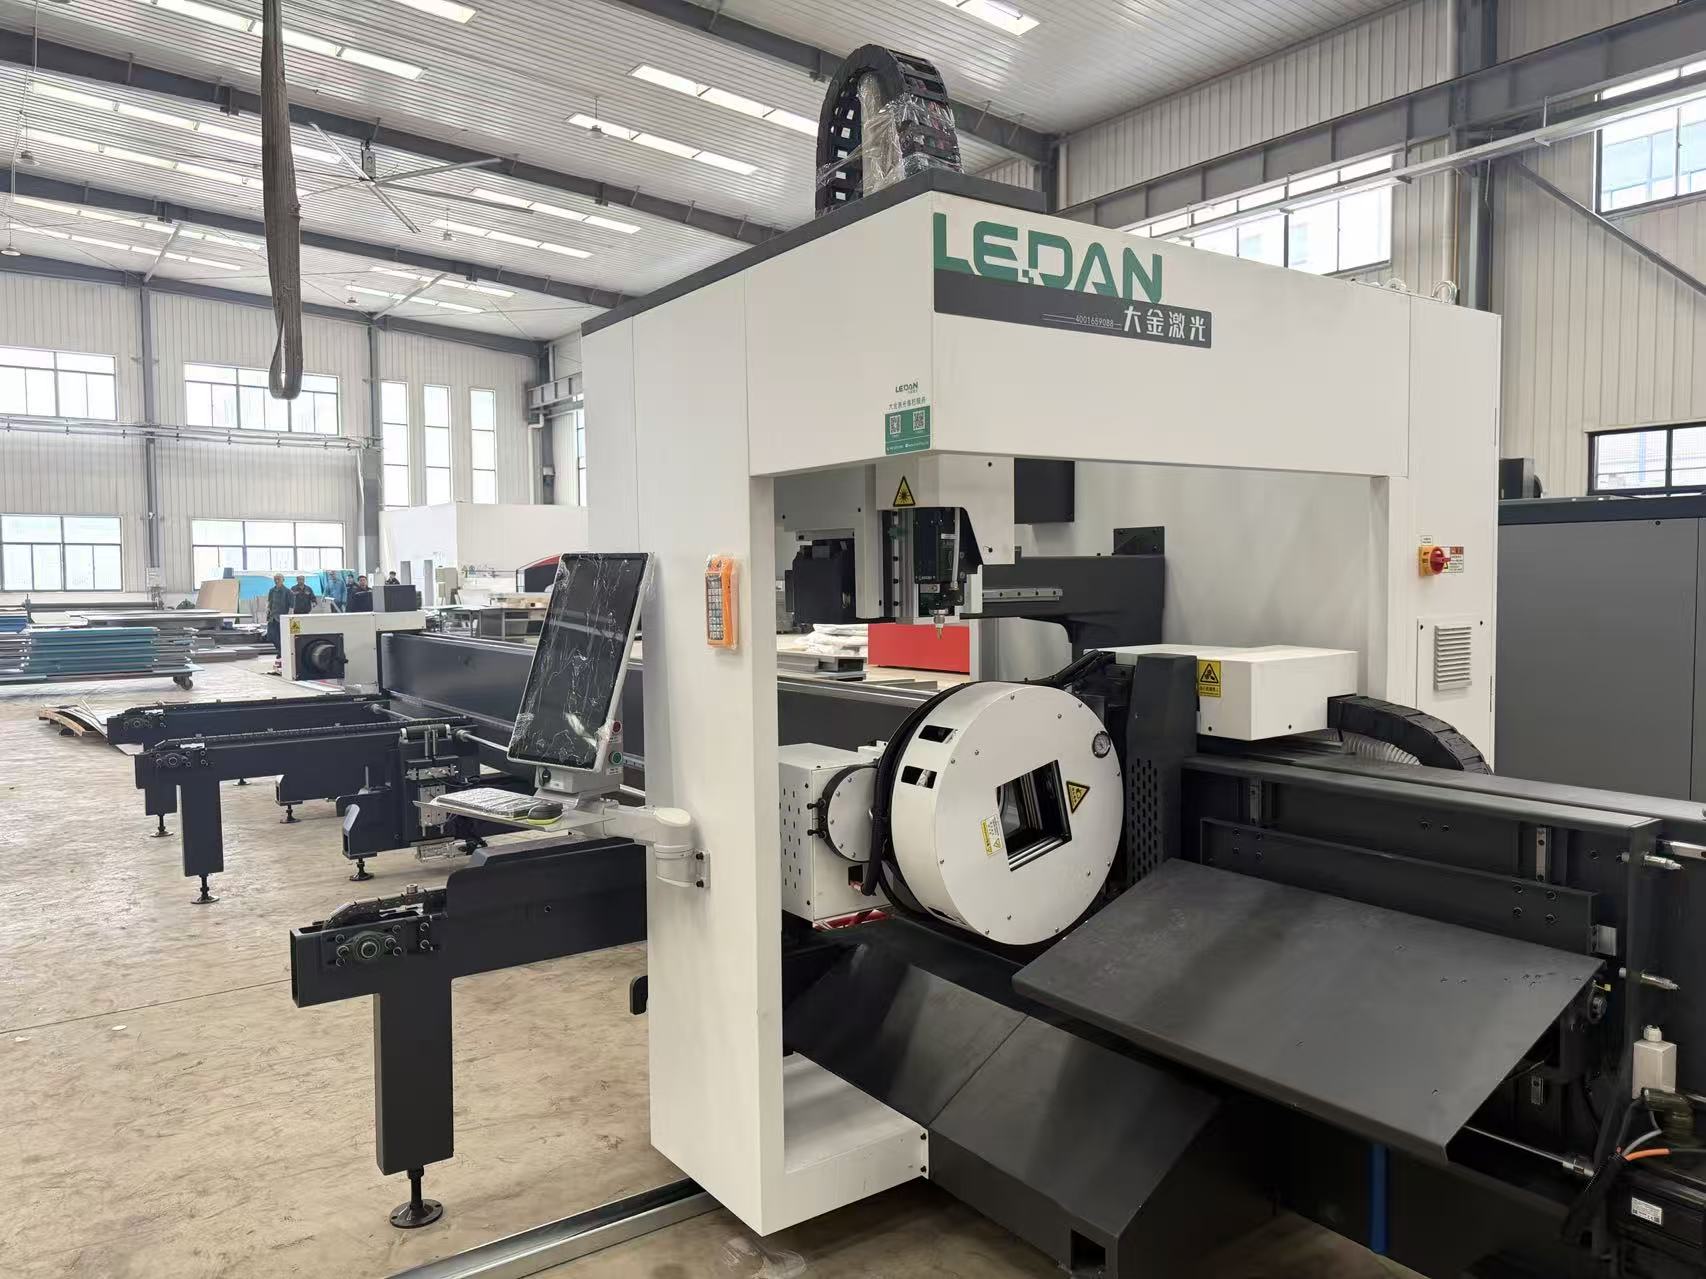
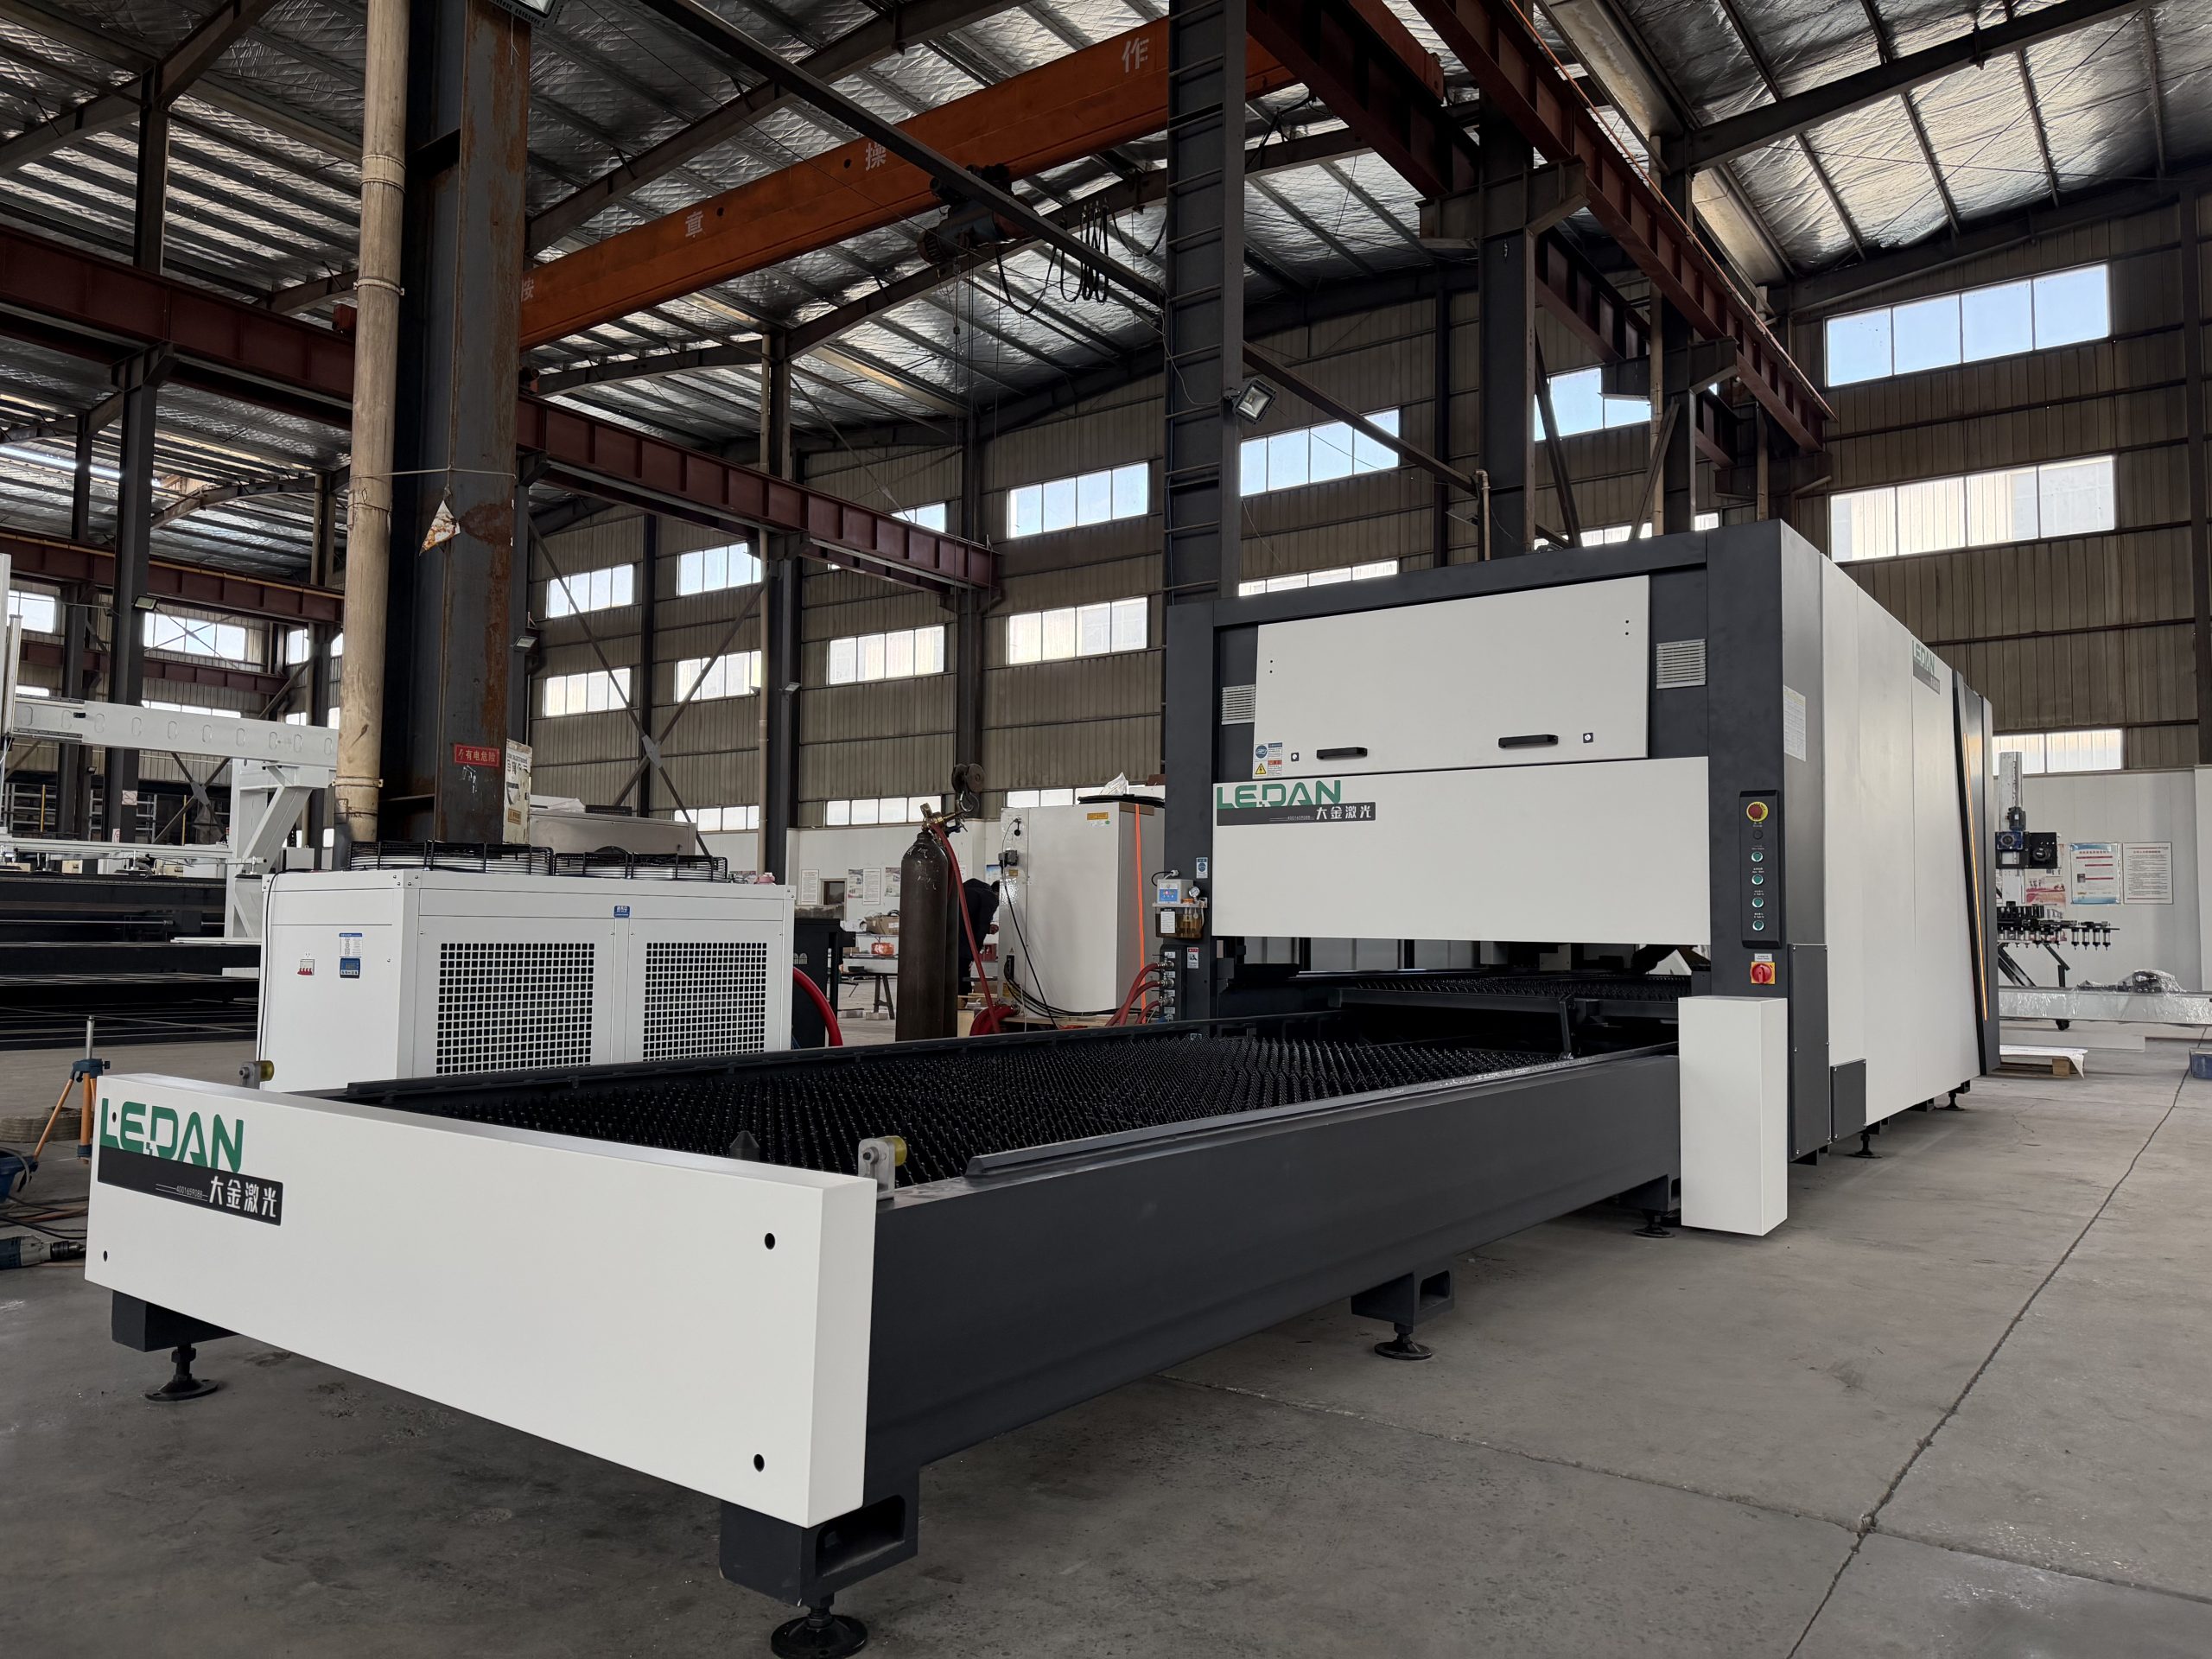
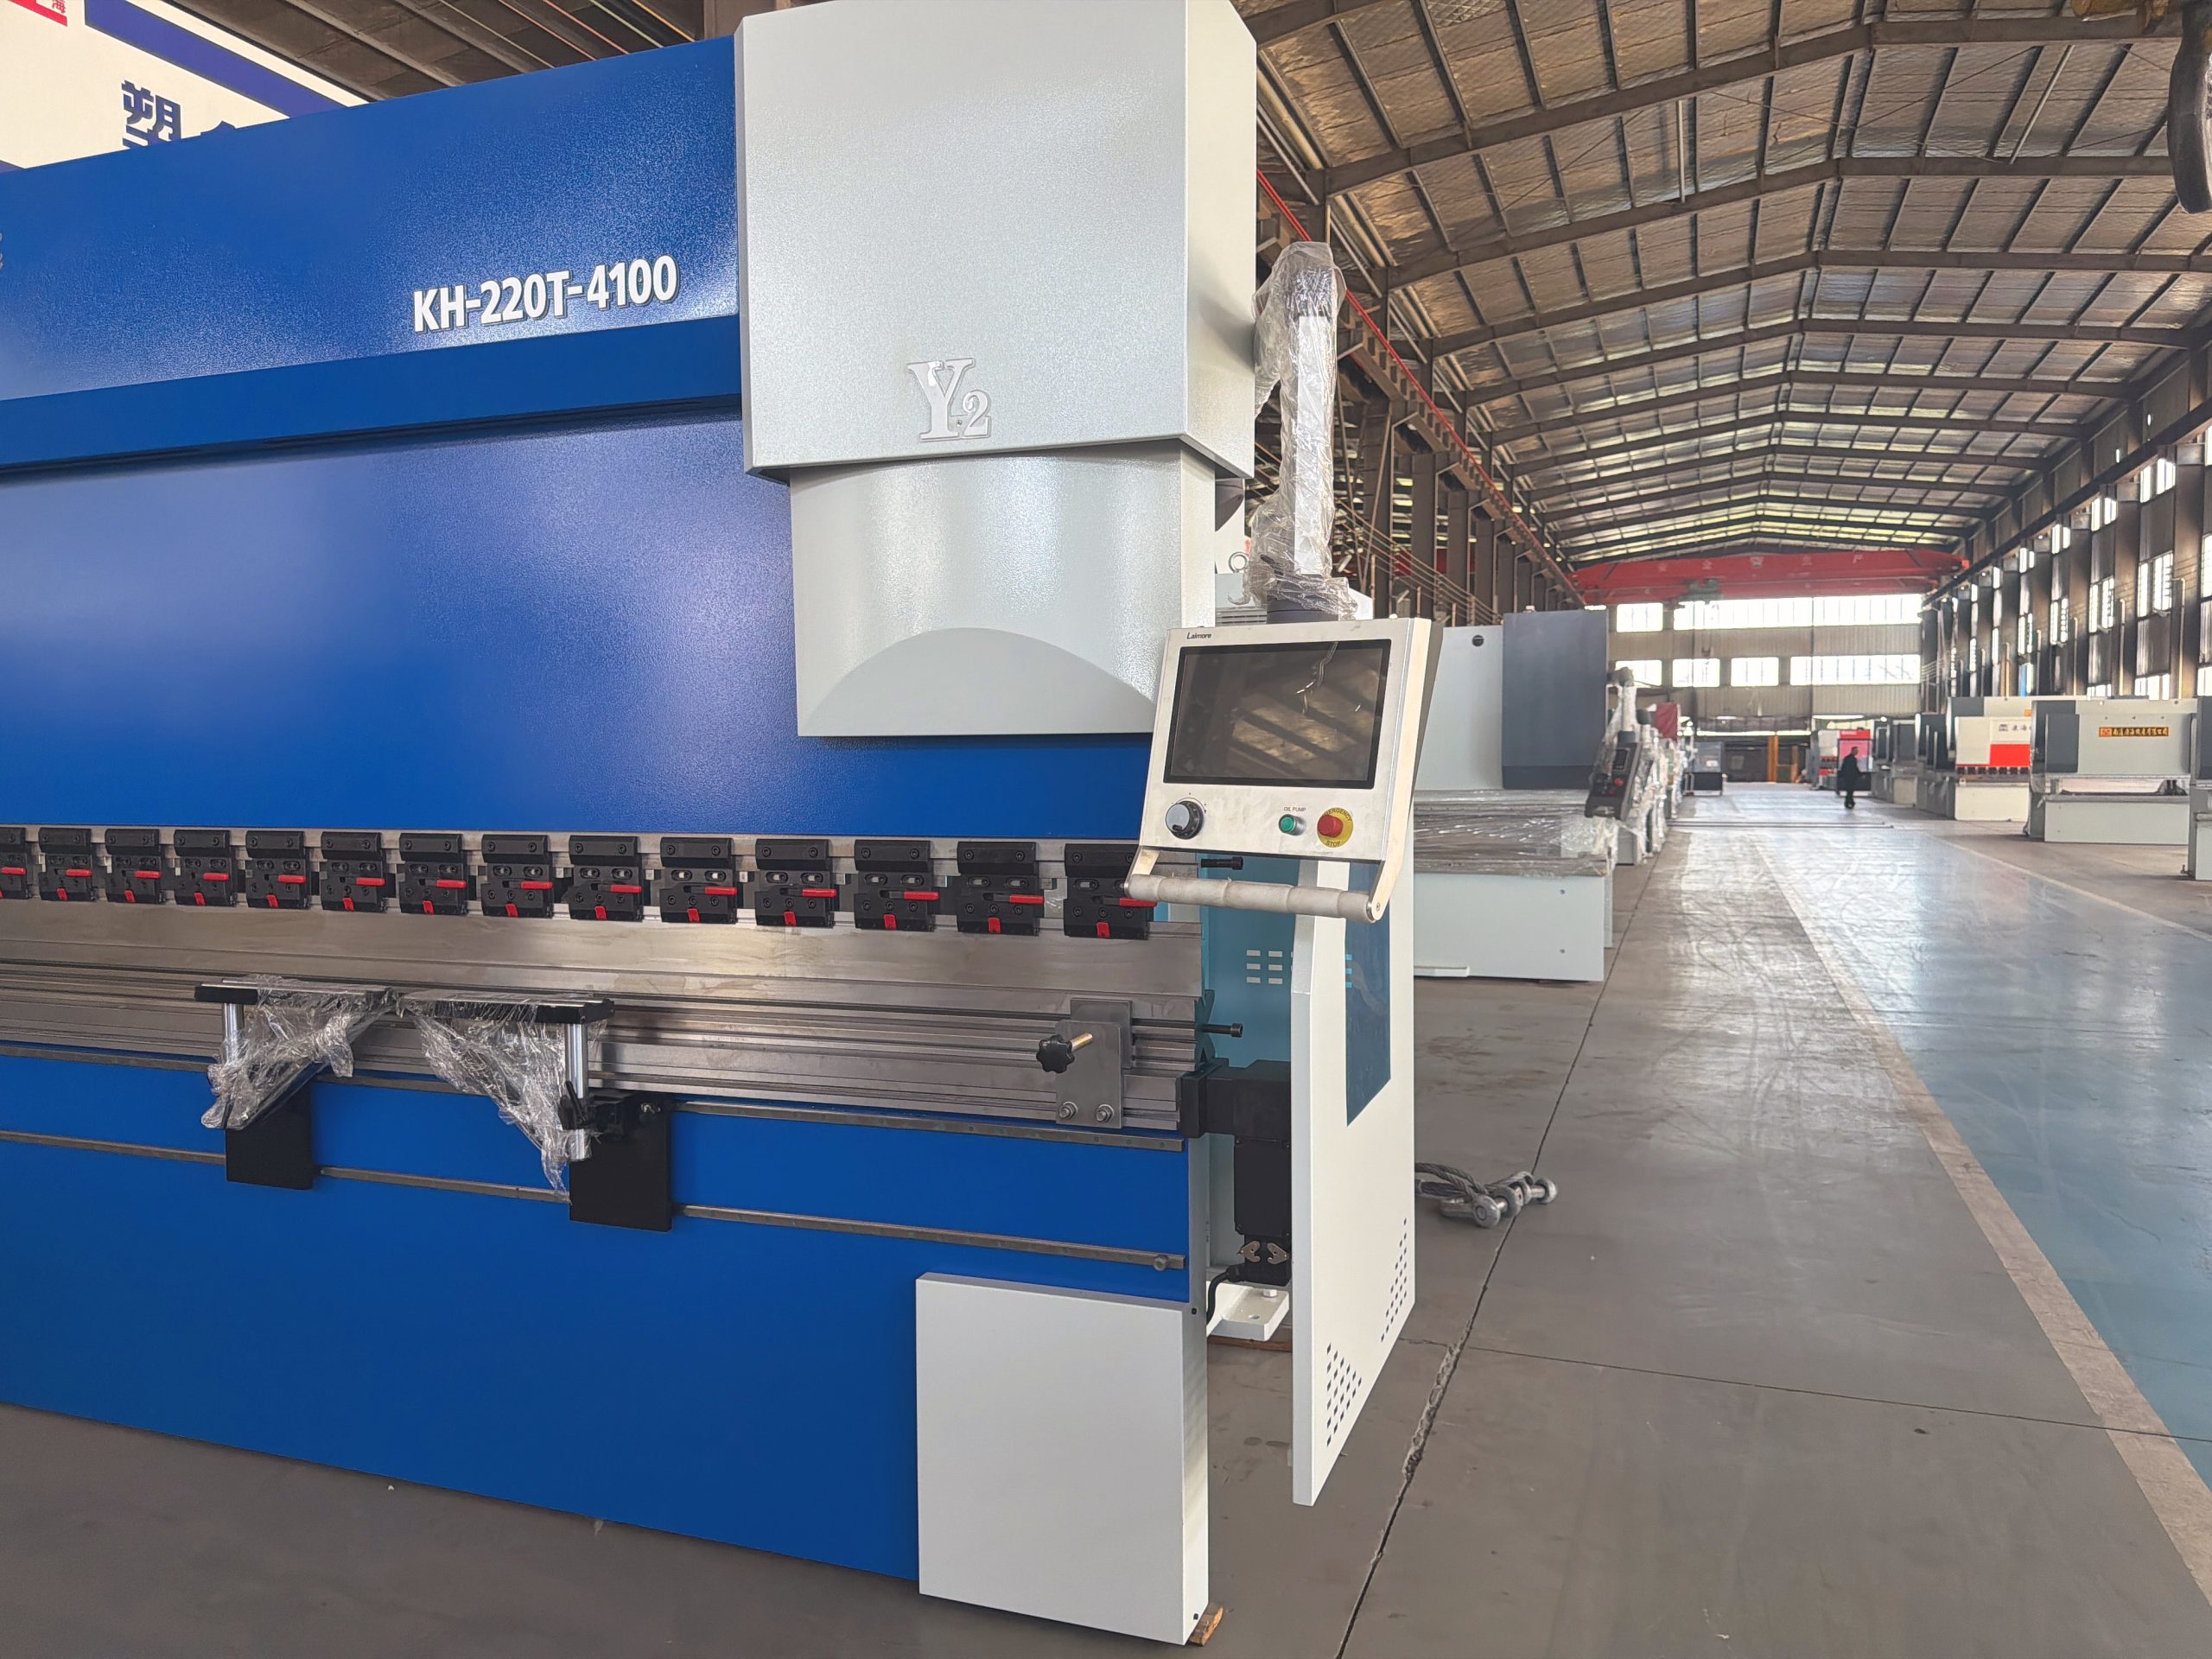
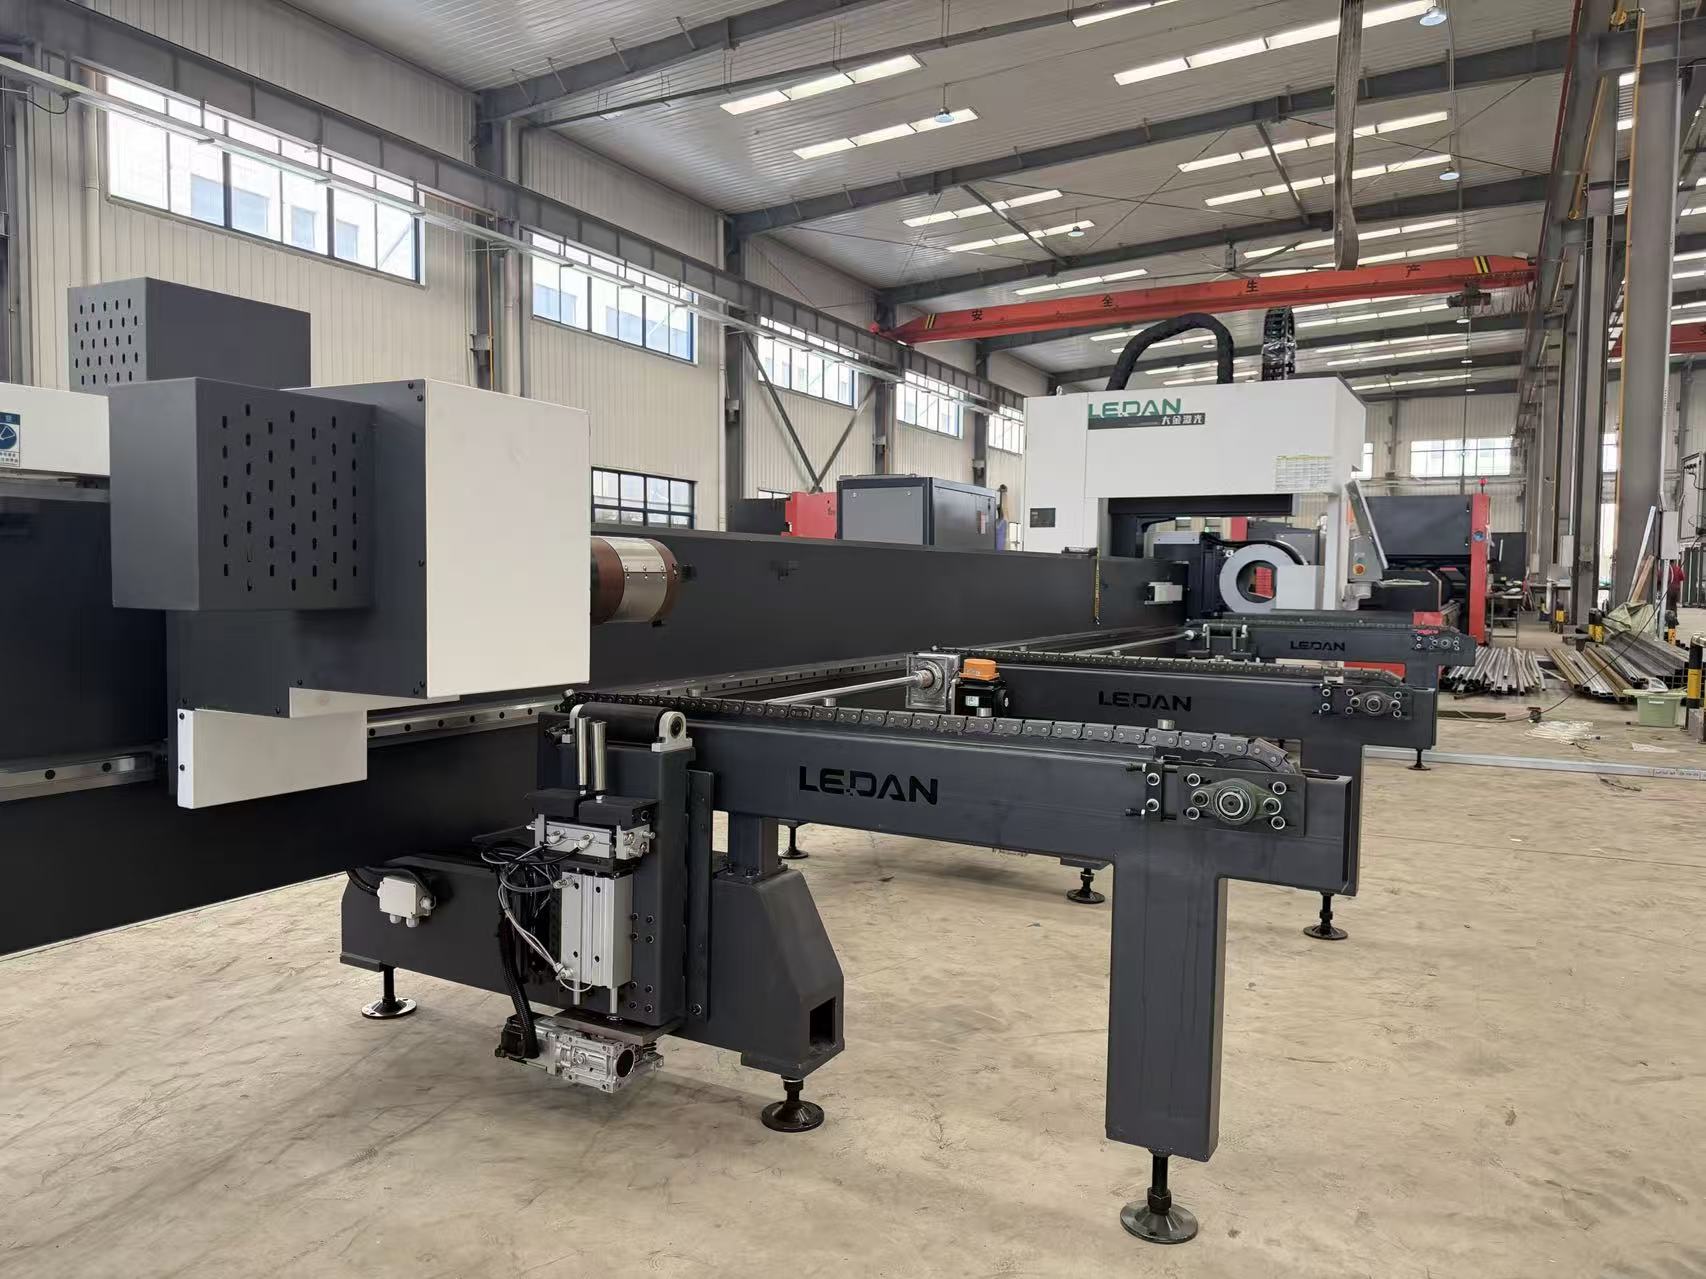
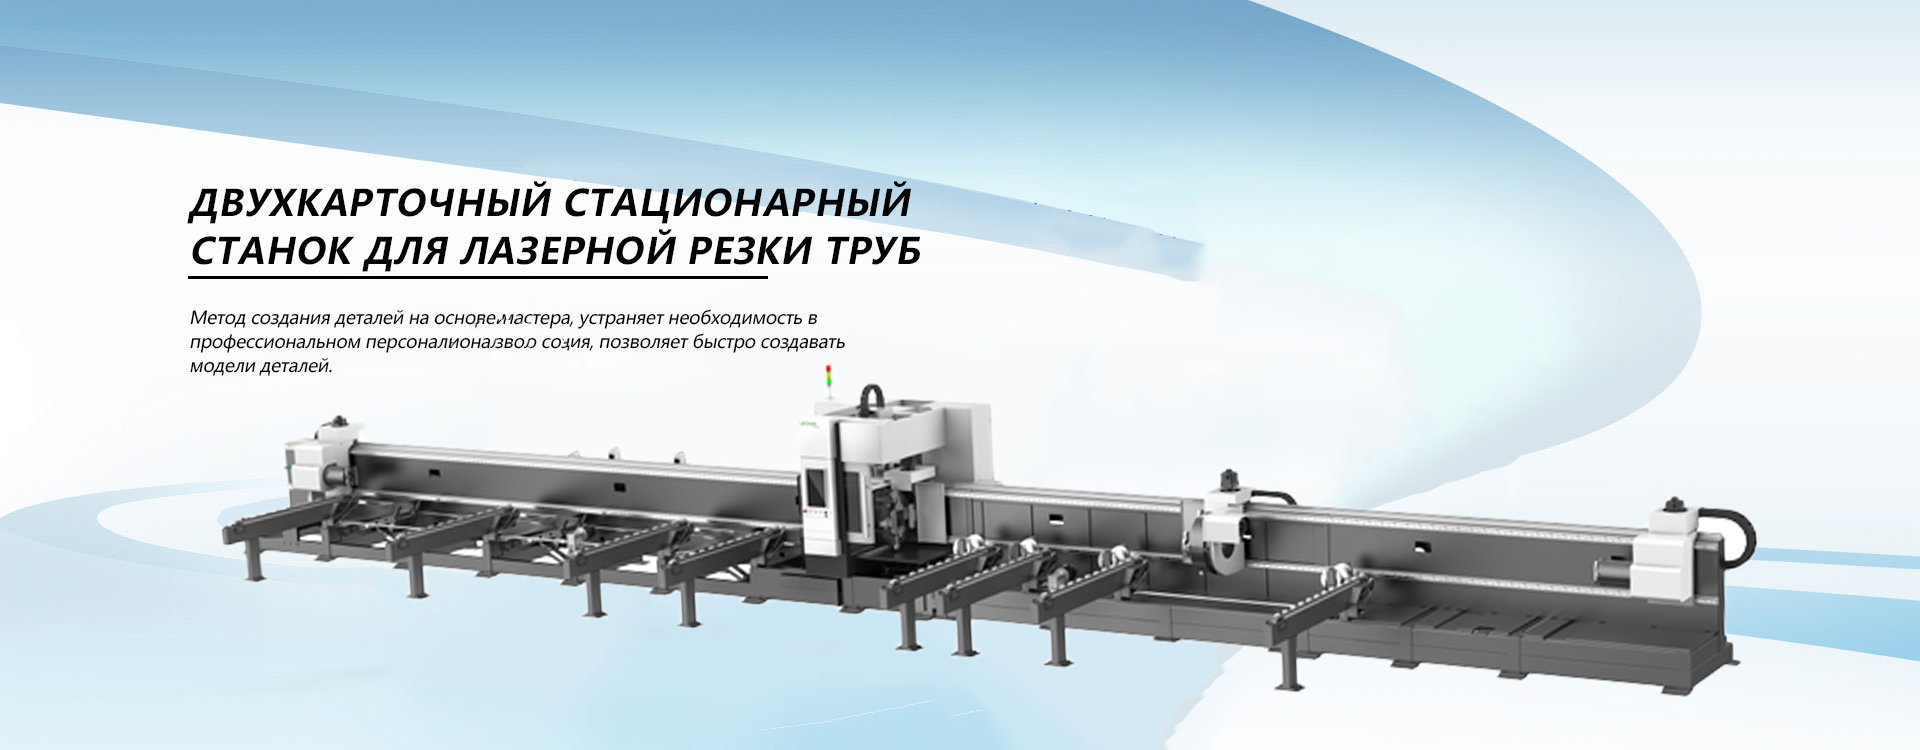
Однако выбор правильного «сердца» станка — лишь половина дела. Не менее важно, кто собрал эту систему в единый организм. На рынке 2026 года выделяются игроки с долгой историей, такие как ООО «Наньтун Аошэн Лазерная Технология». Эта компания, основанная еще в 2009 году и являющаяся торговым партнером Daikin Laser, прошла путь от простого поставщика до разработчика интеллектуальных промышленных систем. Их производственные мощности в Наньтуне (Китай) позволяют обеспечивать строгий контроль качества на всех этапах — от входной проверки компонентов до финальных испытаний, что подтверждается более чем сотней государственных патентов и сертификацией CE. Для российского рынка это особенно важно: «Аошэн» предлагает не просто «коробку» со станком, а комплексные решения «под ключ», адаптированные под наши реалии. Их ассортимент включает не только классические станки для листовой резки, но и специализированные линии для труб, гибочные центры серии JC и автоматические линии вырубки серии DF. Главное преимущество таких производителей в текущих условиях — наличие отлаженной логистики и технической поддержки, способной работать с требованиями российских заказчиков, от подбора оборудования до обучения персонала.
Шаг второй: Программное обеспечение и проблема «цифрового суверенитета»
Вот здесь начинается самое интересное и опасное. Как использовать станок для лазерной резки, если мозг вашего оборудования находится в облаке, доступ к которому могут перекрыть одним кликом из другой страны? В 2024-2025 годах многие заводы столкнулись с тем, что их немецкое или американское ПО для раскроя листов просто перестало обновляться или требовать лицензию, которую невозможно оплатить из российского банка.
Мой совет: переходите на локальные решения или открытый код немедленно. Не верьте продажникам, которые говорят: «У нас есть обходные пути». Эти пути работают до первой серьезной проверки обновления безопасности. Сейчас на рынке доминируют две группы софта. Первая — это адаптированные версии китайских систем (типа Cypcut), которые теперь имеют полностью русифицированный интерфейс и серверы авторизации в Москве. Вторая — отечественные разработки, которые за последние два года совершили огромный скачок. Да, раньше они были неудобными. Теперь? Они порой превосходят западные аналоги в скорости расчета карт раскроя для специфических задач.
Но есть нюанс, о котором молчат. Интерфейс. Китайский софт часто переводится машинным методом. Фразы вроде «Ошибка сервопривода оси Z» могут звучать как бессмыслица для оператора, который привык к терминологии 90-х годов. Убедитесь, что терминология в ПО соответствует ГОСТам, по которым обучены ваши люди. Иначе простой оборудования из-за непонимания ошибки обойдется вам дороже, чем сама лицензия.
Также критически важна интеграция с ERP-системой завода. В 2026 году станок не должен быть островом. Он должен сам отправлять данные о расходе газа, износе сопел и количестве деталей в вашу систему учета. Если ваше ПО не умеет отдавать данные по протоколу OPC UA или через локальный API в 1С, вы теряете деньги на каждом листе металла. Проверьте эту функцию на этапе демонстрации. Попросите инженера показать, как станок передает отчет о смене в реальном времени. Если он начинает мямлить и говорить «это сложно настроить», значит, система архаична.
Шаг третий: Газ, оптика и скрытые расходы на эксплуатацию
Многие считают, что купив станок, они решили проблему. На самом деле, покупка станка — это только входной билет. Основная битва за маржинальность происходит на этапе эксплуатации. В 2026 году цены на технические газы в России ведут себя непредсказуемо. Кислород, азот, воздух — разница в стоимости реза может достигать 30% в зависимости от того, какой газ вы используете и где его берете.
Тренд 2026 года — резка воздухом. Компрессоры высокого давления (30 бар и выше) стали настолько надежными и дешевыми, что резка низкоуглеродистой стали воздухом стала стандартом для толщин до 10-12 мм. Это убирает зависимость от поставщиков баллонов или жидкого газа. Но! Качество кромки при резке воздухом требует идеальной настройки фокуса и частоты импульсов. Если ваш оператор не умеет этого делать, вы получите окисленную, грубую кромку, которую потом придется шлифовать часами.
А теперь о том, что действительно больно бьет по карману: расходные материалы. Сопла, защитные стекла, керамические кольца. Раньше мы брали оригинальные Precitec или Raytools. Сейчас? Оригиналы стоят космос, если их вообще можно найти легально. Рынок наводнен качественными аналогами из Китая и собственными разработками российских производителей керамики. Мой личный опыт показывает: российские керамические кольца сейчас ничем не уступают европейским, а стоят в три раза меньше. Но есть риск нарваться на партию с браком геометрии. Никогда не покупайте расходники «на стихийных рынках» или у непроверенных продавцов на Авито. Заключите договор с официальным дистрибьютором, даже если цена будет выше на 15%. Одно бракованное стекло, которое взорвется внутри головы и повредит линзу за 300 тысяч рублей, перечеркнет экономию на тысяче колец.
И еще один момент, который игнорируют 90% директоров заводов. Чистота воздуха в цеху. Лазерная голова — это хирургический инструмент. Пыль, масляный туман от соседних станков, влага — все это убивает оптику. В 2026 году обязательным стандартом становится установка локальных систем фильтрации воздуха непосредственно над зоной работы лазера, а не просто общая вентиляция цеха. Это дополнительные затраты на этапе монтажа, около 200-400 тысяч рублей, но они окупаются за полгода за счет жизни оптики.
Расчет экономики реза (пример для стали 4 мм)
| Статья расходов | Резка кислородом (Традиционная) | Резка азотом (Высокое качество) | Резка воздухом (Тренд 2026) |
|---|---|---|---|
| Стоимость газа на 1 час | ~450 руб. | ~1200 руб. | ~80 руб. (электроэнергия компрессора) |
| Скорость реза (м/мин) | 12-14 | 25-30 | 20-24 |
| Качество кромки | Окисленная, требуется очистка | Чистая, под покраску/сварку | Чистая, легкий налет |
| Износ сопел | Высокий | Средний | Низкий |
| Итоговая себестоимость метра | Базовая | +40% к базе | -25% к базе |
Как видите, математика очевидна. Но почему не все переходят на воздух? Потому что старые станки не тянут такие скорости и давления, а новые требуют перенастройки технологии. И тут мы подходим к самому сложному этапу — кадрам.
Шаг четвертый: Человек у пульта — кризис компетенций
Вы можете купить самый современный станок за 20 миллионов рублей, но если им управляет человек, который привык к ручным газовым резакам 1995 года, вы получите брак. Проблема 2026 года — это не отсутствие станков, а отсутствие людей, понимающих физику процесса. Молодежь идет в IT, в сварку идут единицы, а операторы лазерных установок — это вообще вымирающий вид, если не считать тех, кто переучился сам.
Как использовать станок для лазерной резки эффективно? Нужно менять подход к обучению. Никаких «посиди рядом с Васей неделю». Нужна системная подготовка. Современные станки имеют сотни параметров: мощность, частота, скважность, давление газа, положение фокуса, скорость подъема высоты (capacitive height sensor). Оператор должен понимать, как изменение одного параметра влияет на другие. Например, почему при увеличении скорости нужно смещать фокус вниз, иначе рез просто не пройдет?
Я настоятельно рекомендую внедрять систему симуляторов перед допуском к реальному оборудованию. Сейчас появились программные комплексы, которые эмулируют процесс резки на виртуальной модели станка. Ошибиться там — бесплатно. Ошибиться на реальном листе дорогого титана или нержавейки — убыток. Потратьте 50 тысяч рублей на лицензию симулятора и сэкономьте миллионы на браке.
Также стоит пересмотреть систему мотивации. В 2026 году хороший оператор лазерщика в Московской области получает от 120 до 180 тысяч рублей. Если вы предлагаете 60 тысяч, к вам придут только те, кто не смог устроиться elsewhere. И они будут ломать ваше оборудование. Платите за качество реза, за процент выхода годной продукции, за отсутствие простоев по вине оператора. Это работает лучше, чем любые угрозы штрафами.
Есть еще один аспект: безопасность. Лазер класса 4 — это не шутки. В погоне за производительностью некоторые цеховые начальники снимают защитные экраны или отключают датчики открытия дверей, чтобы «быстрее загрузить лист». Это преступление. В 2025 году было несколько громких случаев травматизма на производствах в Челябинске и Казани именно из-за нарушения протоколов безопасности. Штрафы от Ростехнадзора сейчас такие, что могут закрыть весь завод. Не экономьте на защите. Убедитесь, что все интерлоки работают, очки у персонала соответствуют длине волны вашего лазера (для волокна это обычно 1070 нм, обычные солнцезащитные очки не спасут!), и зона резки всегда ограждена.
Шаг пятый: Сервис и логистика запчастей в новых реалиях
Представьте: пятница вечер, горячий заказ горит, и на станке выходит из строя плата управления. Звоните дилеру. Ответ: «Запчасть едет из Шэньчженя, будет через три недели». Ваш заказ сорван, клиент уходит, репутация уничтожена. В 2026 году наличие склада запчастей у поставщика оборудования в России — это не преимущество, это обязательное условие выживания.
Перед заключением договора на покупку станка требуйте письменного подтверждения наличия складской программы. Какие запчасти должны быть в наличии обязательно? Блоки питания, платы осей, двигатели, самые ходовые сопла и линзы. Если дилер говорит: «Мы возим под заказ», рискуйте только если у вас есть второй, резервный станок. Для основного производства это недопустимо.
Интересная тенденция: появление независимых сервисных центров, которые обслуживают станки любых брендов. Раньше это было невозможно из-за закрытости кода. Сейчас, благодаря утечкам документации и развитию сообщества инженеров, в регионах появились ребята, которые могут починить японский Fanuc или китайский Bodor быстрее и дешевле, чем официалы. Найти такого мастера — золотая жила. Спросите в профессиональных чатах в Telegram, поспрашивайте на форумах. Сарафанное радио в узком кругу лазерщиков работает лучше любой рекламы.
Также обратите внимание на условия гарантийного обслуживания. Многие компании пишут в договоре мелким шрифтом, что гарантия аннулируется при использовании «неоригинальных расходников». Это юридическая ловушка. В 2026 году суды встают на сторону потребителя, если можно доказать, что аналог не хуже оригинала, но лучше заранее negotiate этот пункт. Пусть в договоре будет фраза: «Гарантия сохраняется при использовании расходных материалов, соответствующих техническим спецификациям производителя», без привязки к бренду.
Прогноз и анти-советы: чего точно не стоит делать
В завершение хочу дать несколько рекомендаций, которые противоречат общепринятому мнению. Возможно, они покажутся вам странными, но поверьте человеку, который видел сотни крахов бизнесов на этом оборудовании.
Во-первых, не гонитесь за максимальной площадью стола. Стандарт 3х1.5 метра покрывает 90% потребностей. Большие столы 4х2 или 6х2.5 метров — это головная боль с выравниванием листа, огромная инерция портала и сложности с поиском места в цеху. Unless вы режете исключительно длинные профили для строительства ангаров, вам не нужен гигант. Лучше купите два средних станка, чем один огромный. Это даст гибкость: на одном режете мелочь, на другом — габарит.
Во-вторых, забудьте про «универсальность». Нет станка, который одинаково хорошо режет всё. Если ваш профиль — тонкая нержавейка для пищевой промышленности, берите специализированную машину с источником зеленого спектра (если бюджет позволяет) или супер-стабильным инфракрасным с коротким импульсом. Если вы режете черняк для ворот и заборов — вам нужна мощная, быстрая, «грубая» машина. Попытка усреднить приведет к тому, что вы будете mediocre во всем.
В-третьих, и это самое важное: не пытайтесь автоматизировать то, что не налажено вручную. Внедрение роботов-загрузчиков и складских систем (ASRS) на кривой технологический процесс лишь ускорит выпуск брака. Сначала отладьте ручной цикл до идеала, обучите людей, настройте параметры. Только когда процесс станет предсказуемым, как швейцарские часы, вкладывайте миллионы в автоматизацию подачи. В 2026 году многие заводы разочаровались в «умных складах», потому что они просто быстрее подавали неправильные листы на неправильно настроенный лазер.
Рынок лазерной резки в России в 2026 году — это поле возможностей для тех, кто готов думать головой, а не слепо следовать маркетинговым буклетам. Технологии стали доступнее, но требования к компетенциям выросли многократно. Побеждает не тот, у кого станок дороже, а тот, кто лучше понимает физику процесса, грамотнее управляет командой и хитрее обходит логистические ловушки. Используйте станок не как волшебную палочку, а как сложный инструмент, требующий уважения и понимания. Тогда он окупится и принесет прибыль, даже в самых суровых экономических условиях.
И помните: если вам предлагают решение, которое звучит слишком хорошо, чтобы быть правдой («режет любую толщину со скоростью света, без газа, без настроек»), — это ложь. В физике чудес не бывает. Есть только труд, настройки и постоянный поиск баланса между скоростью и качеством. Удачи в цеху, коллеги. Берегите свои глаза и свои станки.