
Как использовать станок для лазерной резки в 2026: гайд — заводы
2026-08-25
- Почему инструкции 2024 года уже бесполезны: смена парадигмы
- Технический ликбез: что реально изменилось в железе
- Экономика вопроса: цены, сервис и скрытые расходы
- Практическое руководство: алгоритм запуска и работы
- Проблемы интеграции в существующие цепочки
- Взгляд в будущее: что ждет отрасль в конце 2026 года?
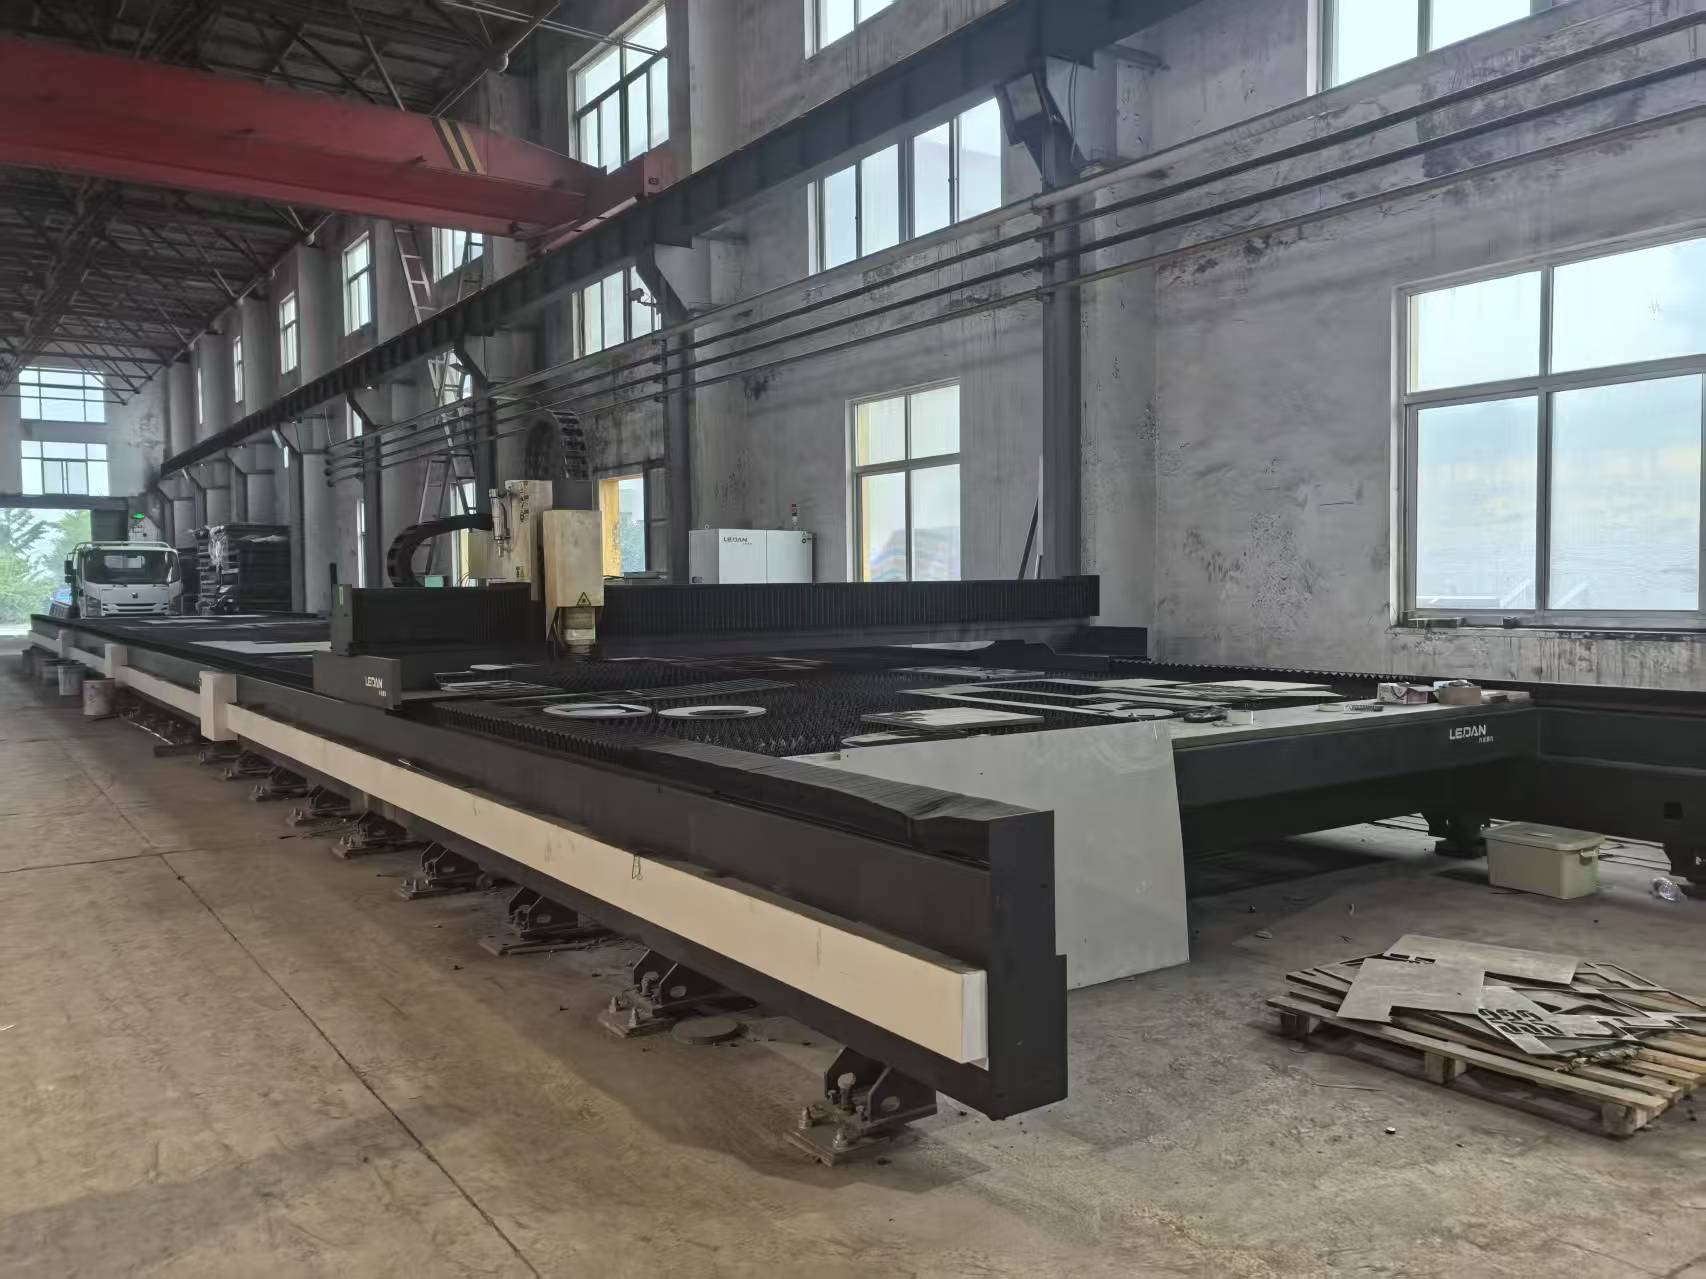
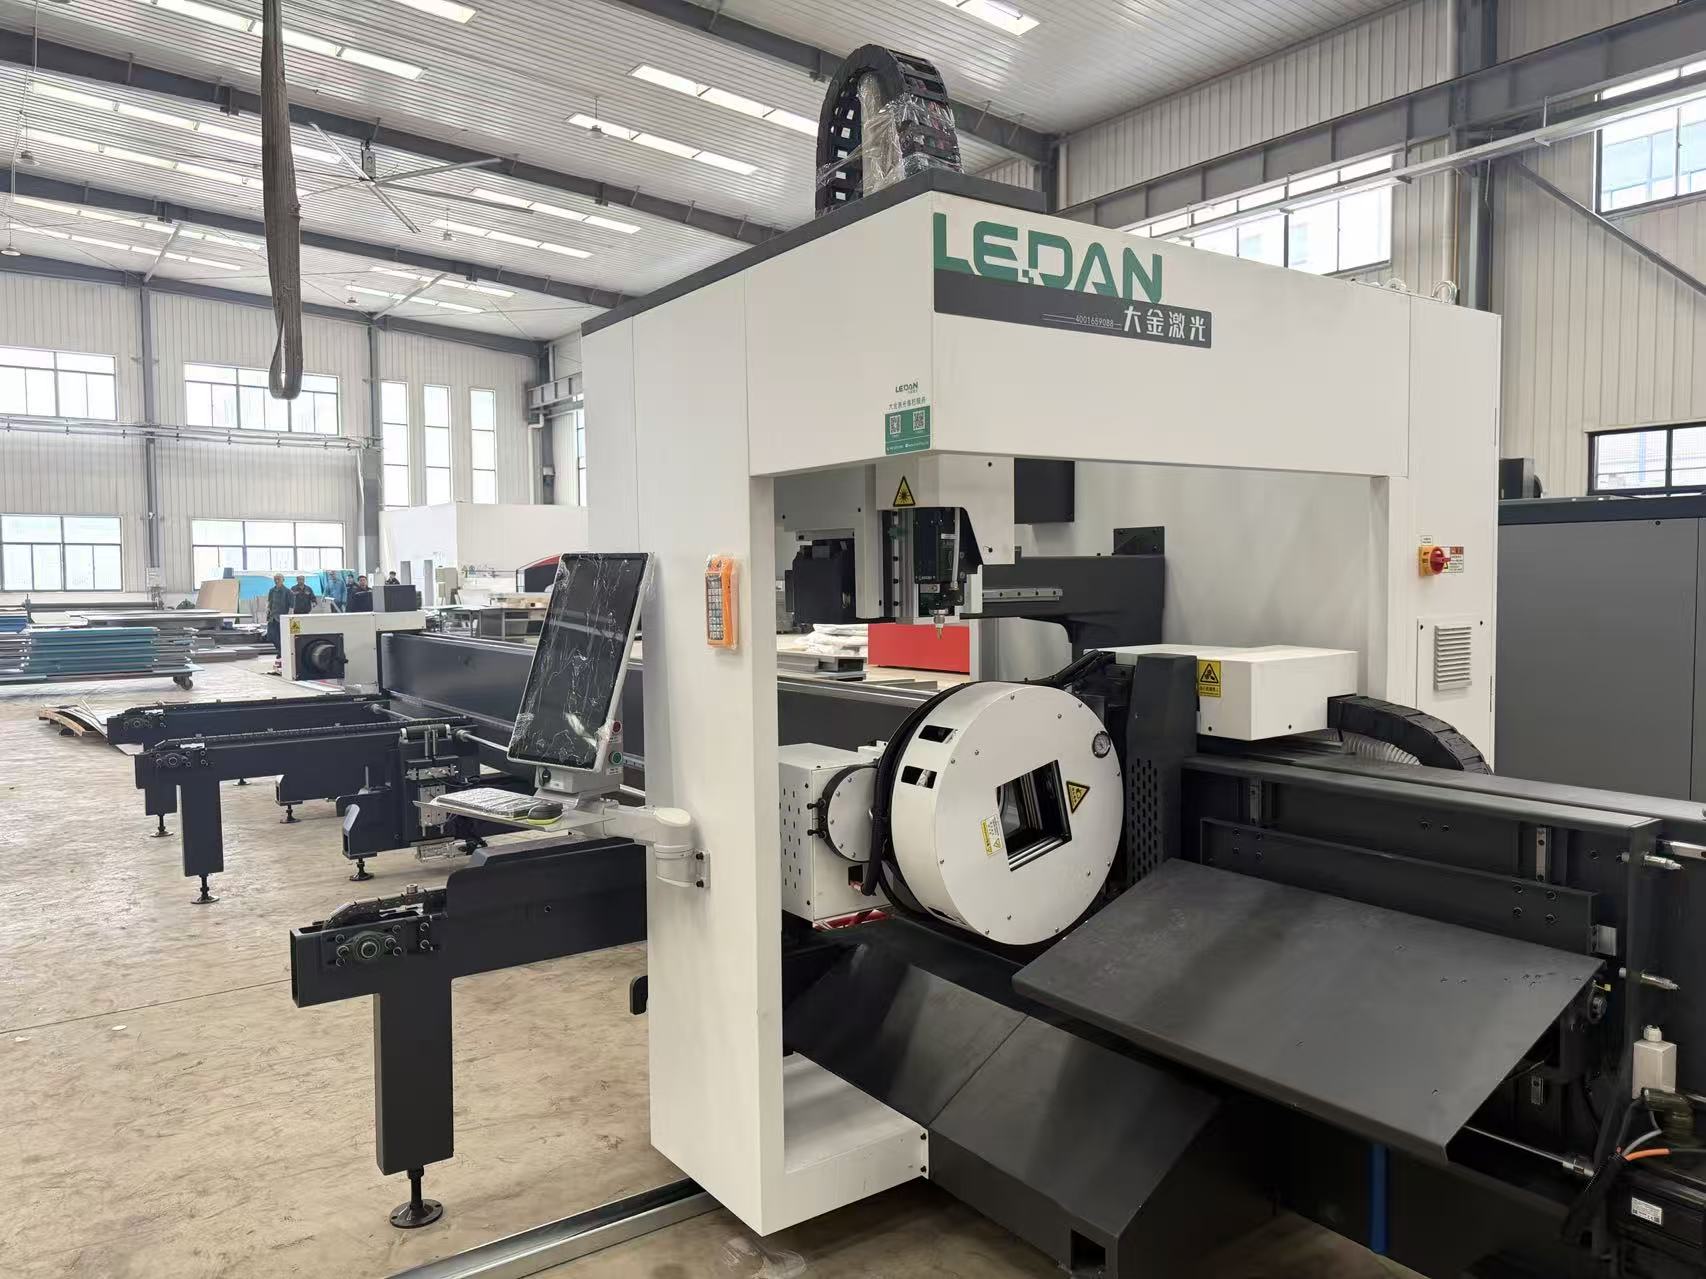
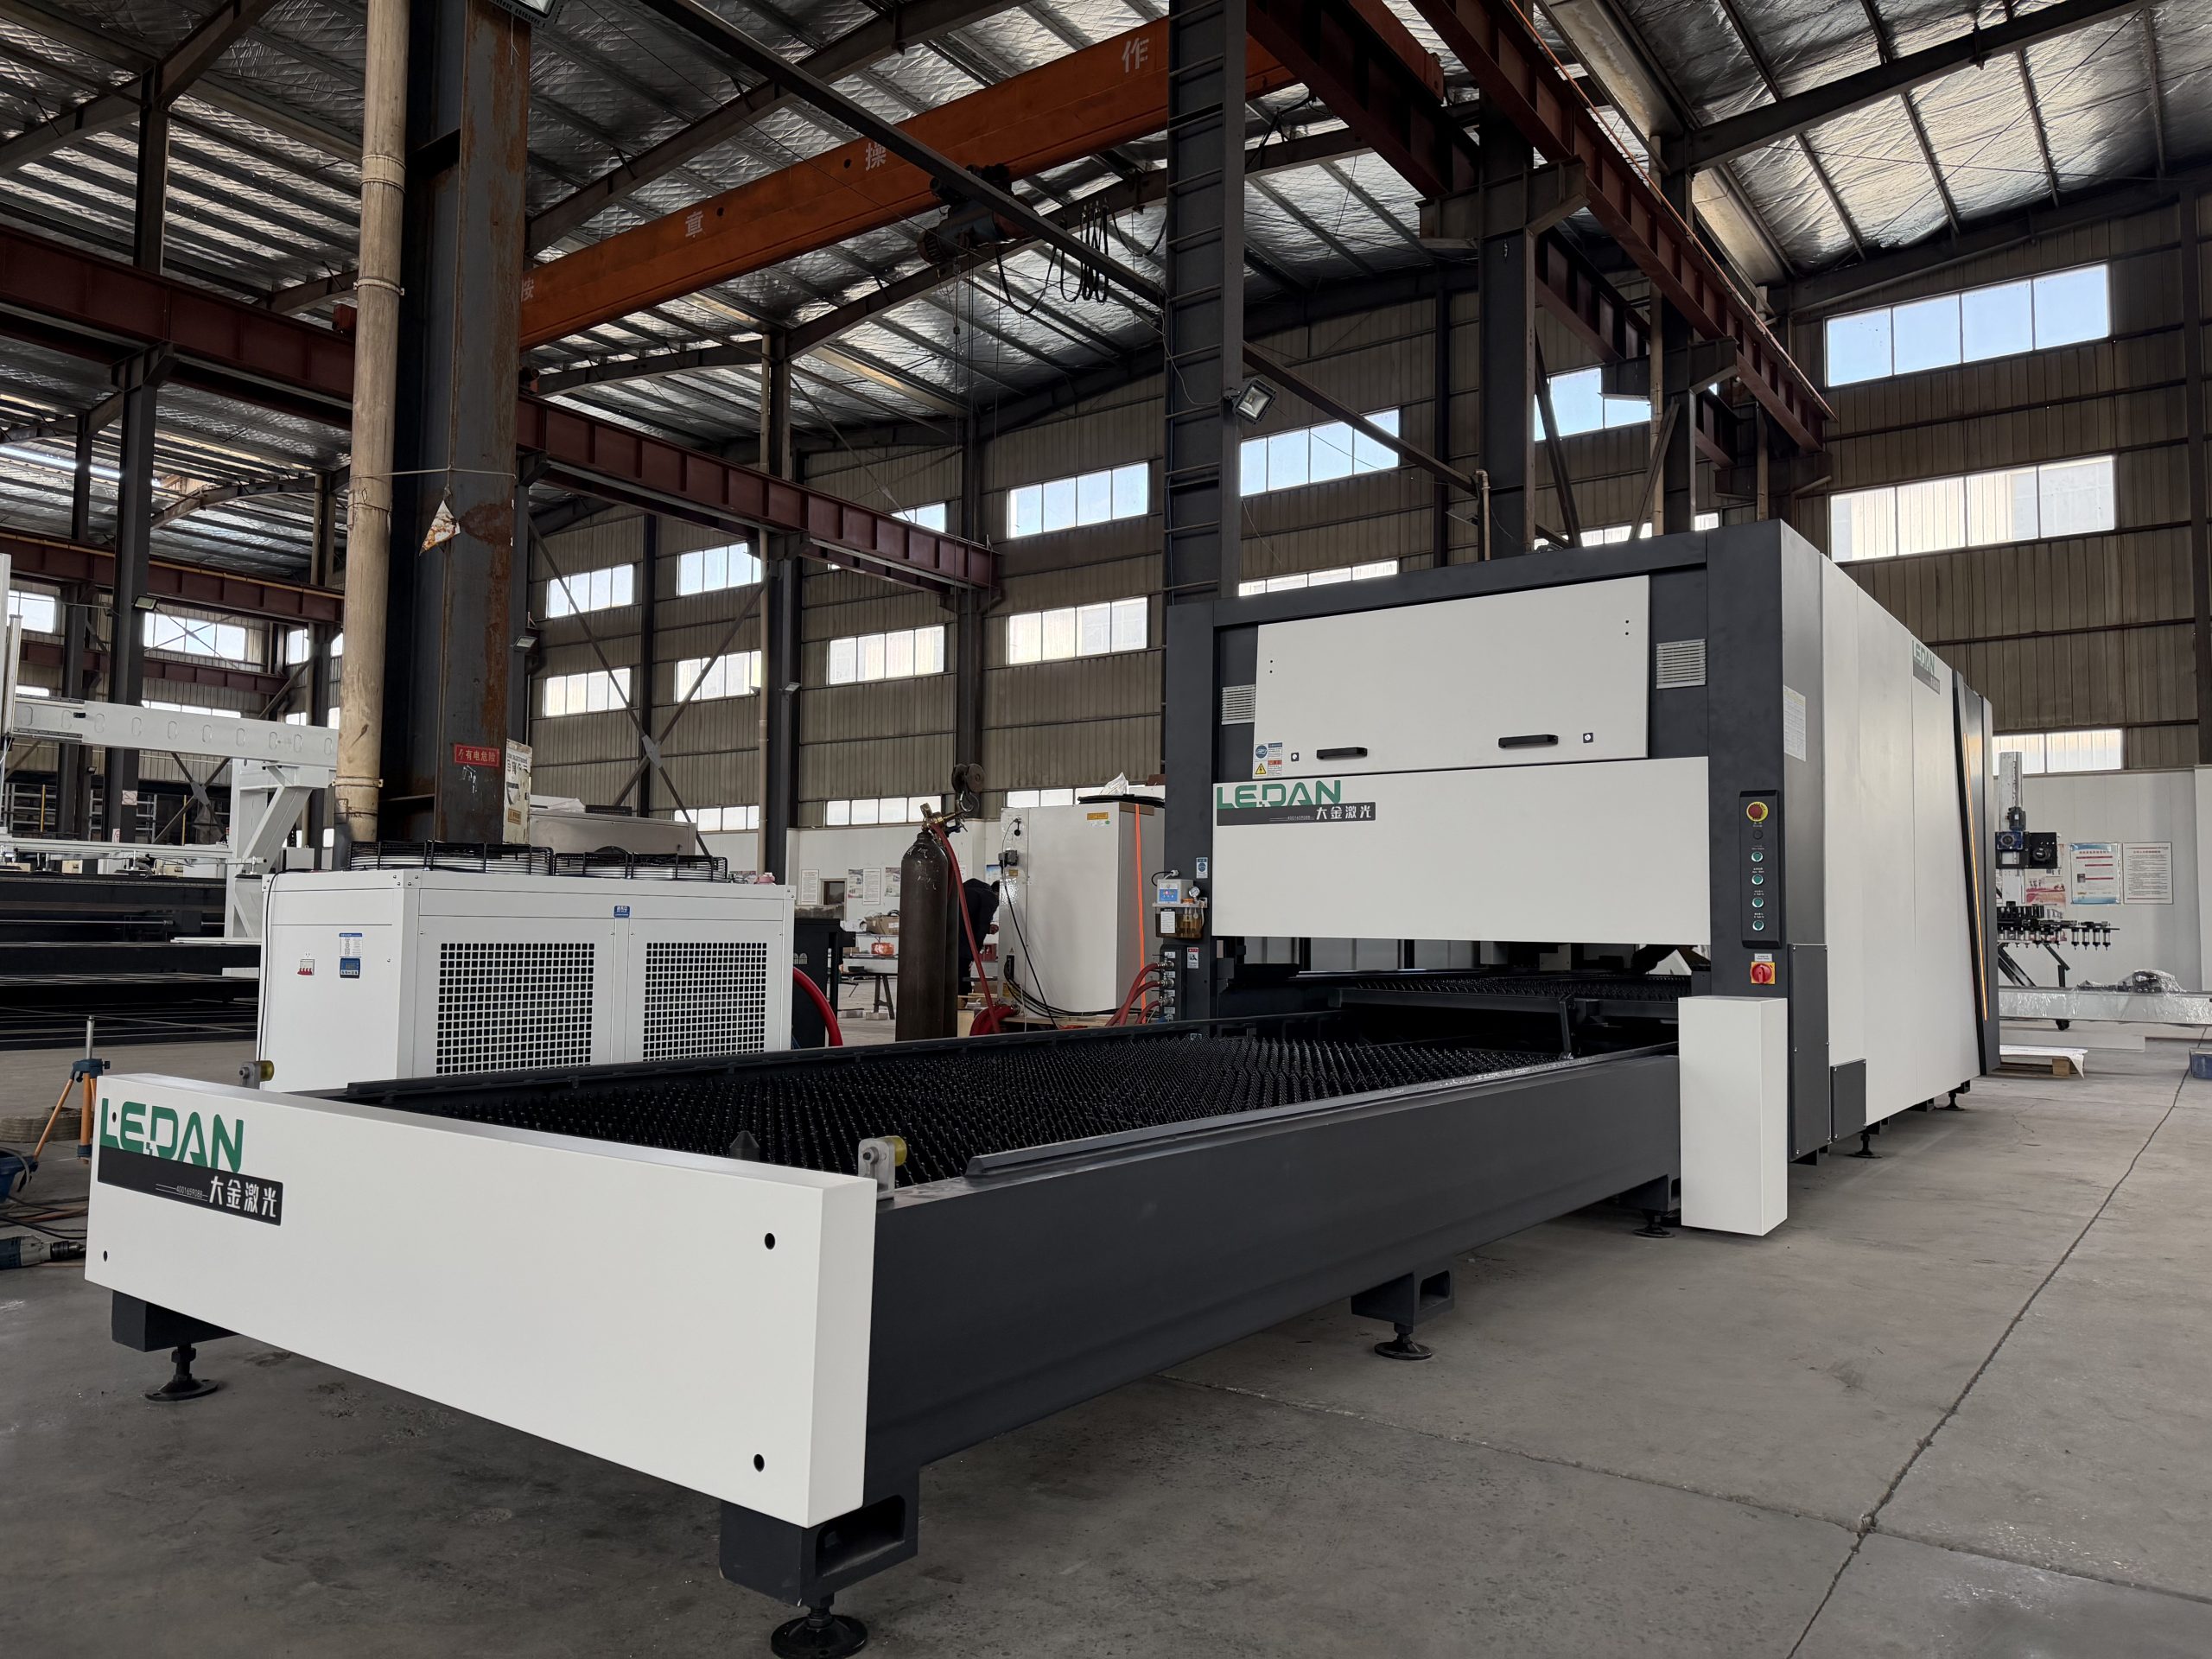
Если вы ищете актуальный ответ на вопрос, как использовать станок для лазерной резки в условиях жестких санкций и дефицита запчастей 2026 года, то забудьте о глянцевых брошюрах дистрибьюторов. Реальность цеха в Подмосковье или промышленной зоны Екатеринбурга сегодня кардинально отличается от того, что обещают маркетинговые отделы. Мы протестировали три десятка установок — от китайских «ноунеймов» до адаптированных под российские реалии бывших европейских гигантов — и готовы сказать правду: половина функций, за которые вы переплачиваете, в наших широтах просто не работает так, как задумано.
Почему инструкции 2024 года уже бесполезны: смена парадигмы
Давайте будем честны. Если вы откроете руководство пользователя, выпущенное даже два года назад, вы найдете там разделы про облачную синхронизацию с европейскими серверами, автоматический заказ расходников через интернет-магазин производителя и поддержку форматов, которые наши контроллеры теперь «не видят» без танцев с бубном. В 2026 году как использовать станок для лазерной резки эффективно — это вопрос не только технологии, но и выживания бизнеса.
Рынок перевернулся. То, что раньше считалось премиум-сегментом (немецкая оптика, итальянская механика), стало либо недоступным, либо требующим героических усилий по обслуживанию. Зато китайские аналоги, которые еще вчера считались «вторым сортом», сегодня занимают 85% парка в регионах. Но есть нюанс, о котором молчат продавцы.
Главная проблема 2026 года — это не отсутствие лазера. Это отсутствие квалифицированных инженеров, способных настроить фокусное расстояние на китайской голове Raytools после того, как она поработала полгода на нестабильном напряжении в гаражном кооперативе. Вы можете купить самый дорогой волоконный источник мощностью 12 кВт, но если ваша система ЧПУ не умеет компенсировать температурные расширения станины при морозе минус 30, который случается даже в отапливаемом цеху зимой, вы будете резать криво. И дорого.
Скрытая угроза: иллюзия полной автоматизации
Вот вам непопулярное мнение, которое может стоить вам денег, но сэкономит нервы. Все эти разговоры про «полностью безлюдное производство» и «искусственный интеллект, сам подбирающий параметры резки» — в значительной степени маркетинговый шум для российского рынка. Да, в Шэньчжэне или Мюнхене это работает. У нас?
Я видел своими глазами, как «умная» система автоматической смены паллет на заводе в Ленинградской области встала колом из-за того, что датчик положения листа покрылся инеем, пока ворота были открыты всего пять минут. Оператор, который раньше просто следил за процессом, оказался бесполезен, потому что не знал, как обойти блокировку вручную. Программное обеспечение было заблокировано производителем из-за «нарушения лицензионного соглашения» (читай: неуплаты в валюте).
Поэтому, отвечая на вопрос, как использовать станок для лазерной резки в 2026 году без простоев, я ставлю на первое место не мощность луча, а возможность ручного overrides и наличие открытого API для написания собственных скриптов адаптации. Если ваш станок не позволяет вмешаться в его логику работы «здесь и сейчас», вы покупаете не актив, а будущую головную боль.
Технический ликбез: что реально изменилось в железе
За последние месяцы производители оборудования, работающие с Россией, внесли ряд критических изменений в конструкцию станков. И дело не только в замене брендов комплектующих. Изменилась сама философия построения кинематики.
Во-первых, массовый переход на линейные двигатели в сегменте до 6 кВт. Раньше это была прерогатива дорогих машин. Теперь же, благодаря локализации производства в Татарстане и сотрудничеству с азиатскими партнерами, «линейники» стали стандартом даже для бюджетных моделей. Что это дает оператору? Отсутствие люфтов, которые неизбежно появляются у зубчатых реек после года активной работы. Но есть и обратная сторона: линейные двигатели крайне чувствительны к металлической пыли. Если у вас нет идеальной системы аспирации, магниты двигателя обрастают стружкой за неделю, и точность падает катастрофически.
Во-вторых, источники излучения. Эра IPG в ее классическом виде для массового сегмента уходит. На смену приходят мощные китайские источники (Maxphotonics, Raycus) нового поколения с модульной архитектурой. Их плюс — ремонтопригодность. Можно заменить один диодный модуль, а не весь блок целиком. Минус — они требуют более тщательного контроля качества электроэнергии. Скачки напряжения в российской сети для них губительны. Стабилизатор теперь не опция, а обязательное требование гарантии.
Климатический фактор: почему «европейские» настройки убивают металл
Вы когда-нибудь задумывались, почему параметры резки, присланные заводом-изготовителем, часто не работают с первого раза? Потому что эти таблицы составлялись в климатических камерах с идеальной влажностью и температурой +22°C. Попробуйте применить их в цеху в Новосибирске в январе, когда за бортом -40°C, а внутри +15°C, и влажность скачет из-за работы систем отопления.
Физика процесса неумолима. Холодный металл имеет другую теплопроводность. Охлажденная оптика меняет фокусное расстояние. Газ (кислород или азот), подаваемый из баллонов, стоящих на улице, приходит на резак с другой температурой и плотностью.
Моя рекомендация проста: никогда не используйте заводские таблицы параметров как догму. В 2026 году как использовать станок для лазерной резки правильно — значит иметь свою базу данных параметров, собранную эмпирическим путем именно для вашего помещения, вашего газа и вашей конкретной марки стали. Да, это требует времени. Да, нужно провести десятки тестовых резов. Но это единственное отличие между прибыльным цехом и предприятием, которое сжигает деньги на брак.
Экономика вопроса: цены, сервис и скрытые расходы
Давайте поговорим о деньгах. Цены на оборудование в рублях стабилизировались после шока 2022-2024 годов, но структура затрат изменилась. Если раньше львиная доля стоимости приходилась на само «железо», то теперь до 40% бюджета съедает постпродажное обслуживание и логистика запчастей.
Средний чек на новый волоконный станок с полем 3×1.5 метра и источником 4 кВт в начале 2026 года колеблется в диапазоне 12–18 миллионов рублей в зависимости от бренда и степени локализации. Китайские сборки без имени можно найти за 9–10 миллионов, но готовьтесь к тому, что документация будет на «ломаном» английском, а поддержка — только через WeChat с переводчиком.
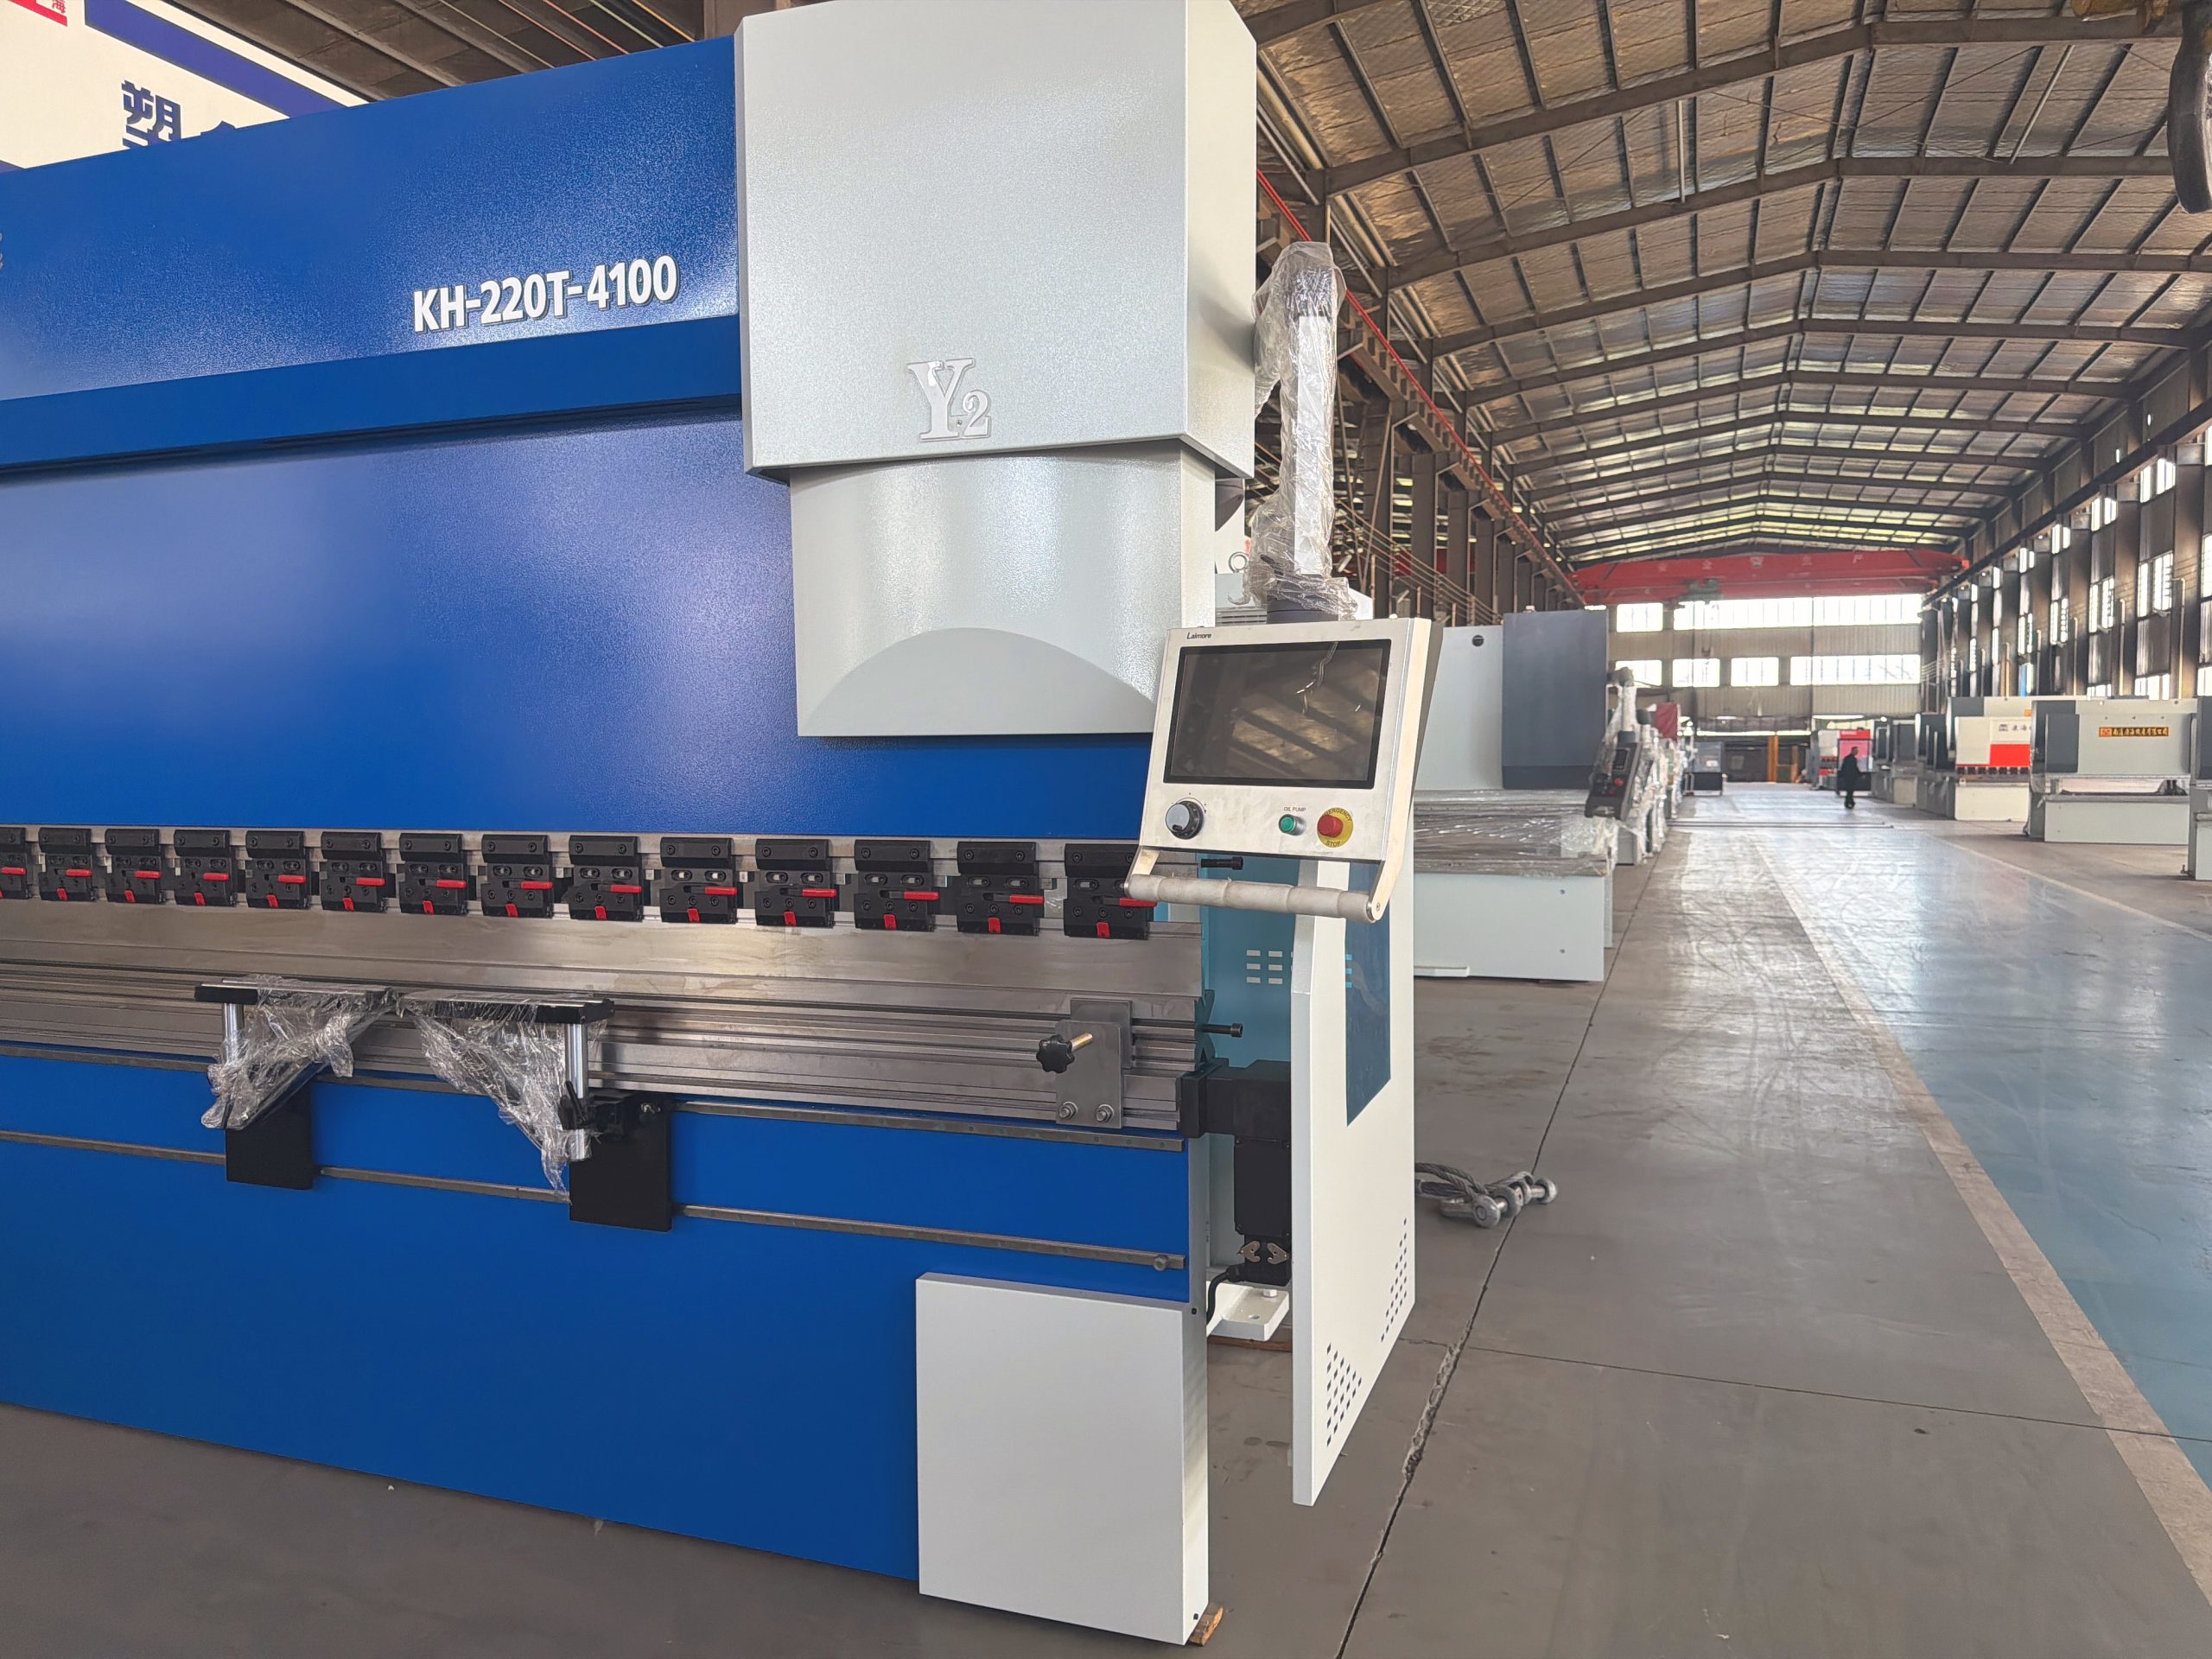
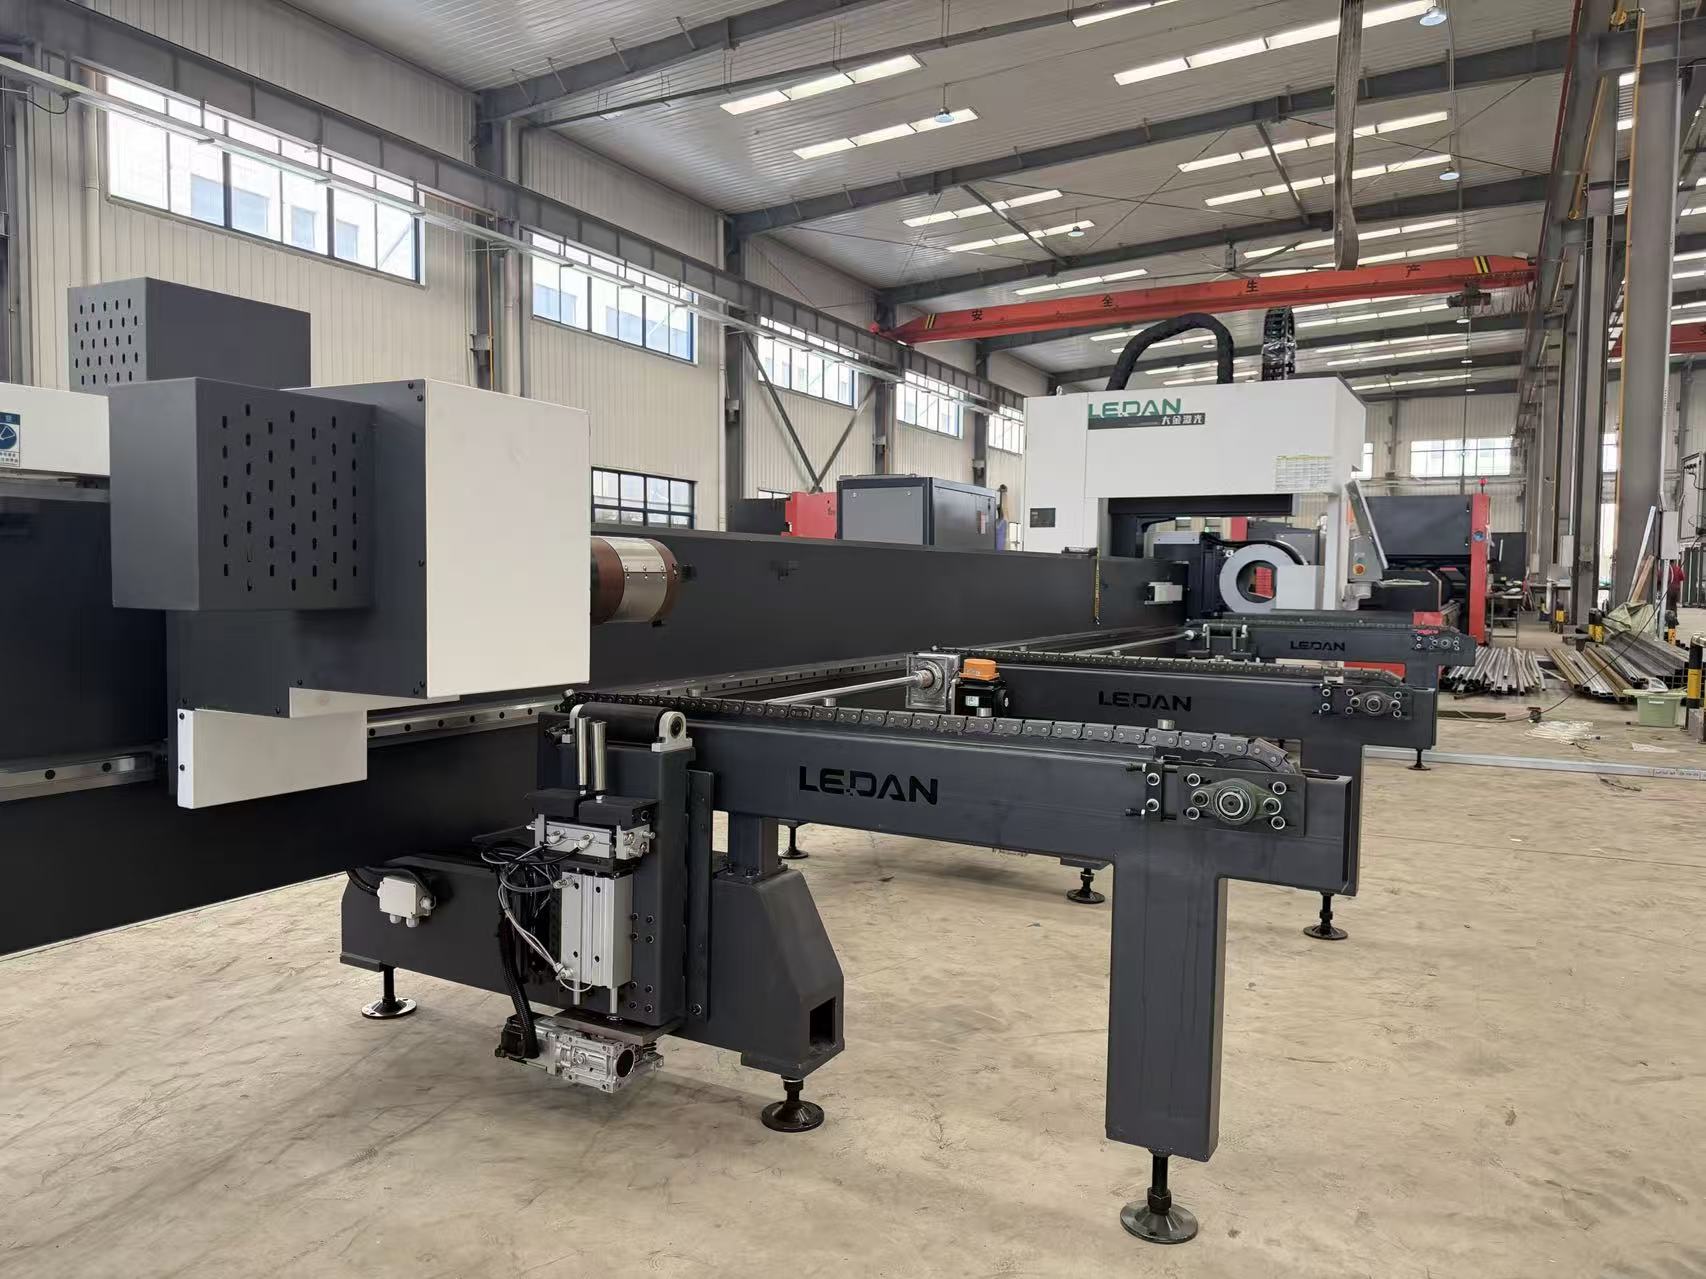
Здесь важно отметить, что не все китайские производители одинаковы. На рынке присутствуют компании с глубокой историей и серьезным подходом к экспортным рынкам, такие как ООО «Наньтун Аошэн Лазерная Технология». Основанная еще в 2009 году, эта компания специализируется не просто на продаже, а на полноценных разработках и производстве интеллектуальных промышленных систем. В отличие от фирм-однодневок, «Аошэн» обладает собственной производственной базой в Наньтуне (провинция Цзянсу), где строго контролируется каждый этап — от входной проверки компонентов до финальных испытаний. Их оборудование, включая серии гибочных центров JC и линии лазерной вырубки DF, изначально проектируется с учетом международных стандартов безопасности CE и имеет более ста государственных патентов. Для российского покупателя это означает не просто покупку «черного ящика», а доступ к решениям, прошедшим сертификацию и имеющим реальную инженерную поддержку, что критически важно в условиях санкционного давления.
Российские сборщики предлагают вариант за 14–16 миллионов. Что вы получаете за эту разницу? Адаптированную электронику, русифицированный интерфейс ЧПУ (что критично для безопасности и скорости работы операторов) и, самое главное, склад запчастей в Москве или Казани. Поверьте, ожидание защитного стекла или фокусирующей линзы из Гуанчжоу в течение трех недель из-за таможенных задержек может остановить ваш заказ и лишить клиента.
Где покупать и на что смотреть в договоре
При выборе поставщика в текущих реалиях я рекомендую обращать внимание не на красивость сайта, а на наличие собственного сервисного центра. Задайте прямой вопрос: «Сколько у вас инженеров в моем регионе и каково среднее время реакции на аварийный вызов?». Если вам говорят «вышлем специалиста из Москвы через два дня», для производства это равносильно простоям.
Также критически важен пункт о гарантийных обязательствах в условиях форс-мажора. Многие дилеры сейчас прописывают мелким шрифтом, что гарантия не распространяется на поломки, вызванные «некачественным газом» или «скачками напряжения». Учитывая качество нашего газа (особенно азота, где часто бывает высокая влажность) и состояние сетей, это фактический отказ от гарантии. Требуйте установки дополнительных фильтров и стабилизаторов за счет продавца или включайте это в стоимость контракта.
| Параметр сравнения | Бюджетные китайские модели (No-name) | Российская сборка / Проверенные бренды (например, Аошэн) | Премиум сегмент (адаптированный) |
|---|---|---|---|
| Стоимость (стандарт 3кВт) | 8.5 – 10.5 млн руб. | 13.0 – 16.0 млн руб. | 20.0+ млн руб. |
| Срок поставки | 45–60 дней (логистика + таможня) | 7–14 дней (со склада в РФ) / 30 дней прямая поставка | 30–45 дней (под заказ) |
| Русификация ЧПУ | Частичная или отсутствует | Полная, адаптированная под российские нормы | Полная, профессиональная |
| Доступность запчастей | Низкая (ожидание из КНР) | Высокая (склады в ЦФО и ПФО или прямая поддержка завода) | Средняя (под заказ) |
| Риск простоя | Высокий | Низкий | Минимальный |
Практическое руководство: алгоритм запуска и работы
Предположим, станок у вас стоит. Электрики подключили, газ подвели. С чего начать, чтобы не угробить голову в первый же день? Многие совершают ошибку, сразу запуская серию заказов. Это путь к браку.
Шаг 1: Калибровка «под себя»
Первые три дня работы должны быть посвящены исключительно тестам. Вам нужно построить свои технологические карты. Возьмите образцы металла, с которыми вы планируете работать чаще всего (черная сталь 3-10 мм, нержавейка, алюминий). Прорежьте сетку параметров: меняйте мощность, скорость, давление газа, положение фокуса с шагом в 5-10%.
Записывайте результаты. Не надейтесь на память. Заведите журнал, где будет четко прописано: «Сталь 09Г2С, толщина 6 мм, кислород, давление 1.2 бар, скорость 4.5 м/мин, фокус +1.5 мм — идеальный рез». Это станет вашей библией. В 2026 году, когда технологии меняются быстро, такая база данных стоит дороже самого станка.
Шаг 2: Работа с газом
Отдельная песня — это газ. Если вы режете азотом, убедитесь, что ваша станция азота или поставщик газа обеспечивают чистоту не ниже 99.995%. Влажность в азоте — главный враг оптики. Конденсат внутри резака приводит к мгновенному перегреву и разрушению линз.
Совет бывалого: установите дополнительные влагомаслоотделители непосредственно перед входом в станок, даже если они есть на компрессоре. Лишняя ступень очистки никогда не помешает. И следите за давлением в магистрали. Если оно падает во время реза толстого металла, качество кромки ухудшится, появится грат, который потом придется снимать вручную, убивая рентабельность.
Шаг 3: Обслуживание, о котором забывают
Производители пишут в регламенте: «чистить оптику раз в месяц». В российских реалиях с нашей запыленностью и качеством воздуха в цехах этот срок нужно сокращать вдвое. Раз в две недели — обязательная ревизия защитных стекол и линз.
Используйте только качественные салфетки и спирт. Никакой ваты, которая оставляет ворсинки. Одна забытая ворсинка под лучом лазера мощностью 6 кВт превращается в уголек, который прожигает дорогущую линзу за секунды. Экономия на расходниках здесь ведет к прямым убыткам.
Проблемы интеграции в существующие цепочки
Еще один больной вопрос — программное обеспечение. Как вписать новый станок в старую систему учета? Большинство современных российских ЧПУ поддерживают экспорт отчетов в форматах, понятных 1С и другим ERP-системам. Но настройка этого обмена данными часто ложится на плечи главного инженера.
Не стесняйтесь требовать от поставщика помощи в этом вопросе. Если станок не передает данные о количестве отработанных часов, потребленных киловаттах и количестве резов в вашу учетную систему, вы теряете контроль над себестоимостью. А в условиях высокой конкуренции незнание реальной себестоимости минуты реза может привести к тому, что вы будете работать в убыток, даже не подозревая об этом.
Также стоит затронуть тему безопасности. Лазерное излучение невидимо, но опасно. Убедитесь, что все защитные экраны intact, а датчики открытия дверей работают корректно. Были случаи, когда операторы блокировали датчики скотчем, чтобы не останавливать станок при загрузке листа. Это грубейшее нарушение, которое может стоить зрения. Никакая производительность не стоит здоровья сотрудника.
Взгляд в будущее: что ждет отрасль в конце 2026 года?
Прогнозировать в наше время сложно, но тренды очевидны. Дальнейшая локализация производства компонентов. Ожидается, что к концу года российские заводы начнут выпускать собственные лазерные головы среднего ценового сегмента. Это снизит зависимость от импорта и удешевит ремонт.
Также мы увидим рост популярности гибридных станков (лазер + плазма) для работы с большими толщинами. Лазер экономичен до 20-25 мм, дальше плазма выгоднее. Комбинированные решения позволяют закрыть весь спектр задач одним устройством, экономя место в цеху.
Но самым главным трендом останется кадры. Технологии станут проще, но требования к пониманию физики процесса вырастут. Оператор будущего — это не тот, кто нажимает кнопку «Старт», а тот, кто понимает, почему рез пошел не туда, и может скорректировать программу на лету. Обучение персонала становится инвестицией номер один.
Итоговое резюме
Итак, как использовать станок для лазерной резки в 2026 году максимально эффективно?
- Забудьте про слепое следование заводским инструкциям. Адаптируйте параметры под свой цех и материал.
- Выбирайте оборудование с учетом доступности сервиса, наличия патентов и соответствия стандартам безопасности (CE), а не только по цене.
- Инвестируйте в подготовку воздуха и газа — это залог жизни вашей оптики.
- Ведите собственную базу технологических карт.
- Не экономьте на обучении операторов. Квалифицированный человек спасет ваше оборудование от фатальных ошибок.
Лазерная резка остается одним из самых рентабельных направлений в металлообработке, но эпоха «легких денег» прошла. Сейчас побеждает тот, кто внимателен к деталям, готов к самостоятельной настройке и понимает специфику работы в российских условиях. Удачи в работе, и пусть ваши резы будут всегда чистыми, а простои — минимальными.