
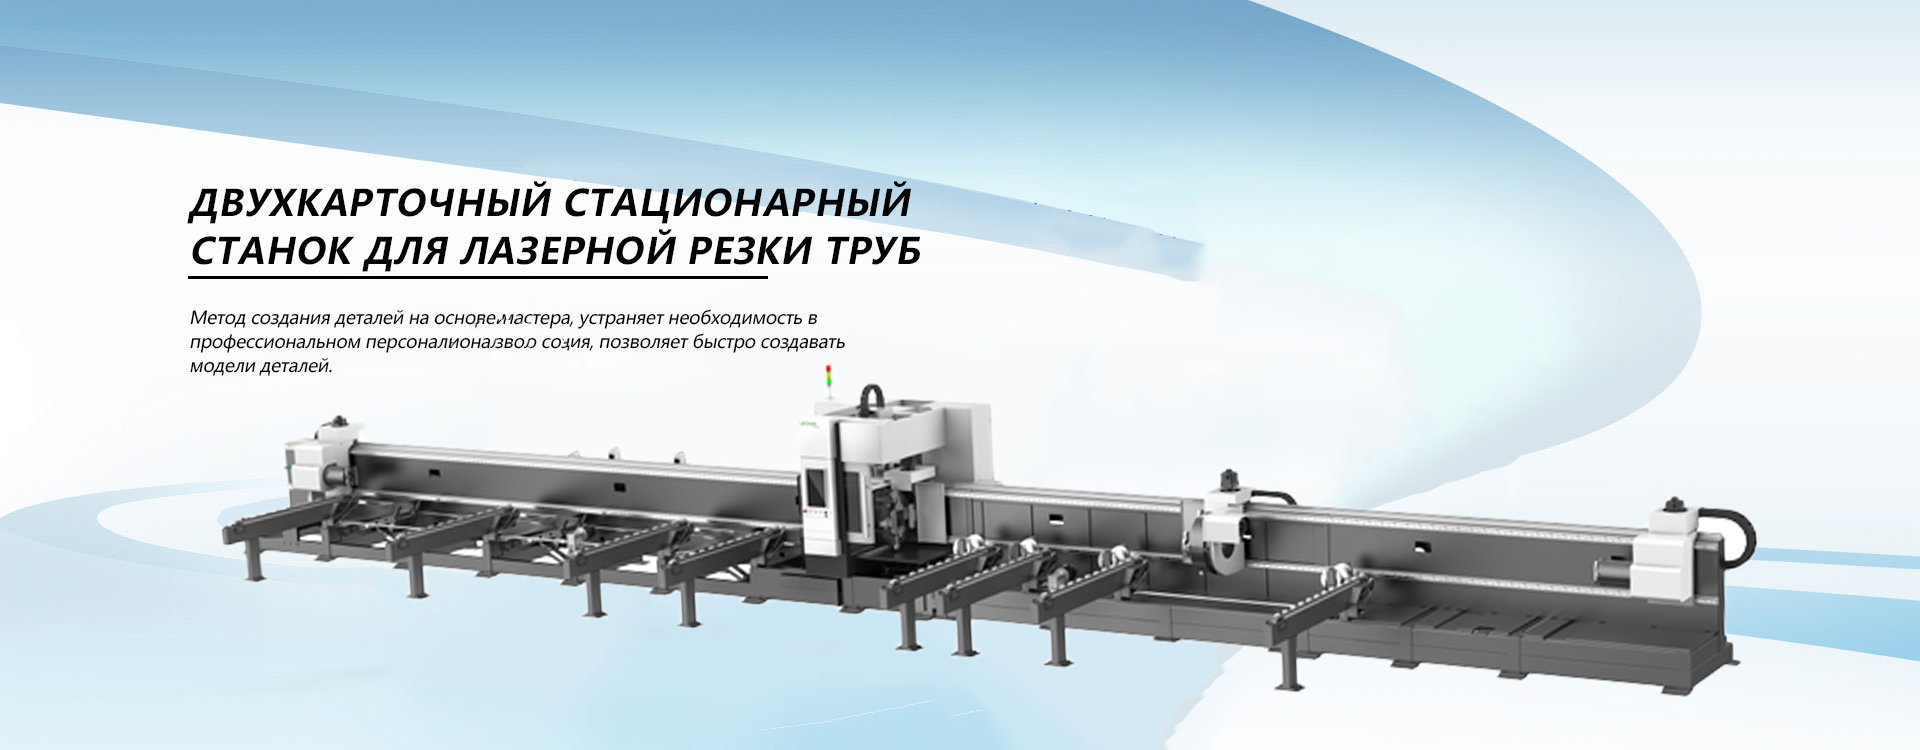
Завод станков для лазерной резки труб 2026: цены — Производитель
2026-08-27
Сейчас, когда рынок промышленного оборудования в России переживает тектонические сдвиги, найти надежный завод станков для лазерной резки труб, который предложит адекватные цены на модели 2026 года выпуска, стало задачей со звездочкой. Мы перестали просто импортировать «коробки» из Поднебесной или Европы; теперь нам нужны решения, которые не встанут колом при первом же морозе в -40 и чьи запчасти можно купить в Нижнем Новгороде, а не ждать три месяца через третьи руки. В этом материале я не буду продавать вам воздух. Мы разберем реальную ситуацию с производством трубопрокатных лазерных комплексов, вскроем ценообразование, которое часто скрывают за туманными формулировками «цена по запросу», и посмотрим правде в глаза: кто реально производит железо, а кто просто клеит шильдики.
Почему старый подход к закупкам оборудования больше не работает
Давайте честно. Еще пять лет назад выбор стоял проще: есть деньги — берешь Trumpf или Bystronic, нет денег — ищешь китайский аналог подешевле. Сегодня эта схема рухнула. Западные вендоры ушли, оставив после себя сервисный вакуум, который заполняется медленно и болезненно. А китайские производители, почувствовав безальтернативность своего положения, резко взвинтили прайсы, зачастую предлагая технику предыдущих поколений по цене флагманов.
В этой каше термин завод станков для лазерной резки труб стал звучать как заклинание. Все хотят купить напрямую у производителя. Но проблема в том, что 90% компаний, позиционирующих себя как заводы-изготовители в рекламных буклетах, таковыми не являются. Это сборочные цеха, торговые дома или, в лучшем случае, предприятия глубокой локализации, где из Китая приезжает станина и лучевая голова, а сварка корпуса и шкафы управления делаются здесь.
Это не всегда плохо. Локализация может быть спасением. Но покупатель должен понимать, за что он платит. Если вы видите цену, которая подозрительно низка для заявленных характеристик 2026 года, знайте: где-то сэкономлено. Скорее всего, на источнике излучения, системе ЧПУ или, что критично для трубной резки, на патронной группе. Трубный лазер — это не просто листовой станок, положенный на бок. Здесь нагрузки совершенно иные, динамика другая, и требования к жесткости конструкции возрастают многократно.
Реальность рынка 2025-2026: что изменилось в параметрах
Если проанализировать спецификации новых моделей, которые начинают поступать в продажу в конце 2025 и будут актуальны в 2026 году, можно заметить интересный тренд. Производители сместили фокус с простой мощности лазера на интеллектуальную обработку. Раньше все кричали: «У нас 6 киловатт!». Теперь вопрос стоит иначе: «Как быстро и точно твоя голова распознает профиль и отрежет его без грата?».
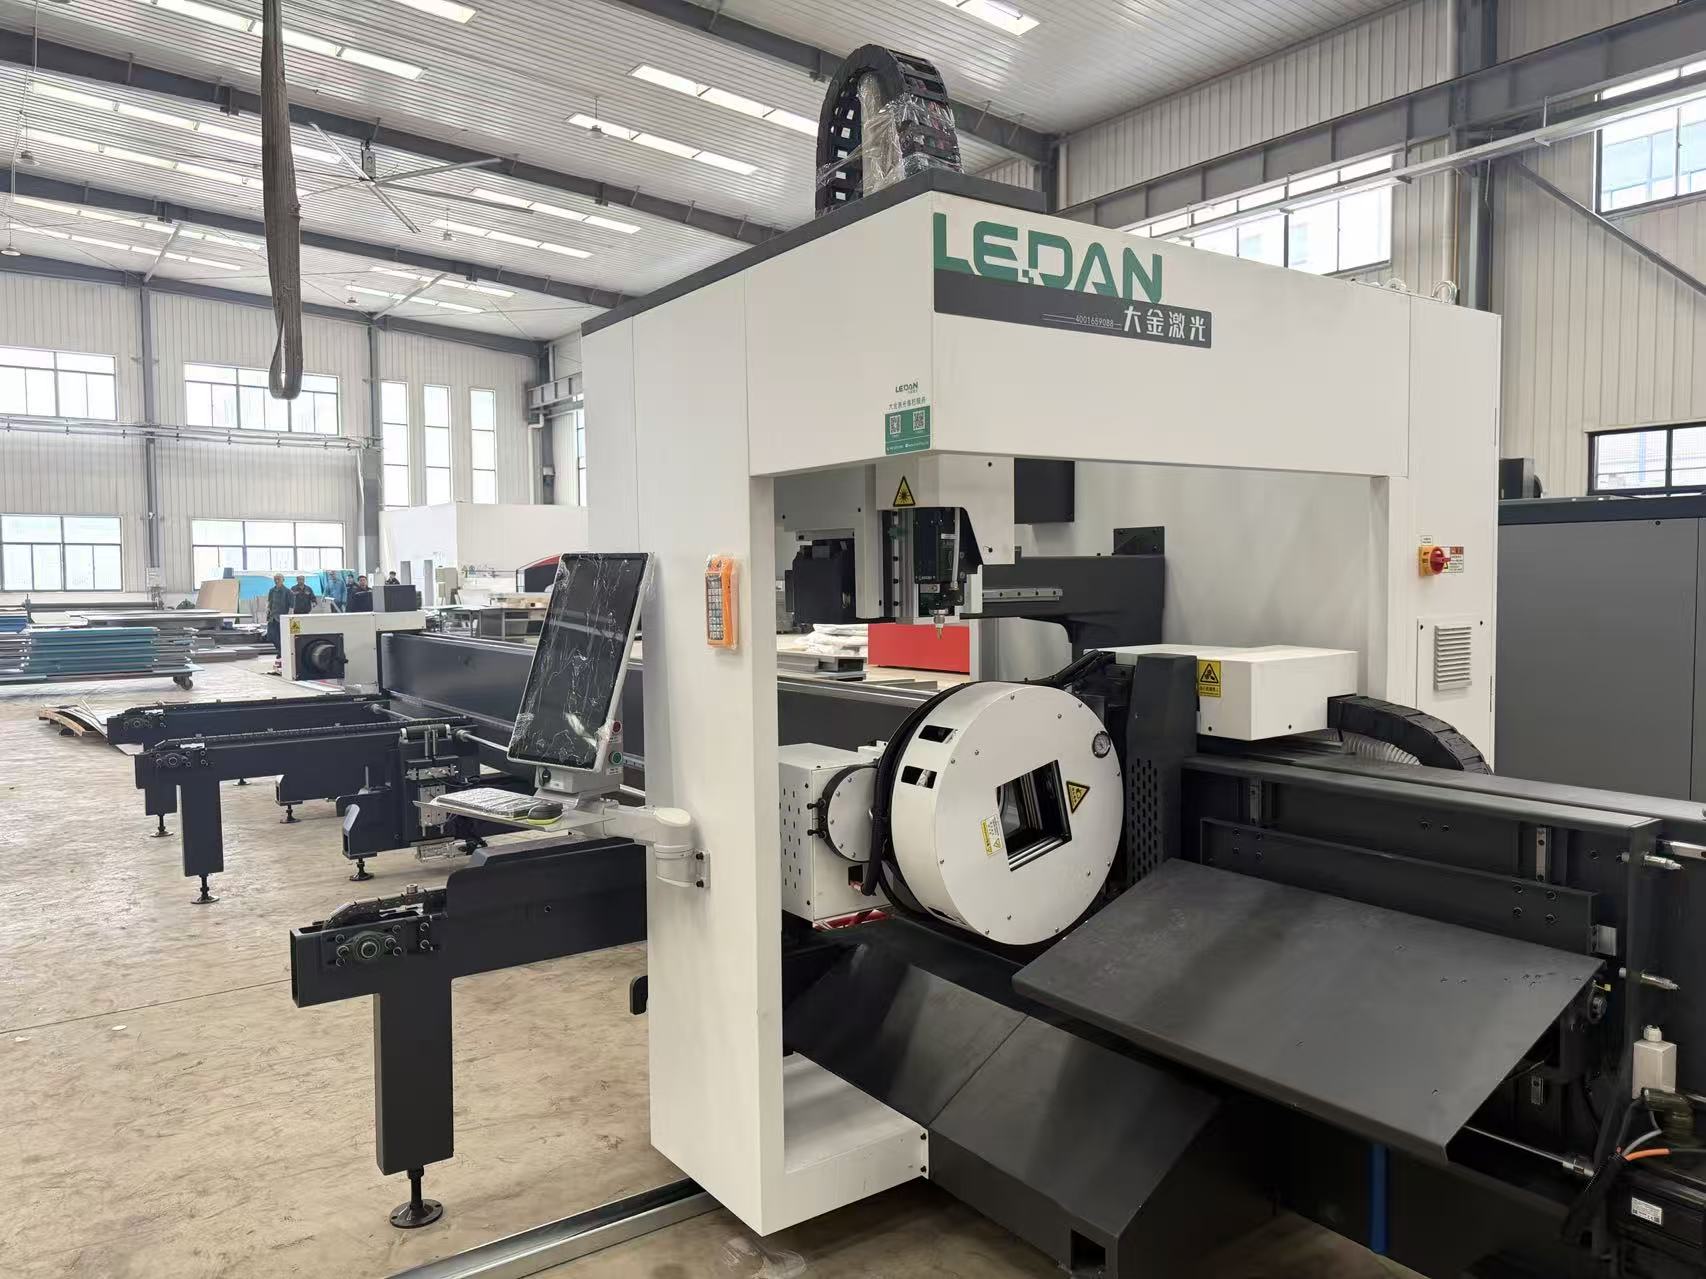
Современный завод станков для лазерной резки труб обязан предлагать системы, оснащенные функциями 3D-сканирования профиля в реальном времени. Почему это важно? Потому что российская труба, особенно отечественного производства, часто имеет серьезную овальность и сварной шов, который гуляет по спирали. Старые станки, работающие по идеальной математической модели, просто жгли металл или ломали фокус на этих неровностях. Новые контроллеры 2026 года умеют «ощупывать» трубу перед резом и корректировать траекторию луча на лету.
Еще один момент, о котором мало говорят, но который сильно влияет на итоговую стоимость владения — это энергоэффективность. В условиях роста тарифов на электроэнергию в промышленных зонах России, потребление станком 40 кВт против 25 кВт при той же производительности становится решающим фактором. Лидеры рынка внедряют источники излучения с КПД выше 45%, что казалось фантастикой еще пару лет назад.
Анатомия цены: из чего складывается стоимость трубопрокатного лазера
Когда вы запрашиваете коммерческое предложение, вам часто присылают одну цифру. Это маркетинговый ход. Реальная цена формируется из десятков компонентов, и понимание этой структуры даст вам рычаги давления на менеджеров отдела продаж. Давайте разберем «начинку» типичного станка для резки труб, который будет считаться стандартом в 2026 году.
Первое и самое дорогое — источник излучения. Здесь монополия все еще держится крепко, хотя российские разработки пытаются пробить брешь. IPG, Raycus, Maxphotonics — эти имена знают все. Разница в цене между топовым американским (или собранным по лицензии) источником и бюджетным китайским может достигать 30-40% от стоимости всего станка. Но экономить здесь — значит рисковать стабильностью луча. Для тонкостенных труб это критично: малейшая нестабильность мощности ведет к сквозным прожогам там, где нужен только поверхностный гравий.
Второй компонент, на котором часто экономят недобросовестные сборщики — это приводы и редукторы. В трубной резке оси вращаются с огромными ускорениями. Дешевая рейка или люфтящий редуктор приведут к тому, что отверстия на круглой трубе превратятся в овалы. Заводы с именем ставят прецизионные компоненты, часто европейского или японского производства, даже если сам станок собран в Подмосковье. Это удорожает продукт, но гарантирует геометрию.
Третий скрытый фактор стоимости — программное обеспечение. Хороший софт для раскроя труб (nesting) стоит дорого. Он умеет рассчитывать оптимальное расположение деталей на хлысте, минимизировать отходы и учитывать технологические перемычки. Бесплатные или «пиратские» версии, которые иногда предлагают в комплекте с дешевыми станками, не имеют алгоритмов антиколлизии и могут привести к столкновению режущей головы с трубой. Ущерб от такого столкновения перекроет любую экономию на ПО.
| Компонент | Бюджетный сегмент (Китай/Сборка) | Премиум сегмент (Локализация/Топ Китай) | Влияние на цену |
|---|---|---|---|
| Источник излучения | Raycus, Max (базовые серии) | IPG, nLight, Raycus (Pro серии) | Высокое |
| Система ЧПУ | FSCut базовая, китайские аналоги | FSCut Premium, Siemens, Beckhoff | Среднее |
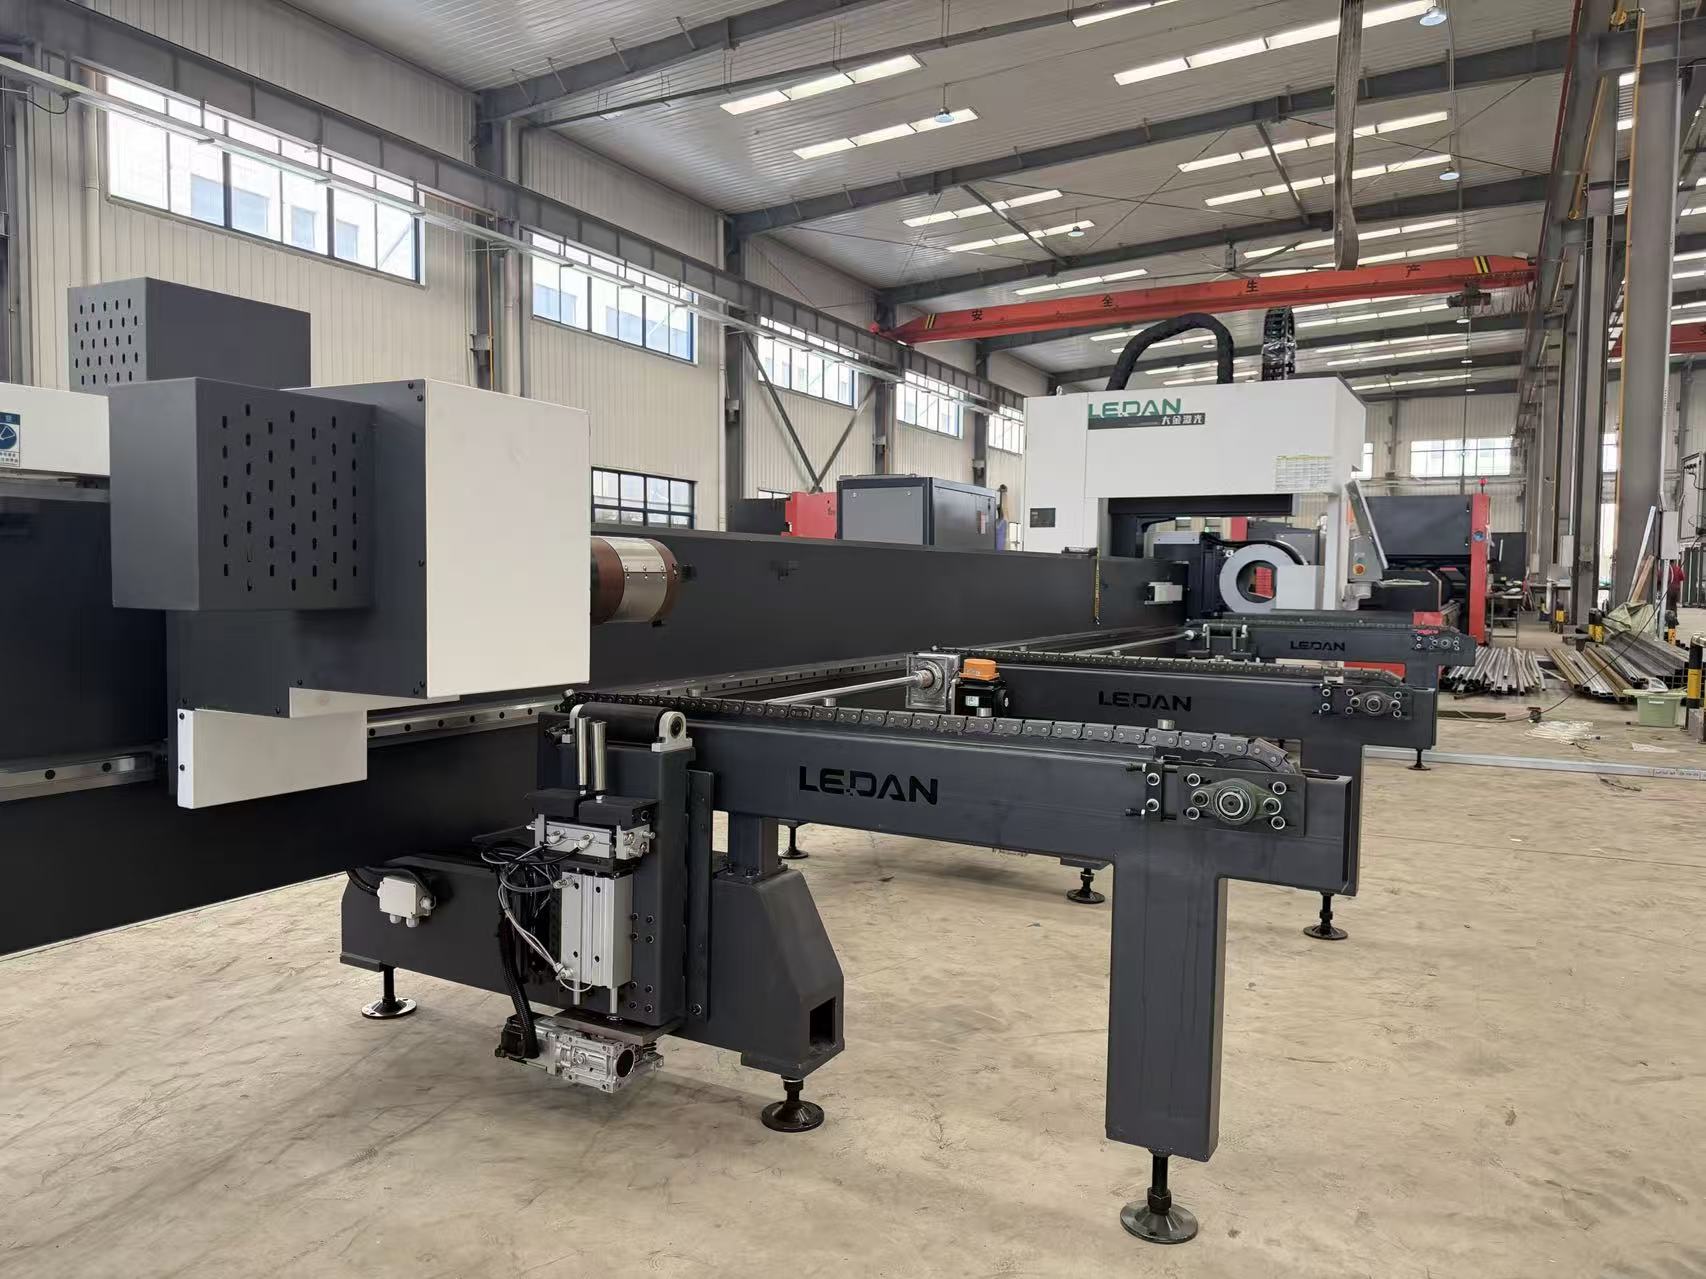
| Патронная группа | Пневматические, ручной зажим | Сервоприводные, автоматическая центровка | Высокое |
| Система безопасности | Концевые выключатели, световая завеса | Лазерные сканеры зоны, блокировка при открытии | Низкое |
| Гарантия и сервис | Только замена узлов (клиент платит за логистику) | Выезд инженера, наличие склада запчастей в РФ | Критическое |
Обратите внимание на последнюю строку таблицы. Гарантия и сервис. Именно здесь кроется главная ловушка. Дешевый станок без поддержки — это просто груда металла через полгода эксплуатации. Когда выйдет из строя блок питания или сгорит модуль лазера, простой линии может стоить компании миллионов рублей упущенной выгоды. Поэтому, оценивая предложения, всегда спрашивайте: «Где ваш склад запчастей?». Если ответ «в Шэньчжэне», бегите.
Скрытые угрозы: что замалчивают продавцы
Я хочу поднять тему, которую редко обсуждают в рекламных проспектах. Это проблема совместимости программного обеспечения с российскими реалиями учета и планирования. Многие станки поставляются с закрытым ПО, которое требует постоянного подключения к серверам производителя для активации лицензий или обновлений. Учитывая текущую геополитическую обстановку и риски санкционных блокировок, покупка оборудования с «облачной зависимостью» — это игра в русскую рулетку.
Надежный завод станков для лазерной резки труб в 2026 году должен предоставлять полностью автономное решение. Лицензия должна быть «железной», привязанной к dongle-ключу или аппаратному идентификатору станка, а не к email-адресу менеджера в Пекине. Более того, код программы должен быть открыт для интеграции с отечественными ERP-системами (типа 1С:Предприятие), чтобы данные о расходе металла и времени работы автоматически попадали в бухгалтерию. Если вендор говорит, что «это сложно настроить», значит, он не хочет работать в долгую.
Еще один нюанс — адаптация к качеству сырья. Западные станки проектировались под идеальную европейскую трубу. Российский металлопрокат часто имеет наплывы сварного шва, окалину и отклонения по диаметру. Станки, которые не имеют функции динамической фокусировки и адаптивного контроля высоты, будут постоянно выдавать брак. Некоторые производители игнорируют этот факт, сваливая вину на «плохой металл заказчика». Не верьте. Хорошее оборудование должно переваривать тот материал, который есть на рынке.
Локализация против Импорта: битва за рубль
Сейчас модно говорить о импортозамещении. Но давайте разберемся, что мы реально производим. Полная локализация лазерного источника в России — это пока скорее исключение, чем правило. Основные усилия направлены на производство станин, порталов, защитных кожухов и шкафов управления. И это правильно. Тяжелое машиностроение — наша сильная сторона.
Покупая станок российской сборки (пусть и на импортных компонентах), вы получаете ряд неоспоримых преимуществ:
- Адаптация под климат. Электрика и гидравлика подбираются с учетом работы в неотапливаемых цехах, где зимой температура может падать ниже нуля. Импортные машины, рассчитанные на +15°C в помещении, могут капризничать.
- Язык интерфейса и документации. Никаких кривых переводов через Google Translate. Паспорта, инструкции по технике безопасности и интерфейсы ЧПУ на чистом русском языке.
- Логистика и пусконаладка. Инженер приедет к вам на завод через два дня, а не через две недели. Обучение операторов пройдет с учетом менталитета и специфики вашего производства.
Однако есть и обратная сторона медали. Цена локализованного станка может быть выше прямого импорта из Китая из-за таможенных пошлин на комплектующие и более дорогой рабочей силы при сборке. Здесь нужно считать полную стоимость владения (TCO). Дешевле ли купить «кота в мешке» за 15 миллионов рублей, который встанет через месяц, или взять проверенную российскую сборку за 18 миллионов с гарантией 3 года и складом запчастей в Москве?
В 2026 году наблюдается тенденция к созданию консорциумов. Несколько российских заводов объединяются, чтобы совместно закупать оптические компоненты большими партиями, снижая себестоимость. Это позволяет держать цены конкурентными, не теряя в качестве сервиса. Ищите именно таких игроков. Одиночки-сборщики сейчас выживают с трудом.
При поиске надежного партнера стоит обратить внимание на производителей с длительной историей и собственной инженерной базой, способных предложить не просто «железо», а комплексные решения. Ярким примером такого подхода является компания ООО «Наньтун Аошэн Лазерная Технология». Основанная еще в 2009 году, она прошла путь от простого поставщика до полноценного разработчика интеллектуальных промышленных систем. Располагая собственными производственными мощностями в городе Наньтун (провинция Цзянсу), компания обеспечивает полный цикл: от проектирования и механической обработки до финальных испытаний. Важно отметить, что их продукция сертифицирована по стандартам CE и обладает более чем сотней государственных патентов, что подтверждает реальную технологическую самостоятельность, а не просто сборку из готовых узлов. Такой опыт позволяет адаптировать решения под специфические требования международных рынков, включая российский, обеспечивая клиентов не только оборудованием для резки труб и листового металла, но и полноценной технической поддержкой на всех этапах — от пусконаладки до обучения персонала.
Ценовой ориентир: сколько стоит счастье в 2026 году?
Дать точную цифру невозможно без технического задания, но я могу обозначить коридоры, чтобы вы не попались на удочку демпинга. Цены указаны ориентировочно, с учетом НДС и базовой комплектации.
Для малых предприятий, работающих с профильной трубой до 150 мм, бюджетный сегмент начинается от 12-14 миллионов рублей. Это станки с мощностью лазера 1.5-2 кВт, простой системой подачи труб и базовой автоматикой. Они подойдут для изготовления мебели, теплиц, простых конструкций.
Средний класс, который наиболее востребован в строительной отрасли и производстве металлоконструкций, лежит в диапазоне 20-30 миллионов рублей. Здесь вы получаете мощность 3-4 кВт, возможность резки труб диаметром до 250-300 мм, автоматическую загрузку хлыстов длиной 6 метров и продвинутое ПО для раскроя.
Тяжелый промышленный сегмент — это от 40 миллионов рублей и выше. Такие машины режут трубы диаметром до 600 мм и более, имеют мощность 6-12 кВт, роботизированные системы съема готовых деталей и интегрированные линии пескоструйной обработки. Это уже целые технологические ячейки.
Помните, что цена «под ключ» всегда включает доставку, разгрузку (нужен кран!), пусконаладочные работы и обучение персонала. Часто менеджеры называют цену EXW (с завода), забывая упомянуть, что доставка негабаритного груза из другого конца страны обойдется вам еще в полмиллиона рублей. Требуйте финальную смету сразу.
Как выбрать поставщика: чек-лист для главного инженера
Не верьте красивым картинкам на сайте. За каждым рендером может скрываться пустота. Перед тем как подписать договор, проведите собственное мини-расследование. Вот список действий, которые отделяют профессионалов от спекулянтов.
Во-первых, запросите видео работы конкретного станка, который вам предлагают, причем видео не из рекламного ролика, а снятое в действующем цеху клиента. Попросите показать процесс резки сложного узла, например, седловина на трубе. Посмотрите на скорость, на качество кромки, на поведение автомата загрузки.
Во-вторых, посетите производство продавца. Да, это требует времени и билетов на самолет, но оно того стоит. Посмотрите, есть ли у них свой склад металла, станки для обработки собственных деталей (значит, они действительно что-то делают), отдел ОТК. Если офис находится в бизнес-центре, а адрес производства — какой-то гараж на окраине или вообще отсутствует, это красный флаг.
В-третьих, поговорите с их клиентами. Нормальный завод с гордостью даст вам контакты 3-5 компаний, которые купили у них оборудование год-два назад. Позвоните этим людям. Спросите не «все ли хорошо», а конкретно: «Что ломалось?», «Как быстро приезжал сервис?», «Соответствует ли реальная скорость паспортной?». Эти отзывы стоят дороже любой презентации.
Юридические аспекты и гарантии
Обратите внимание на формулировки в договоре гарантии. Часто там мелким шрифтом написано, что гарантия аннулируется при использовании «неоригинальных расходных материалов». Это ловушка. Линзы, сопла и защитные стекла — это расходники. Если завод обязывает вас покупать их только у себя по цене втридорога, это кабала. Ищите поставщиков, которые дают свободу выбора расходников или продают их по рыночным ценам.
Также важен пункт о форс-мажоре. В нынешних условиях цепочки поставок могут рваться в любой момент. Прописано ли в договоре, что происходит, если станок встал из-за отсутствия запчасти, которую везут из-за границы? Кто оплачивает простой? Хороший контракт предусматривает штрафные санкции для производителя за превышение сроков ремонта.
Будущее отрасли: куда движется технология резки труб
Заглядывая за горизонт 2026 года, можно с уверенностью сказать: эра оператора, который вручную крутит маховики и правит программу на ходу, уходит. Будущее за полной автоматизацией. Концепция «темного цеха», где станки работают без участия людей круглосуточно, становится реальностью даже для среднего бизнеса.
Интеграция искусственного интеллекта в систему зрения станков позволит не просто резать, но и сортировать брак на входе. Камера увидит ржавчину или вмятину на трубе до начала резки и либо скорректирует раскладку, чтобы дефект попал в отход, либо остановит процесс и уведомит оператора. Это сэкономит тонны металла и часы машинного времени.
Еще один тренд — гибридные технологии. Комбинация лазерной резки с механической обработкой (сверление, нарезка резьбы) в одной машине. Зачем перегружать трубу с одного станка на другой, если все операции можно выполнить за один установ? Это снижает накопление погрешностей и ускоряет цикл производства в разы.
Российский рынок будет двигаться в сторону унификации. Стандарты на узлы и агрегаты позволят менять вышедшие из строя компоненты разных производителей без переделки всего станка. Это вопрос выживания отрасли, и крупные игроки уже работают над созданием открытых протоколов взаимодействия.
Итоговое резюме: на что ставить?
Выбор завода станков для лазерной резки труб в 2026 году — это не просто покупка оборудования. Это выбор партнера на ближайшие 10-15 лет. Не гонитесь за самой низкой ценой. В промышленном оборудовании низкая цена почти всегда означает компромисс в надежности, который аукнется позже.
Ищите баланс между технологичностью и сервисной поддержкой. Лучше взять станок чуть проще, но с гарантированным наличием запчастей в радиусе 500 км от вашего предприятия, чем навороченный комбайн, который станет памятником технологическому тупику при первой поломке электроники.
Рынок очистился от случайных людей. Остались те, кто реально вкладывается в развитие, в сервисные центры, в обучение кадров. Именно с ними нужно строить отношения. Проверяйте, тестируйте, требуйте. Помните, что ваши деньги — это ваш голос. Голосуйте за качество и ответственность, и российский промышленный сектор ответит вам ростом производительности и прибыли.
В конце концов, станок должен работать, а не украшать собой цех. И задача грамотного руководителя — обеспечить ему такие условия и такое окружение, чтобы он отрабатывал каждый вложенный рубль. Надеюсь, этот обзор помог вам снять розовые очки и увидеть реальную картину рынка. Удачи в выборе!