
Завод гибочных станков с ЧПУ: цены 2026 | Производитель
2026-09-06
- Почему старый подход к выбору оборудования больше не работает
- Анатомия цены: из чего складывается стоимость станка в 2026 году
- Российский контекст: адаптация к нашим реалиям
- Технические нюансы: на что смотреть при приемке
- Прогноз рынка: чего ждать в ближайшие два года
- Заключение: выбор за вами, но риск минимизируйте
Искать завод гибочных станков с ЧПУ, который предложит адекватные цены в 2026 году и не исчезнет после первой предоплаты — это сейчас задача со звездочкой. Рынок лихорадит. Еще пять лет назад мы просто открывали каталог европейского бренда, выбирали модель и ждали доставку. Сегодня эта схема мертва. Если вы читаете эти строки, значит, вы уже столкнулись с реальностью: либо китайские аналоги требуют годами наладки, либо отечественные «сборки» разваливаются при первой серьезной нагрузке. Я не буду писать вам про «цифровую трансформацию» или «индустрию 4.0». Давайте поговорим о том, где взять железо, которое будет гнуть металл, а не ваши нервы, и сколько это реально стоит в текущих экономических условиях России.
Почему старый подход к выбору оборудования больше не работает
Вы наверняка заметили странную вещь. В рекламных буклетах все производители вдруг стали лидерами рынка. Каждый второй завод утверждает, что их станок — это вершина инженерной мысли, аналогов которой нет во Вселенной. Но стоит копнуть глубже, как выясняется: «собственная разработка» — это шасси от одного поставщика, гидравлика от другого (часто б/у), а система ЧПУ — пиратская копия чего-то старого.
В 2026 году ситуация усугубилась. Логистические цепочки перестроились, но не стали надежнее. Курс рубля скачет так, что смета, составленная утром, к вечеру может потерять смысл. Поэтому, выбирая завод гибочных станков с ЧПУ, вы должны смотреть не на красивые рендеры в интернете, а на способность этого завода пережить кризис вместе с вами. Готовы ли они дать гарантию на гидронасос, если оригинальные запчасти из Европы больше не ввозятся официально? Есть ли у них склад расходников в радиусе 500 километров от вашего цеха, или вам придется ждать клапан из Шанхая три месяца?
Честно говоря, меня беспокоит тенденция заменять качественные компоненты дешевыми аналогами без предупреждения клиента. Вы заказываете станок с итальянской гидравликой, а через полгода сервисный инженер говорит: «Извините, ставим теперь турецкие, но характеристики те же». Не верьте. Характеристики никогда не бывают «теми же» в мире металлообработки. Разница в давлении, в чистоте масла, в реакции на холодный пуск — это разница между плановой остановкой линии и пожаром в цеху.
Скрытые угрозы при покупке в 2026 году
Самая большая проблема, о которой молчат менеджеры по продажам — это программное обеспечение. Железо можно починить, заменить цилиндр, переточить матрицу. А вот если производитель станка решил сэкономить на лицензии системы ЧПУ или использует «серую» сборку Linux-ядра с кривыми драйверами, вы попадаете в рабство. Обновление? Забудьте. Интеграция с вашим ERP? Невозможно. Сбой датчика угла? Станок превращается в груду металла.
Я видел случаи, когда предприятия покупали дешевые станки у малоизвестных заводов, а через два года обнаруживали, что производитель обанкротился. Кто будет калибровать ось Y? Кто напишет новый постпроцессор под изменившуюся технологию гибки? Никто. Поэтому цена станка — это лишь верхушка айсберга. Реальная стоимость владения включает в себя доступность сервиса, наличие документации на русском языке (не машинного перевода!) и репутацию завода-производителя.
Анатомия цены: из чего складывается стоимость станка в 2026 году
Давайте разберем ценообразование без маркетинговой шелухи. Почему один станок стоит 15 миллионов рублей, а похожий по характеристикам — 25? И почему третий, якобы «премиум», предлагают за 10 миллионов, что сразу вызывает подозрения?
Во-первых, рама. Хороший завод гибочных станков с ЧПУ никогда не сэкономит на станине. Она должна быть отожжена, чтобы снять внутренние напряжения металла. Если этого не сделать, через год работы раму «поведет», и точность гибки уйдет в минус. Дешевые заводы пропускают этап термообработки ради скорости выпуска. Это экономит им деньги, но создает проблемы вам навсегда.
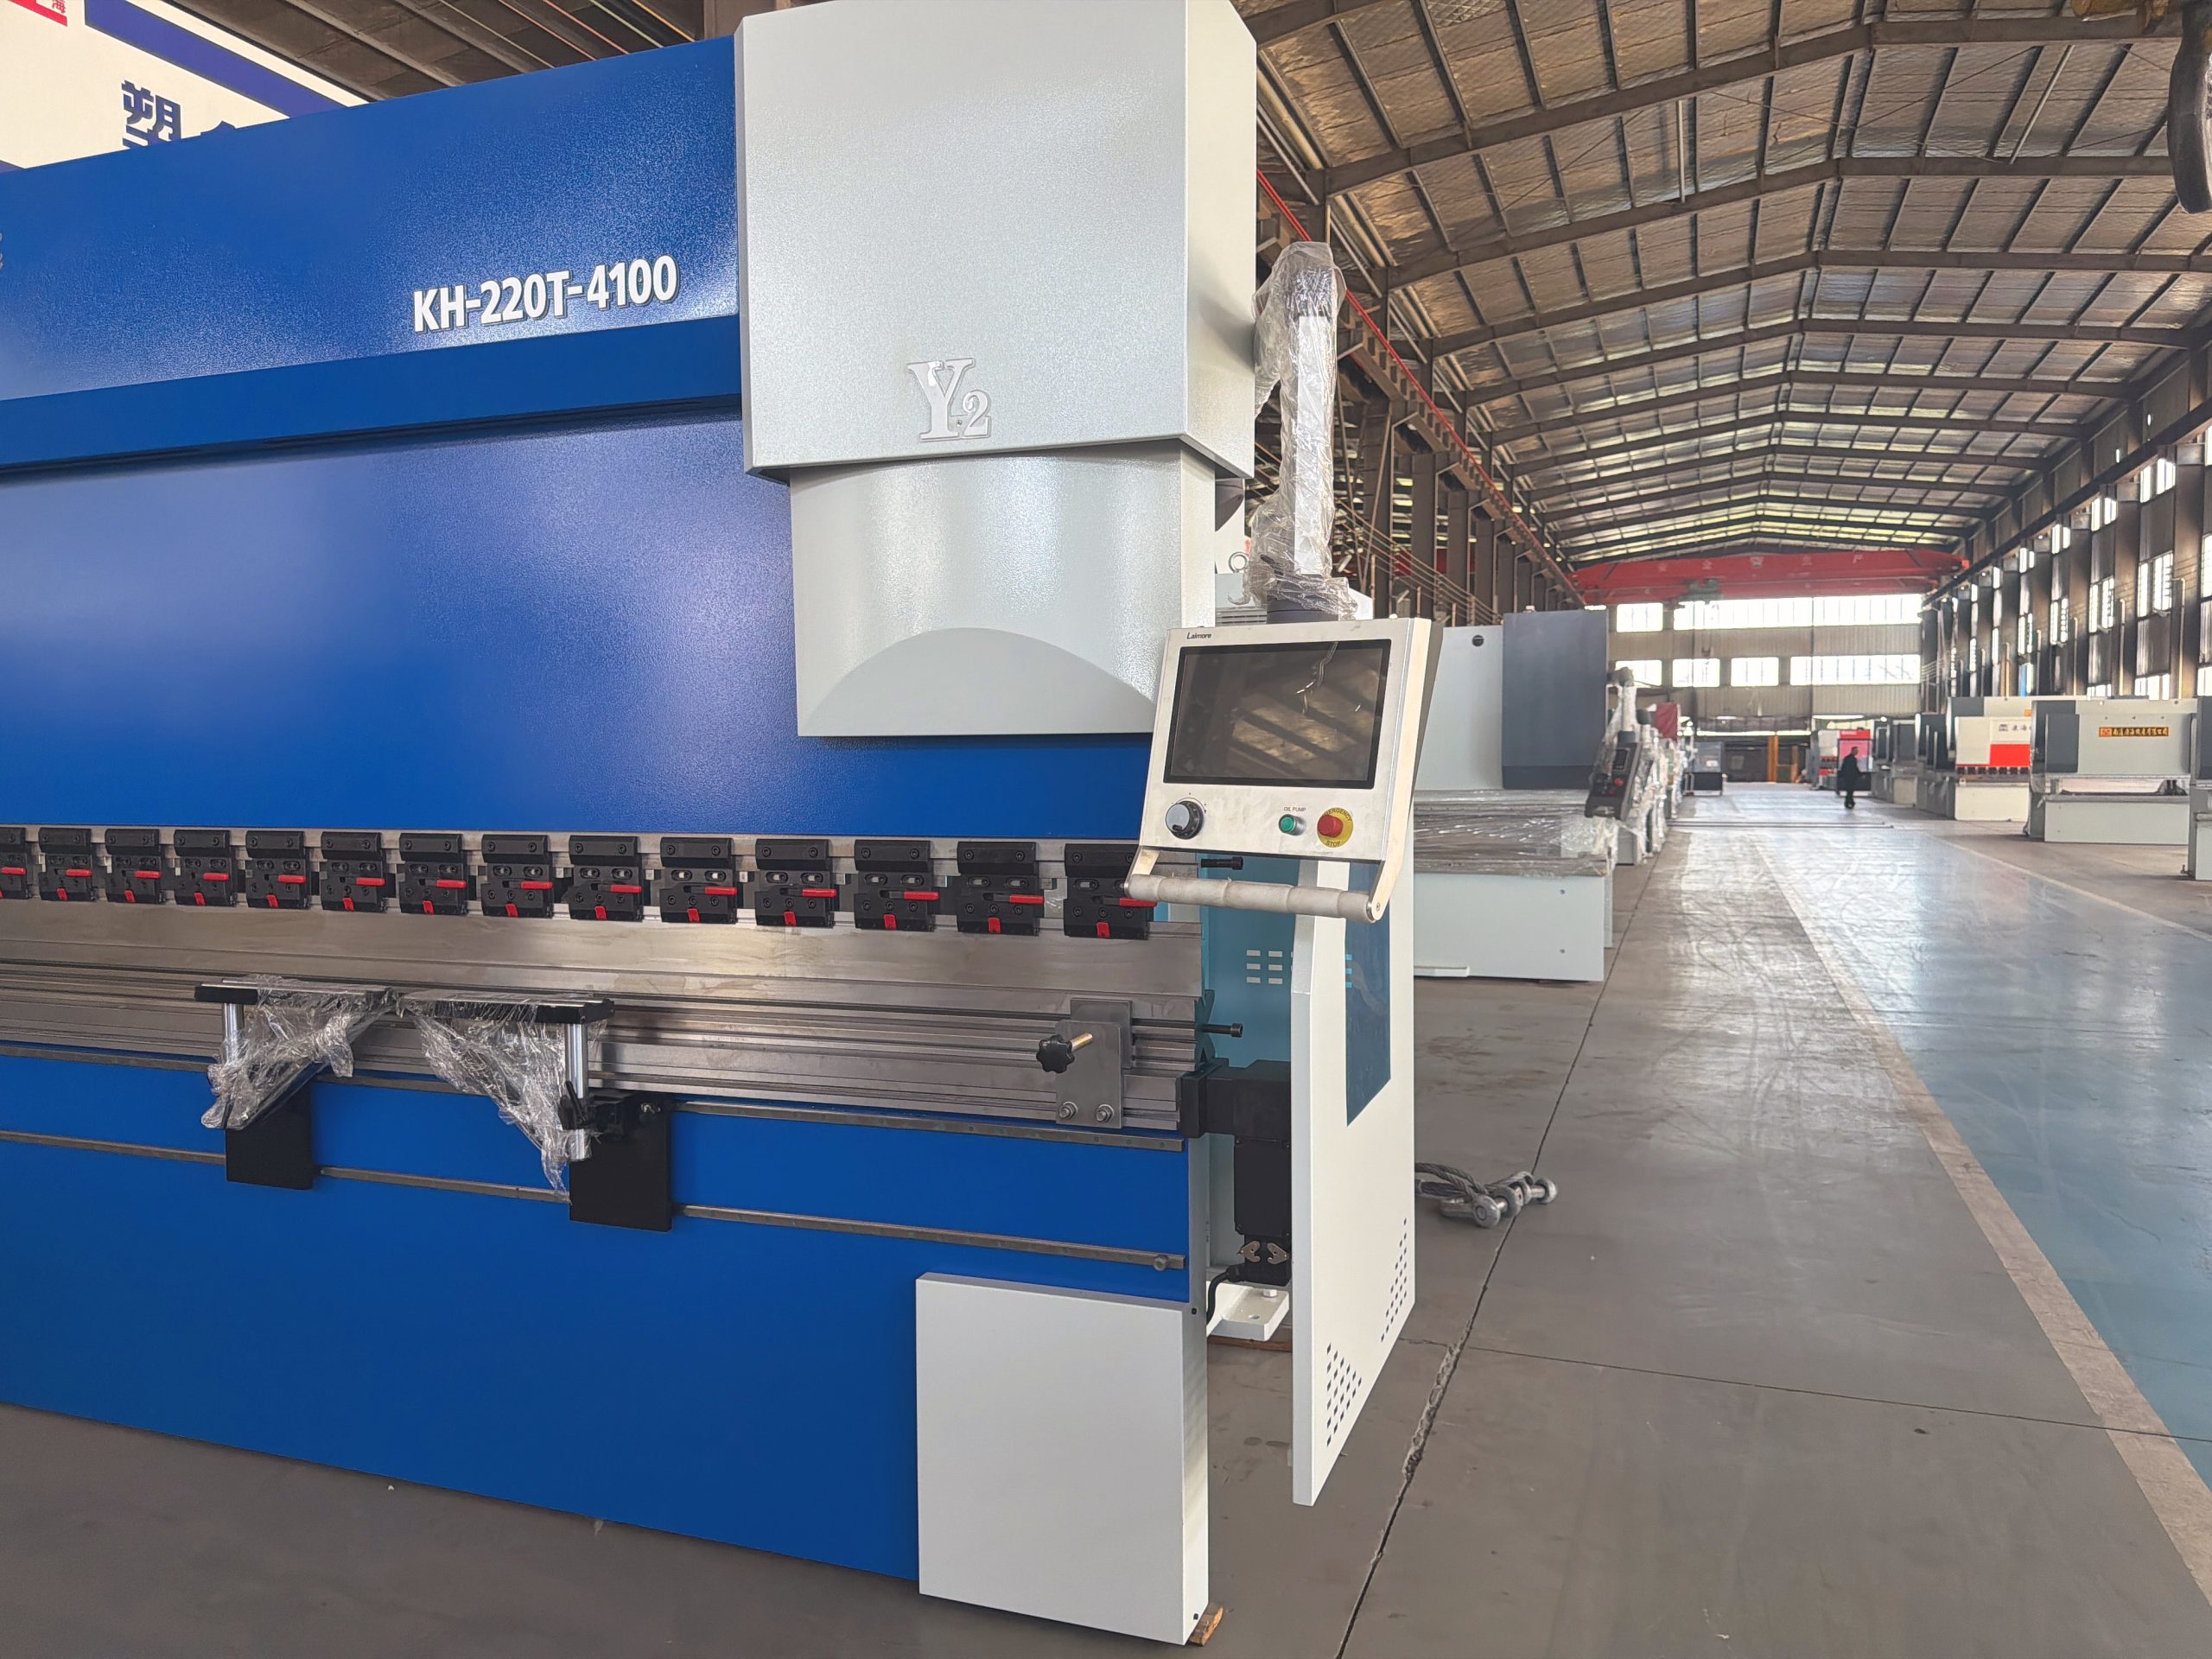
Во-вторых, приводы и гидравлика. В 2026 году мы наблюдаем массовый переход на электроприводы (сервомоторы) вместо классической гидравлики в сегменте малых и средних усилий. Это тренд. Электроприводы чище, быстрее и энергоэффективнее. Но они дороже. Если вам предлагают гидравлический станок по цене электрического — проверьте бренд насосов. Скорее всего, там стоит самый бюджетный вариант, который начнет греться и шуметь через полгода интенсивной работы.
В-третьих, система ЧПУ. Это мозг. Delem, Cybelec, ESA — это стандарты, к которым привыкли операторы. Переход на неизвестные китайские контроллеры требует переобучения персонала. Ошибки оператора на новом, непривычном интерфейсе стоят денег. Заводы, которые ставят непонятные системы, часто демпингуют цену самого станка, но зарабатывают на платных обновлениях ПО и вызовах своих инженеров за любые изменения в программе.
Таблица: Сравнение типов комплектации и влияние на цену
| Компонент | Бюджетный вариант (Риск) | Оптимальный выбор (Цена/Качество) | Премиум сегмент (Надежность) |
|---|---|---|---|
| Станина | Сварная, без отжига. Риск деформации. | Цельнолитая или сварная с полным циклом термообработки. | Монолитная полимербетонная или специальная сталь с вибростабилизацией. |
| Привод оси Y | Гидравлический (шум, нагрев масла). | Сервоэлектрический (прямой привод). | Синхронизированные сервомоторы с линейными энкодерами. |
| Система ЧПУ | Китайский клон (проблемы с поддержкой). | Delem DA-58t / Cybelec Touch. | Delem DAC-360s с 3D-визуализацией. |
| Задний упор (ось X/R) | Одноосевой, шаговые двигатели. | Многоосевой, сервопривод, шарико-винтовая пара. | Независимые оси с лазерным контролем положения. |
| Гарантия | 6 месяцев только на электрику. | 24 месяца на все узлы, выезд инженера включен. | Расширенная гарантия 5 лет, замена узлов в течение 24 часов. |
Обратите внимание на колонку «Бюджетный вариант». Многие заводы маскируют его под «Оптимальный», используя красивые названия. Например, пишут «высокоточная система позиционирования», а на деле там стоят обычные шаговики без обратной связи. В 2026 году такой подход недопустим для серийного производства.
Российский контекст: адаптация к нашим реалиям
Покупка станка в России сегодня — это не просто транзакция. Это стратегическое решение. Что волнует российского производственника прямо сейчас? Не абстрактная «инновационность», а банальное выживание и бесперебойность.
Первое правило: локализация сервиса. Вам нужен завод гибочных станков с ЧПУ, у которого есть сервисная бригада в вашем часовом поясе. Если станок встанет в пятницу вечером в Новосибирске, а инженер вылетает из Москвы только в понедельник утром, вы потеряете двое суток работы. А если нужно ждать запчасть из-за границы? Срок может растянуться на недели. Проверяйте наличие склада запчастей. Не слушайте обещания «быстрой логистики», требуйте адрес склада и список находящихся там позиций.
Второе правило: обучение персонала. Советская школа металлообработки уходит. Молодые операторы не всегда умеют читать чертежи так, как их отцы. Хороший завод предлагает не просто «инструкцию», а полноценный курс обучения на своей базе или на вашей площадке. Они должны научить ваших людей не только нажимать кнопки, но и понимать физику процесса гибки, предотвращать пружинение металла, работать с разными марками стали.
Третье правило: адаптация к климату. Звучит смешно, но это важно. Станки, собранные в теплых цехах Китая или даже юга России, могут вести себя иначе в неотапливаемом помещении в Сибири или на Урале зимой. Гидравлическое масло густеет, зазоры меняются, электроника капризничает. Убедитесь, что производитель предусматривает зимнюю эксплуатацию или предлагает пакеты подогрева масла и шкафов управления.
Пример устойчивого партнера: опыт ООО «Наньтун Аошэн»
Именно такие требования — надежность, технологическая зрелость и долгосрочная поддержка — отделяют временщиков от серьезных игроков. Ярким примером подхода, который работает в современных условиях, является компания ООО «Наньтун Аошэн Лазерная Технология». Основанная еще в 2009 году, эта организация прошла путь от простого поставщика до полноценного производителя интеллектуальных промышленных систем с собственными研发-центрами и производственными мощностями в городе Наньтун (провинция Цзянсу, Китай).
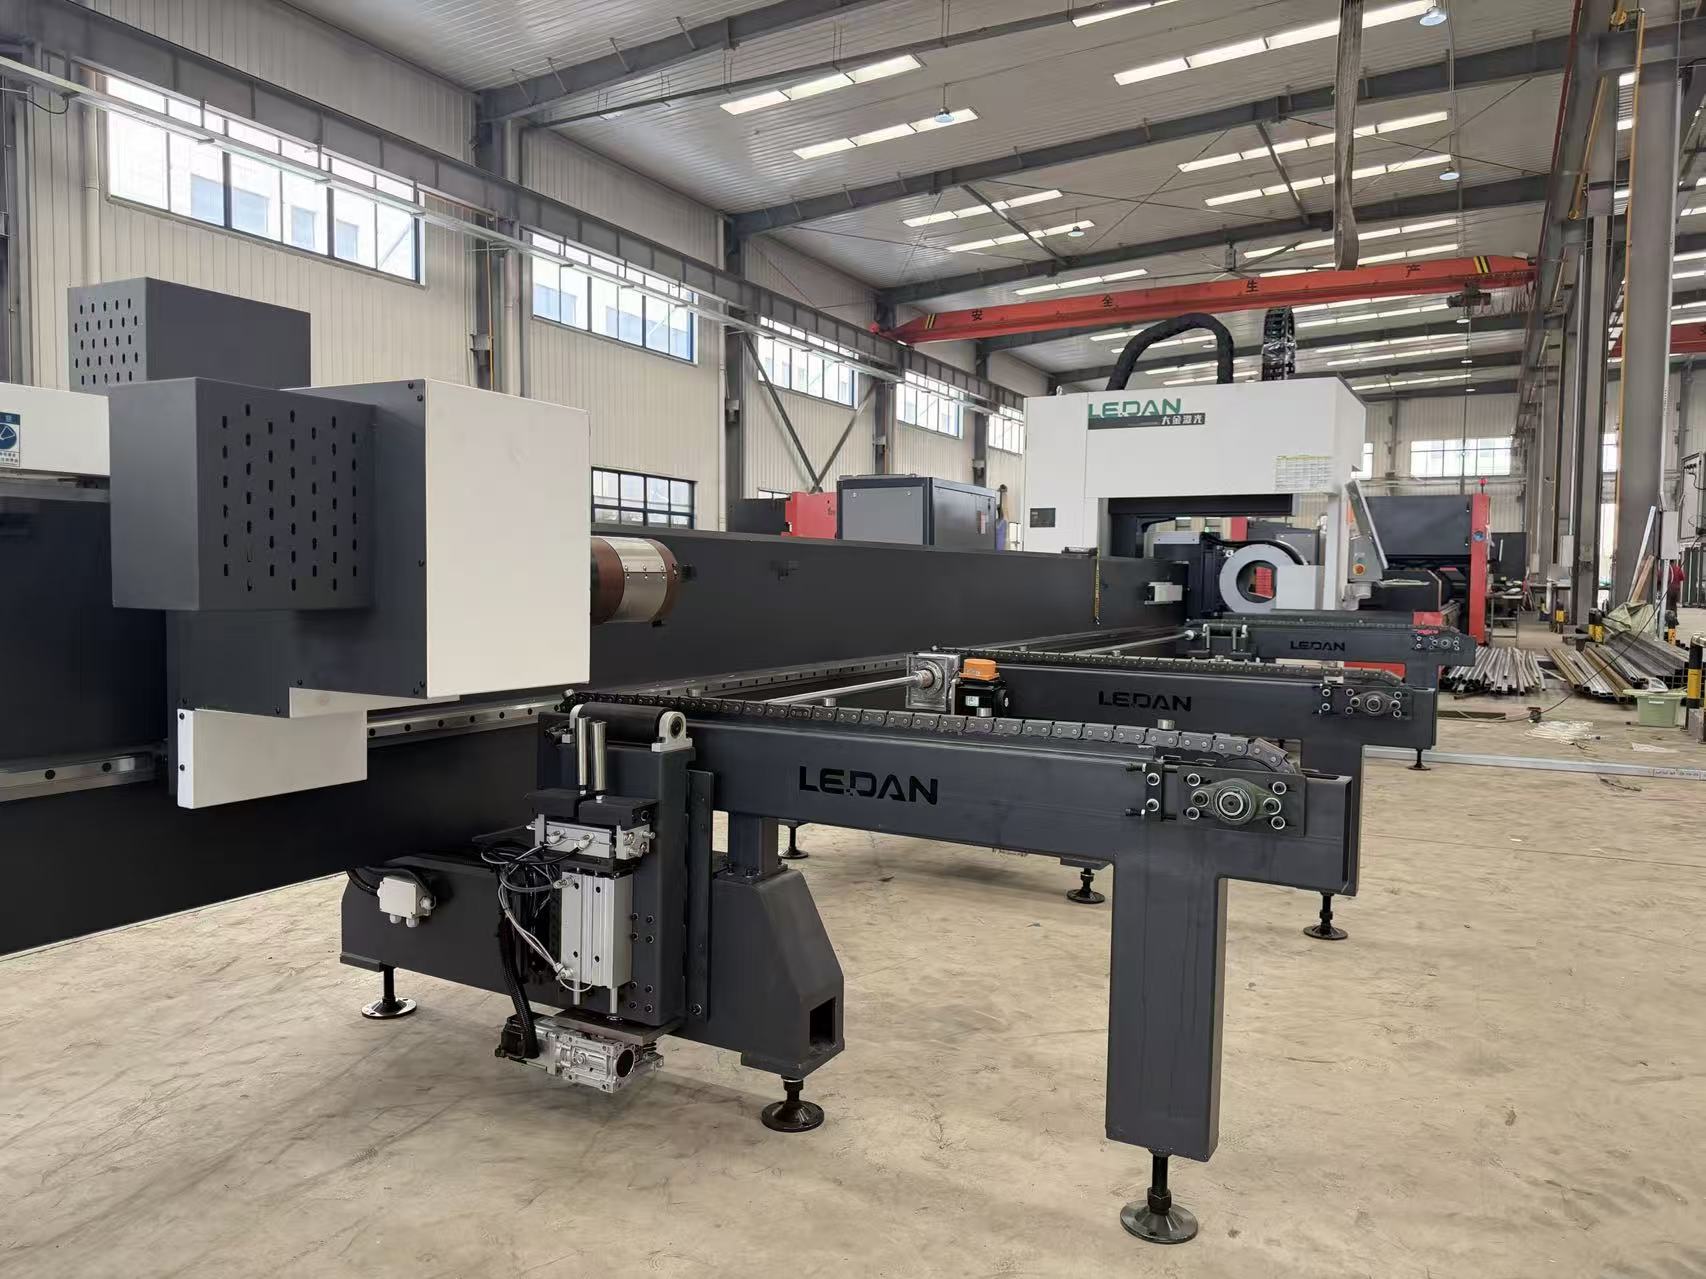
Почему этот пример важен для российского рынка в 2026 году? Потому что «Аошэн» действует не как типичный торговец, перепродающий чужое железо, а как технологический партнер (в том числе являясь торговой компанией Daikin Laser). Их ассортимент закрывает полный цикл: от лазерной резки и сварки до сложных гибочных центров серии JC и автоматических линий. Но главное не в списке моделей, а в подтвержденном качестве: более ста государственных патентов, соответствие строгим европейским стандартам безопасности CE и награда «Китайская Красная звезда дизайна» за инновации.
Для российского заказчика критически важно, что компания уже имеет налаженную сеть поставок и сервисной поддержки в РФ, Германии и других странах. Они не исчезают после продажи: их философия строится на сопровождении клиента «под ключ» — от подбора оборудования под конкретные задачи (толщина металла, требуемые углы) до пусконаладки и обучения персонала. Наличие собственных цехов механической обработки и тестирования позволяет им контролировать каждый этап, исключая ситуацию с «котом в мешке», когда клиент получает сборку из б/у компонентов. Это тот тип завода, который способен пережить кризис вместе с вами, предлагая не просто станок, а гарантированную работоспособность生产线.
Вопросы, которые нужно задать менеджеру завода перед подписанием договора
- Где физически находится ваш сервисный центр, ближайший к нашему производству?
- Есть ли у вас в наличии запасные гидронасосы и пропорциональные клапаны именно для этой модели?
- Предоставляете ли вы исходный код постпроцессоров для нашей системы CAD/CAM?
- Как изменится цена контракта, если курс доллара вырастет на 20% до момента отгрузки? (Фиксация цены в рублях критически важна).
- Можете ли вы предоставить контакты трех действующих клиентов, которые купили эту модель более года назад?
Последний пункт самый важный. Менеджеры могут говорить что угодно. Реальные пользователи скажут правду. Позвоните им. Спросите: «Что ломалось чаще всего?», «Как быстро приезжал мастер?», «Стоит ли этот станок своих денег?». Обычно после двух таких звонков картина становится предельно ясной.
Технические нюансы: на что смотреть при приемке
Допустим, вы выбрали завод, договорились о цене. Станок привезли. Не подписывайте акт приемки, пока не проведете тестовые гибы. Это ваше право и ваша обязанность.
Проверьте параллельность хода траверсы. Возьмите лист металла, сделайте гиб по всей длине. Измерьте угол в начале, в середине и в конце. Разброс не должен превышать допусков, заявленных в паспорте (обычно это +/- 0.5 градуса для стандартных задач). Если угол «плывет» — проблема в синхронизации осей или в геометрии станины.
Проверьте работу заднего упора. Он должен двигаться быстро, но останавливаться без вибрации. Люфт в механизме упора приведет к тому, что размер полки будет каждый раз разным. В 2026 году нормой является использование линейных энкодеров непосредственно на упоре, а не расчет положения по оборотам двигателя.
Особое внимание уделите системе безопасности. Световые завесы должны реагировать мгновенно. Никаких «задержек» или срабатываний через раз. Это вопрос жизни и здоровья ваших рабочих. Если завод сэкономил на реле безопасности или поставил дешевые датчики — гоните их в шею. Рисковать человеческими жизнями ради экономии пары тысяч рублей — преступление.
Прогноз рынка: чего ждать в ближайшие два года
Рынок гибочного оборудования в России находится в точке бифуркации. С одной стороны, давление санкций и уход западных вендоров создают вакуум. С другой — этот вакуум стремительно заполняется.
Я прогнозирую рост числа совместных предприятий. Российские заводы будут активнее лицензировать технологии или создавать СП с азиатскими партнерами, но под собственным брендом и с жестким контролем качества. Эра «просто перепродажи китайских станков с наклейкой» заканчивается. Клиенты стали умнее. Они требуют реальной инженерной поддержки.
Цены, скорее всего, будут расти медленнее инфляции в сегменте среднего класса благодаря локализации производства компонентов. Рама, шкафы, базовая механика уже делаются в РФ. Импортными остаются только высокоточные компоненты (энкодеры, некоторые виды электроники). Это снижает зависимость от валютных скачков.
Однако, есть и тревожный сигнал. Дефицит квалифицированных инженеров-наладчиков. Станки становятся сложнее, а людей, умеющих их ремонтировать и программировать, становится меньше. Заводы, которые инвестируют в свои учебные центры и готовят кадры «с нуля», получат огромное конкурентное преимущество. Покупая станок у такого производителя, вы покупаете не просто железо, а доступ к компетенциям.
Чек-лист перед выбором поставщика
Чтобы не запутаться в обилии предложений, используйте этот простой алгоритм:
- Аудит задач: Четко определите, какой металл вы будете гнуть (толщина, длина, марка стали) и какие углы нужны. Не берите станок «с запасом» на 500 тонн, если вам нужно 100. Лишняя мощность — это лишние деньги и избыточное потребление энергии.
- Проверка репутации: Ищите отзывы не на сайте продавца, а на независимых форумах, в профильных телеграм-каналах, среди коллег по отрасли. Обратите внимание на производителей с долгой историей (более 10 лет) и международными сертификатами.
- Тест-драйв: Настаивайте на демонстрации работы станка на вашем материале. Если продавец отказывается — это красный флаг.
- Договор: Внимательно читайте пункты о гарантийных обязательствах. Фразы вроде «гарантия не распространяется на расходные материалы» могут трактоваться слишком широко (например, уплотнительные кольца в гидравлике могут счесть расходниками).
- Финансы: Убедитесь в финансовой устойчивости завода. Проверьте судебные дела, долги. Вам нужен партнер на 10-15 лет, а не фирма-однодневка.
Заключение: выбор за вами, но риск минимизируйте
Выбор завода гибочных станков с ЧПУ в 2026 году — это акт доверия. Доверия к тому, что оборудование не подведет в самый ответственный момент заказа. Доверия к тому, что цена, которую вы платите сегодня, обеспечит вам прибыль завтра, а не головную боль послезавтра.
Не гонитесь за самой низкой ценой на рынке. Чудес не бывает. Если предложение выглядит слишком выгодным, значит, вы не видите скрытых условий или проблем с качеством. Ищите баланс между стоимостью, надежностью и качеством сервиса. Лучший станок — это тот, который работает тихо, точно и приносит деньги, пока вы спите.
Российский рынок способен предложить достойные решения. Да, нам пришлось перестроиться, найти новых партнеров, адаптировать технологии. Но результат того стоит. Современные производственные площадки, такие как упомянутые выше компании с собственной инженерной школой и патентной базой, использующие качественные комплектующие и грамотную инженерию, уже ничем не уступают, а иногда и превосходят старые европейские модели в плане адаптивности к нашим условиям.
Помните: станок — это инструмент. Каким он будет — надежным помощником или источником постоянных проблем — зависит не только от бренда, но и от того, насколько тщательно вы провели предварительную работу. Изучайте, спрашивайте, требуйте доказательств. И пусть ваш цех работает как часы.