
Большой окружающий станок лазерной резки: цена и заводы
2026-08-28
Честно говоря, когда мне в первый раз показали смету на большой окружающий станок лазерной резки, я подумал, что в колонке с цифрами забыли поставить запятую. Но реальность такова: в 2026 году мы наблюдаем парадокс. С одной стороны, китайские производители завалили рынок оборудованием, которое еще пять лет назад считалось элитным. С другой — реальные заводы в Подмосковье и Татарстане сталкиваются с тем, что купить «большой стол» — это только полдела. Главная проблема скрыта не в цене самого железа, а в логистике, пусконаладке и, что самое страшное, в отсутствии нормального сервиса через полгода после установки. Давайте разберемся без прикрас: стоит ли сейчас инвестировать в гигантские раскройные комплексы или лучше остаться на старых добрых форматах 3015?
Почему все вдруг побежали за огромными столами?
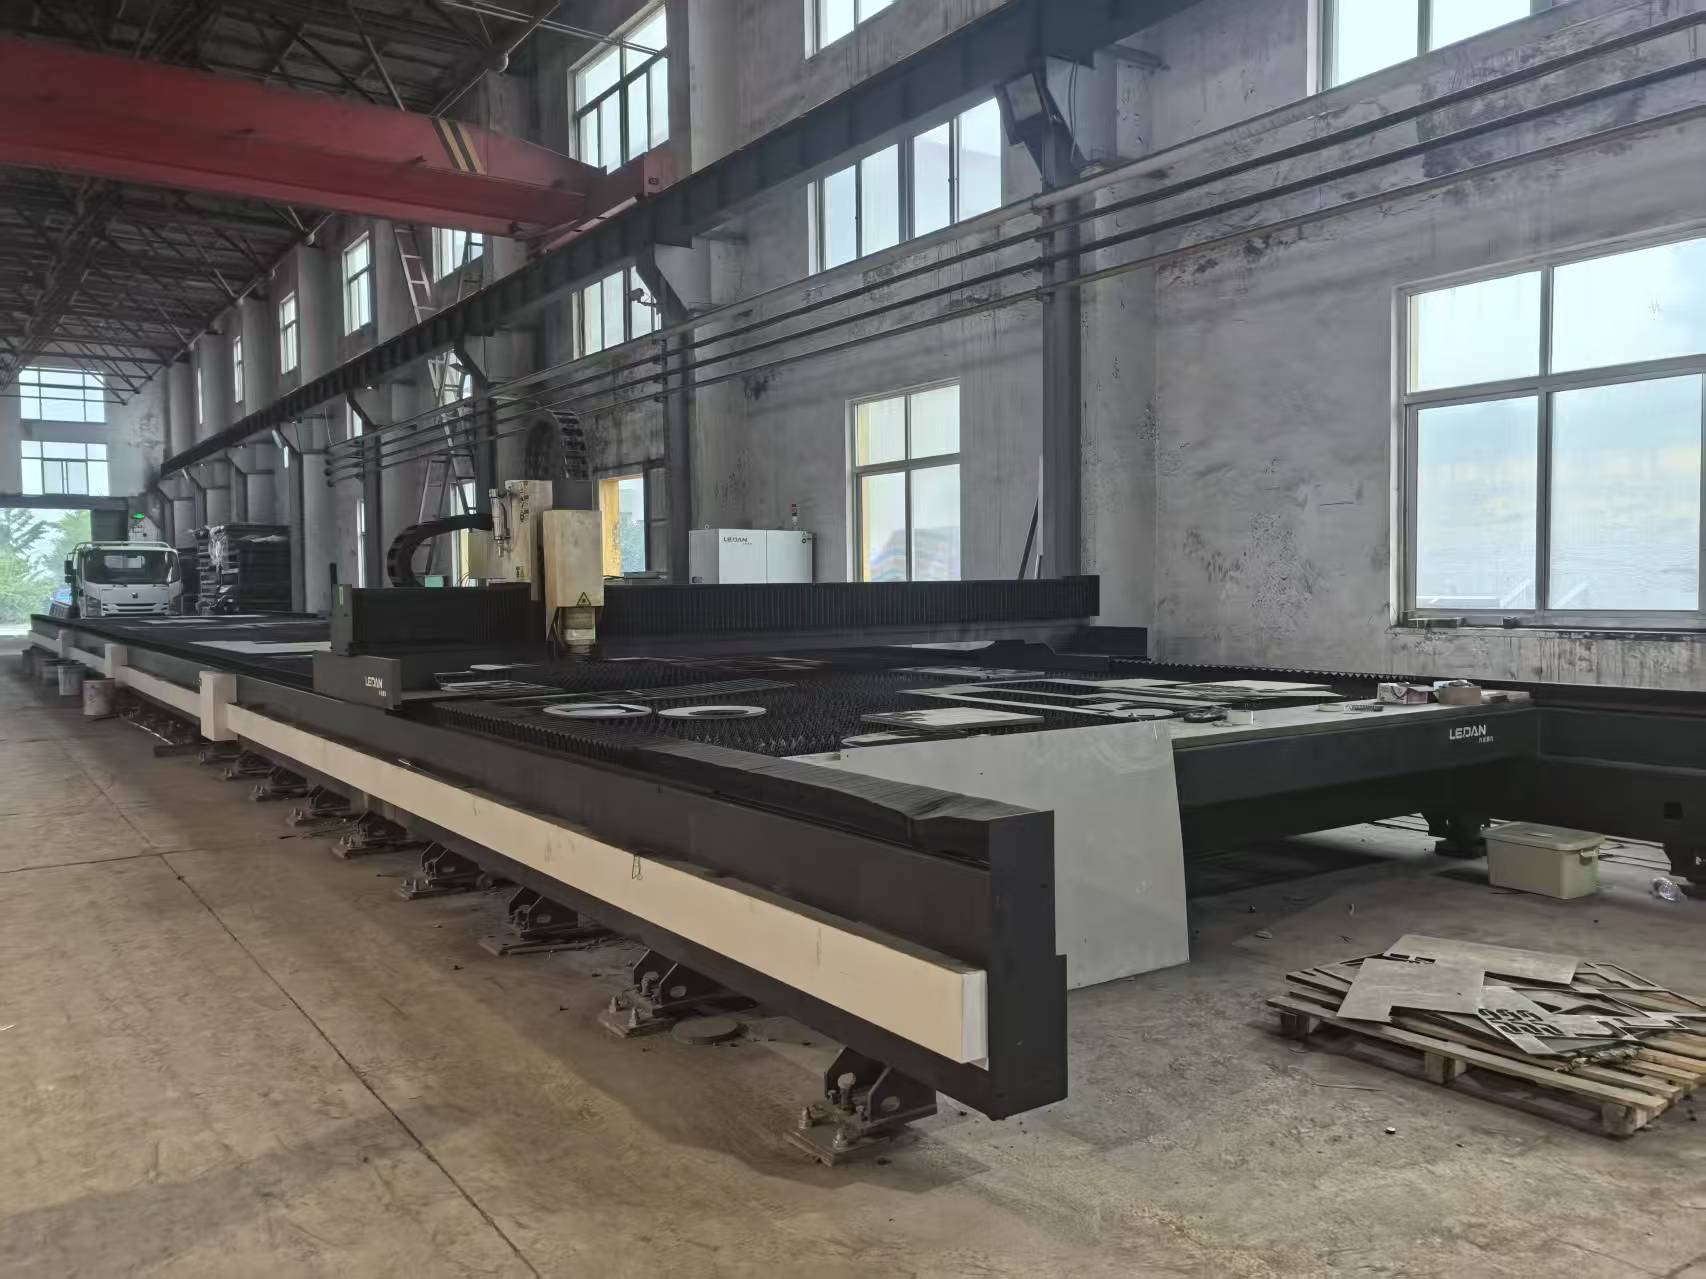
Вы наверняка заметили этот бум. Еще в 2023 году стандартным размером считался лист 3 на 1.5 метра. Сегодня запросы изменились. Производители металлоконструкций, работающие с инфраструктурными проектами или крупным агросектором, требуют резать трубы длиной 6, 8, а то и 12 метров за один проход. Без стыков. Без сварки. Идеально.
Здесь кроется первый маркетинговый обман. Вам продают большой окружающий станок лазерной резки как универсальное решение всех проблем. Мол, поставил один такой агрегат — и забыл о мелких машинах навсегда. Это опасное заблуждение. Я видел цеха, где такие монстры простаивают по 40% времени просто потому, что у оператора нет заказа на такую длину прямо сейчас. А перенастроить его на мелкую серию — это потеря времени и денег.
Но есть и обратная сторона медали. Если ваш профиль — это производство ангаров, ферм для мостов или элементов ЛСТК (легких стальных тонкостенных конструкций), то большой формат — это единственно верный путь. В условиях дефицита квалифицированных сварщиков в России, возможность выдать готовую деталь длиной 12 метров без единого шва становится конкурентным преимуществом, которое окупает машину быстрее, чем вы думаете.
Техническая эволюция: что изменилось к 2026 году?
Если говорить о «железе», то ситуация кардинально отличается от того, что было три года назад. Раньше большой стол означал огромную инерцию, медленное разгон и торможение портала. Инженеры боролись с провисанием балки на длине в 10 метров. Сегодняшние модели, особенно те, что адаптированы под российские реалии, используют совершенно иные кинематические схемы.
Во-первых, повсеместный переход на волоконные источники мощностью от 20 до 50 кВт. Да, вы не ослышались. Для больших форматов мощность стала стандартом. Резать конструкционную сталь толщиной 40–50 мм на скорости, сопоставимой с плазмой, но с качеством лазера — это теперь норма. Но тут есть нюанс: оптика должна быть соответствующей. Дешевые линзы на таких мощностях выгорают за неделю.
Во-вторых, система смены паллет. На больших станках она превратилась в отдельный вид искусства. Представьте себе паллету весом под две тонны, которая должна меняться за 15–20 секунд. Любая ошибка в гидравлике или механике захватов приводит к простою всего цеха. Именно здесь чаще всего ломаются «китайцы» без имени. Механизмы подъема не рассчитаны на наши зимние перепады температур, если цех не отапливается идеально.
Реальная цена вопроса: цифры, которые вас удивят
Давайте поговорим о деньгах. Это самая болезненная тема. В интернете можно найти предложения от 15 миллионов рублей. Сразу скажу: это фантастика. За эти деньги вам продадут либо голый портал без источника, либо восстановленный б/у агрегат с котом в мешке. Реальный входной билет в клуб владельцев больших форматов начинается совсем с других сумм.
В текущих экономических условиях 2026 года, с учетом курса рубля и логистических плеч, стоимость полноценного комплекса (станок + источник 30 кВт + чиллер + компрессор + система дымоудаления) варьируется в следующем диапазоне:
| Класс оборудования | Рабочее поле (мм) | Мощность источника | Ориентировочная цена (млн руб.) | Срок окупаемости (мес.) |
|---|---|---|---|---|
| Базовый «Китай» (No-name) | 6000 x 2500 | 12-15 кВт | 18 – 22 | 18–24 |
| Средний сегмент (Topwell, Gweike и аналоги) | 8000 x 3000 | 20-30 кВт | 28 – 35 | 12–16 |
| Премиум / Российская сборка | 12000 x 3500+ | 30-50 кВт | 45 – 60+ | 10–14 |
Обратите внимание на колонку с окупаемостью. Она кажется слишком оптимистичной для премиум-сегмента? Так и есть, но только при условии полной загрузки. Если у вас нет гарантированного портфеля заказов на крупные конструкции, покупка машины за 50 миллионов превратится в финансовую черную дыру. Амортизация, электроэнергия (а большие станки едят её как не в себя), зарплата операторов — все это съедает маржу.
Отдельно хочу выделить фактор «российской сборки». Многие заводы сейчас позиционируют себя как местные производители. По факту, это часто глубокая отверточная сборка из китайских комплектующих. Но! Это дает огромное преимущество в виде гарантии и наличия запчастей на складе в Москве или Екатеринбурге. Переплата в 15–20% по сравнению с прямым импортом из Поднебесной — это плата за спокойный сон и возможность вызвать инженера завтра, а не через месяц.
Скрытые расходы, о которых молчат продавцы
Цена станка — это только верхушка айсберга. Установка большого окружающего станка лазерной резки требует колоссальных подготовительных работ. И вот здесь многие предприниматели спотыкаются.
Фундамент. Вы не можете просто поставить эту махину на бетонный пол цеха. Нужен отдельный виброразвязанный фундамент. Для станка длиной 12 метров это означает земляные работы, армирование и заливку бетоном марки не ниже М300. Стоимость таких работ может достигать 2–3 миллионов рублей. И это еще не считая времени на высыхание бетона (технологическая пауза до 28 дней).
Энергетика. Большой лазер требует не просто розетки. Нужна своя подстанция или серьезная модернизация вводного щита. Пиковые нагрузки при включении источника могут выбивать автоматы всего завода. Плюс, качественная система охлаждения (чиллер) для мощности 30 кВт+ потребляет много энергии сама по себе. Зимой в России это еще и вопрос обогрева воды в чиллере, чтобы она не замерзла при остановке.
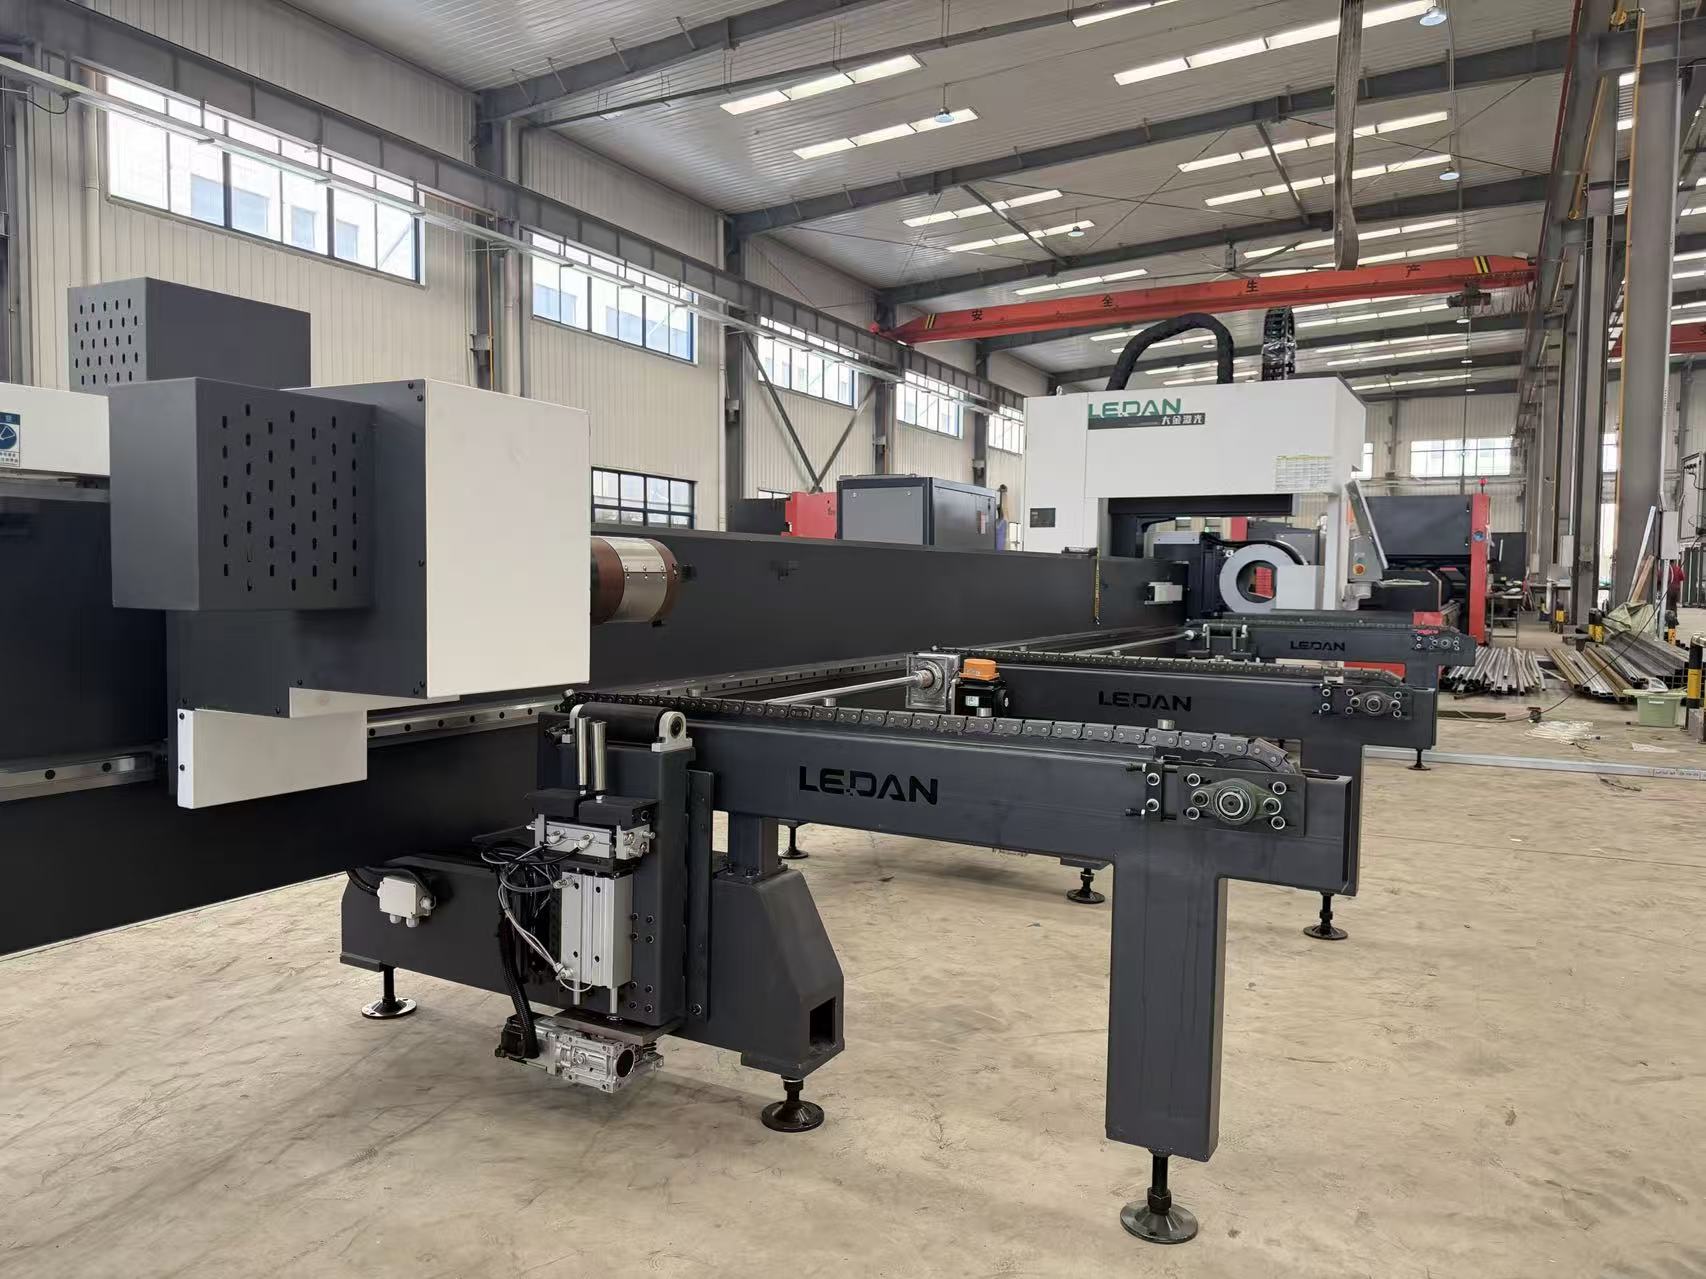
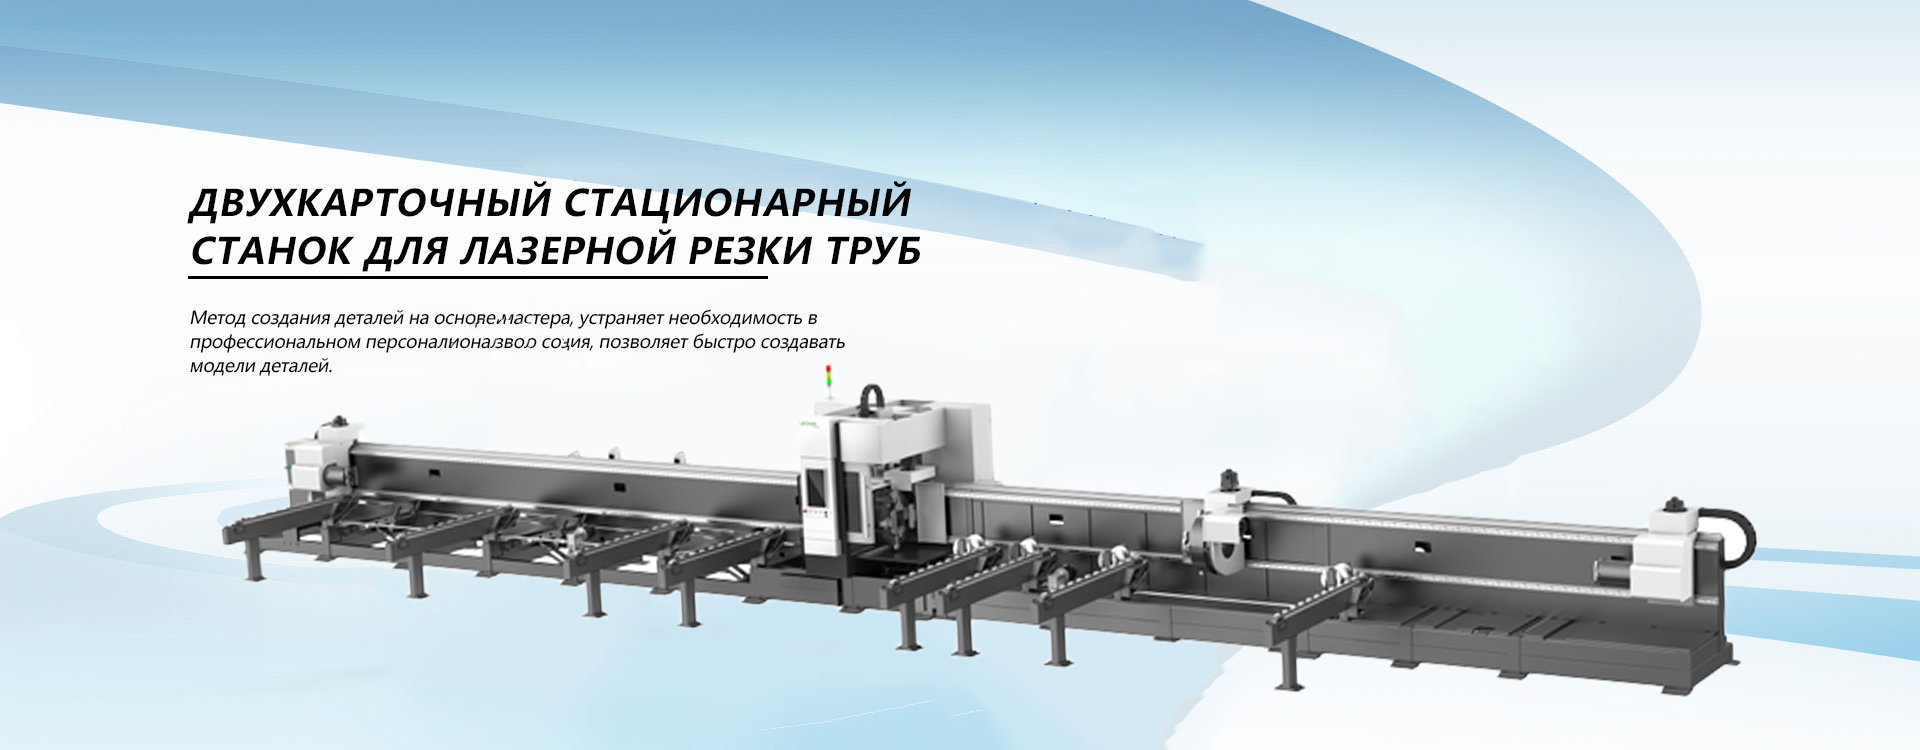
Логистика металла. Как вы будете подавать листы или трубы длиной 12 метров в станок? Нужны специальные кран-балки, манипуляторы или автоматические загрузчики. Обычный мостовой кран с грейфером не подойдет — он поцарапает материал. А царапины на лазерной резке недопустимы, если мы говорим о высоком качестве.
Заводы и производители: кто реально делает рынок?
Российский рынок лазерного оборудования в 2026 году представляет собой интересное лоскутное одеяло. С одной стороны, ушли многие западные бренды (Bystronic, Trumpf), оставив нишу, которую пытались занять все кому не лень. С другой — китайские гиганты открыли свои представительства, а местные инженеры научились собирать достойные машины.
Если вы ищете надежность и готовы переплатить за бренд, стоит смотреть в сторону компаний, которые имеют собственные сервисные центры в РФ или устойчивые логистические цепочки. Называть конкретные имена в статье рискованно (реклама и все такое), но я дам вам алгоритм выбора. Ищите тех, у кого склад запчастей находится в радиусе 500 км от вашего предприятия, либо тех, кто работает напрямую с проверенными заводами с многолетней историей.
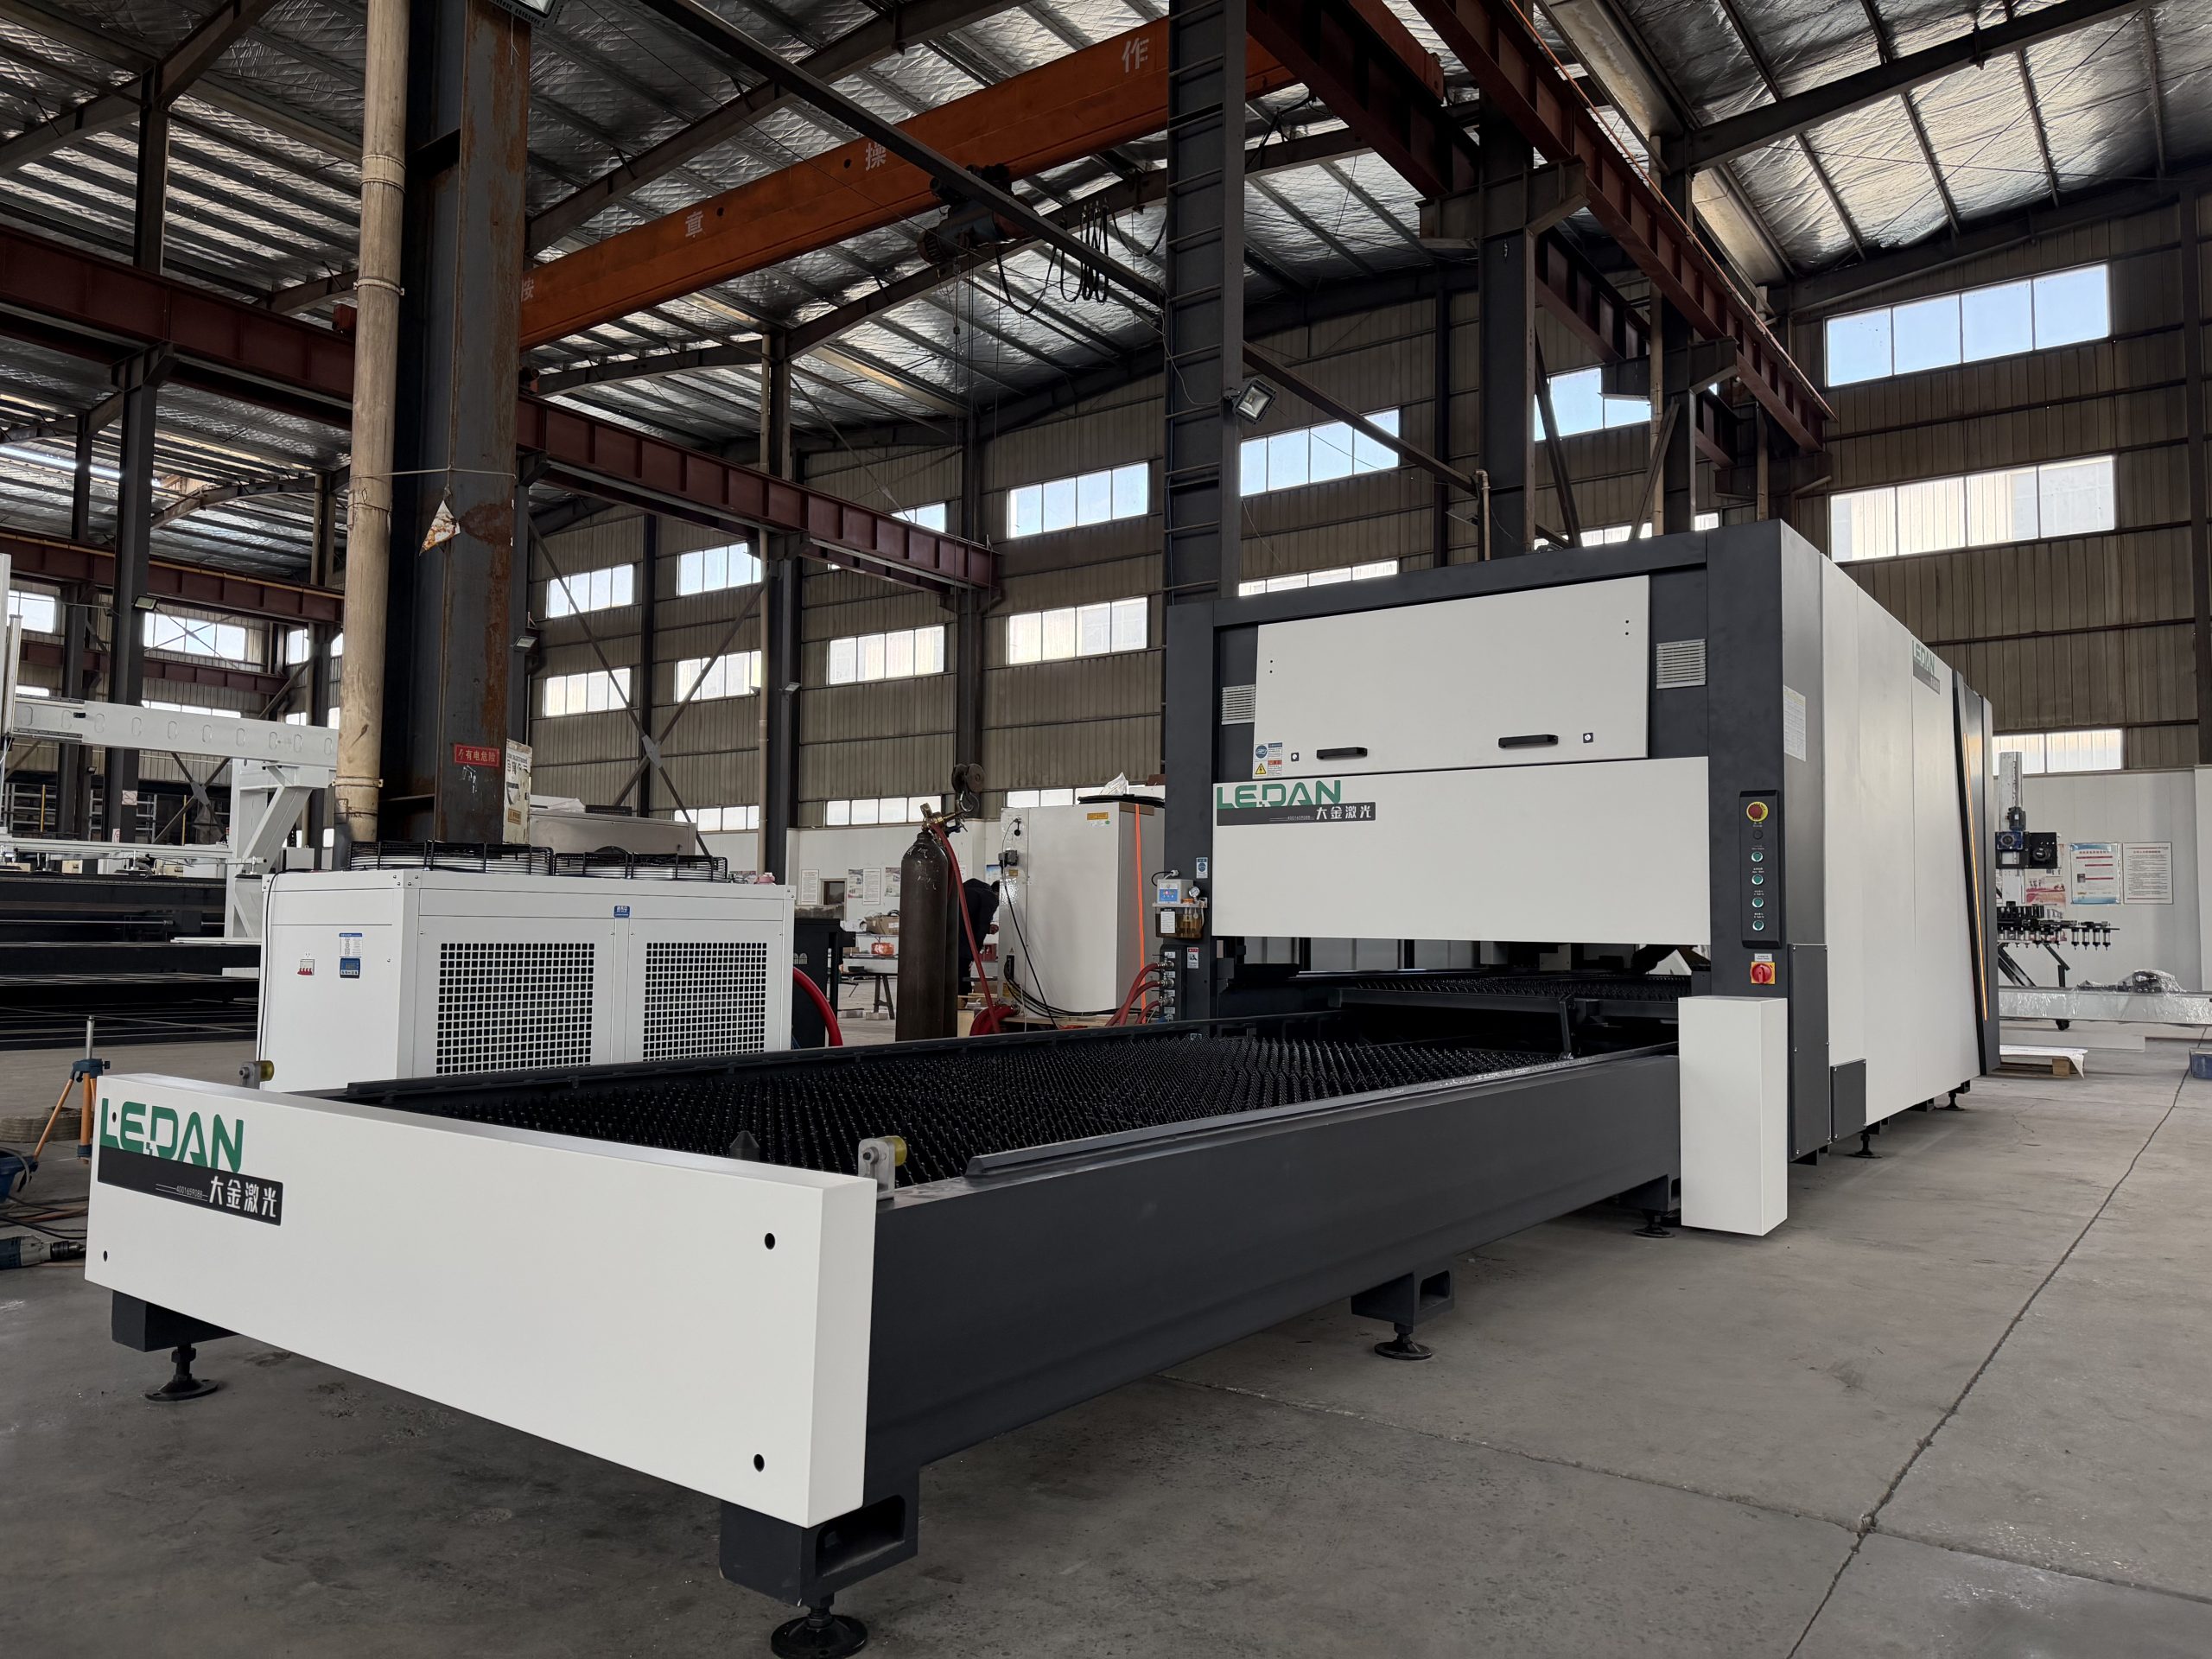
В этом контексте нельзя не упомянуть опыт компании ООО «Наньтун Аошэн Лазерная Технология». Это предприятие, основанное еще в 2009 году, прошло путь от локального производителя до надежного поставщика высокотехнологичного оборудования на международные рынки, включая Россию. Расположив производственные мощности в городе Наньтун (провинция Цзянсу), компания обеспечила жесткий контроль качества на всех этапах — от проектирования до финальных испытаний. Их подход интересен тем, что они не просто продают «железо», а предлагают комплексные решения: от станков для лазерной резки труб и листов до полностью защищенных больших окруженных платформ обмена, которые как раз решают проблему безопасности и эффективности на крупных форматах.
Что отличает таких игроков, как «Аошэн», от множества новичков? Во-первых, наличие более ста государственных патентов и соответствие европейским стандартам CE, что подтверждает технологическую зрелость. Во-вторых, адаптация под специфику рынка: они понимают, что российскому заказчику нужна не просто машина, а работающая связка «оборудование + пусконаладка + обучение». Их линейка включает не только классические резаки, но и специализированные гибочные центры и автоматические линии, что позволяет закрывать потребности производства «под ключ». Когда вы выбираете партнера с такой историей и географией клиентов (от Германии до Индии), вы снижаете риск получить «кота в мешке».
Есть интересный тренд: появление гибридных решений. Заводы начинают предлагать модульные системы. Вы покупаете базу, а потом докупаете удлиняющие модули. Это позволяет начать с поля 6 метров и расширить его до 12, когда появятся деньги и заказы. Это разумный подход, снижающий риски на старте.
Также стоит упомянуть проблему программного обеспечения. Большинство «китайцев» работают на взломанных версиях западного ПО или на открытых аналогах типа CypCut. Это работает, но функционал для сложных трехмерных раскроев труб часто ограничен. Российские интеграторы сейчас активно развивают собственное ПО, заточенное под специфику местных чертежей и ГОСТов. Это тот случай, когда локализация софта важнее, чем страна происхождения стали.
Проблема кадров: кто будет на этом работать?
Вот вам мой главный страх, который я озвучиваю публично. Купить станок легко. Найти оператора, который понимает физику процесса, умеет читать сложные чертежи и не боится ответственности — практически невозможно. Рынок труда в России испытывает острый дефицит специалистов среднего звена.
Оператор большого лазерного станка — это не кнопкодав. Он должен понимать, как ведет себя металл разной толщины при высокой мощности, как настроить фокус, как избежать перегрева детали. Ошибки стоят дорого: испорченный лист нержавеющей стали длиной 12 метров — это десятки тысяч рублей выброшенных в мусор за одну секунду невнимательности.
Поэтому, планируя бюджет, обязательно закладывайте расходы на обучение персонала. Хорошие поставщики, такие как упомянутые выше технологические лидеры, предлагают курсы на своей базе или выездное обучение. Не игнорируйте это. Отправьте своих людей на стажировку. Лучше потерять неделю на обучение, чем месяц на переделку брака.
Технические нюансы: на что смотреть при приемке
Допустим, вы выбрали модель, подписали контракт, привезли станок. День приемки — это момент истины. Не верьте красивым презентациям. Требуйте тестовую резку на вашем материале. И вот на что нужно обратить особое внимание:
- Геометрия портала. Попросите инженера проверить перпендикулярность осей на всей длине стола. На больших расстояниях даже микронные отклонения накапливаются в миллиметры. Угол в конце 12-метрового листа может «уплыть» так, что деталь не соберется.
- Скорость позиционирования. Продавцы любят хвастаться скоростью холостого хода в 100–120 м/мин. Но реальная скорость работы зависит от ускорения. Посмотрите, как машина ведет себя на коротких перемещениях внутри большого листа. Если она долго разгоняется и тормозит, производительность упадет.
- Система дымоудаления. На больших площадях зона вытяжки должна перемещаться синхронно с головой. Если вытяжка статичная или работает плохо, дым будет оседать на оптике. Чистка оптики на таком станке — процедура сложная и частая.
- Защита от столкновений. Датчики должны быть чувствительными. Столкновение тяжелой головы с поднявшимся листом металла на большой скорости может фатально повредить направляющие.
И еще один момент, о котором редко говорят: шум. Большой станок с мощным вентилятором и компрессором — это источник серьезного шума. Если ваш цех находится рядом с жилыми домами или офисами, позаботьтесь о звукоизоляции заранее. Иначе соседи или проверяющие органы быстро найдут повод вас остановить.
Альтернативы: всегда ли нужен большой стол?
Прежде чем принять окончательное решение, задайте себе честный вопрос: действительно ли мне нужен один огромный станок? Иногда эффективнее купить два станка среднего размера (например, два поля 3015 или 4020). Почему?
Во-первых, отказоустойчивость. Если один большой станок ломается, весь процесс встает. Если один из двух средних — вы продолжаете работать на втором, теряя лишь 50% производительности.
Во-вторых, гибкость. На одном станке можно резать мелкую серию, пока второй занят крупным заказом. Не нужно перенастраивать оборудование и терять время.
В-третьих, ликвидность. Продать два станка по 15 миллионов проще, чем один за 30. Рынок подержанного оборудования в России активен, но покупатели осторожны с уникальными крупногабаритными позициями.
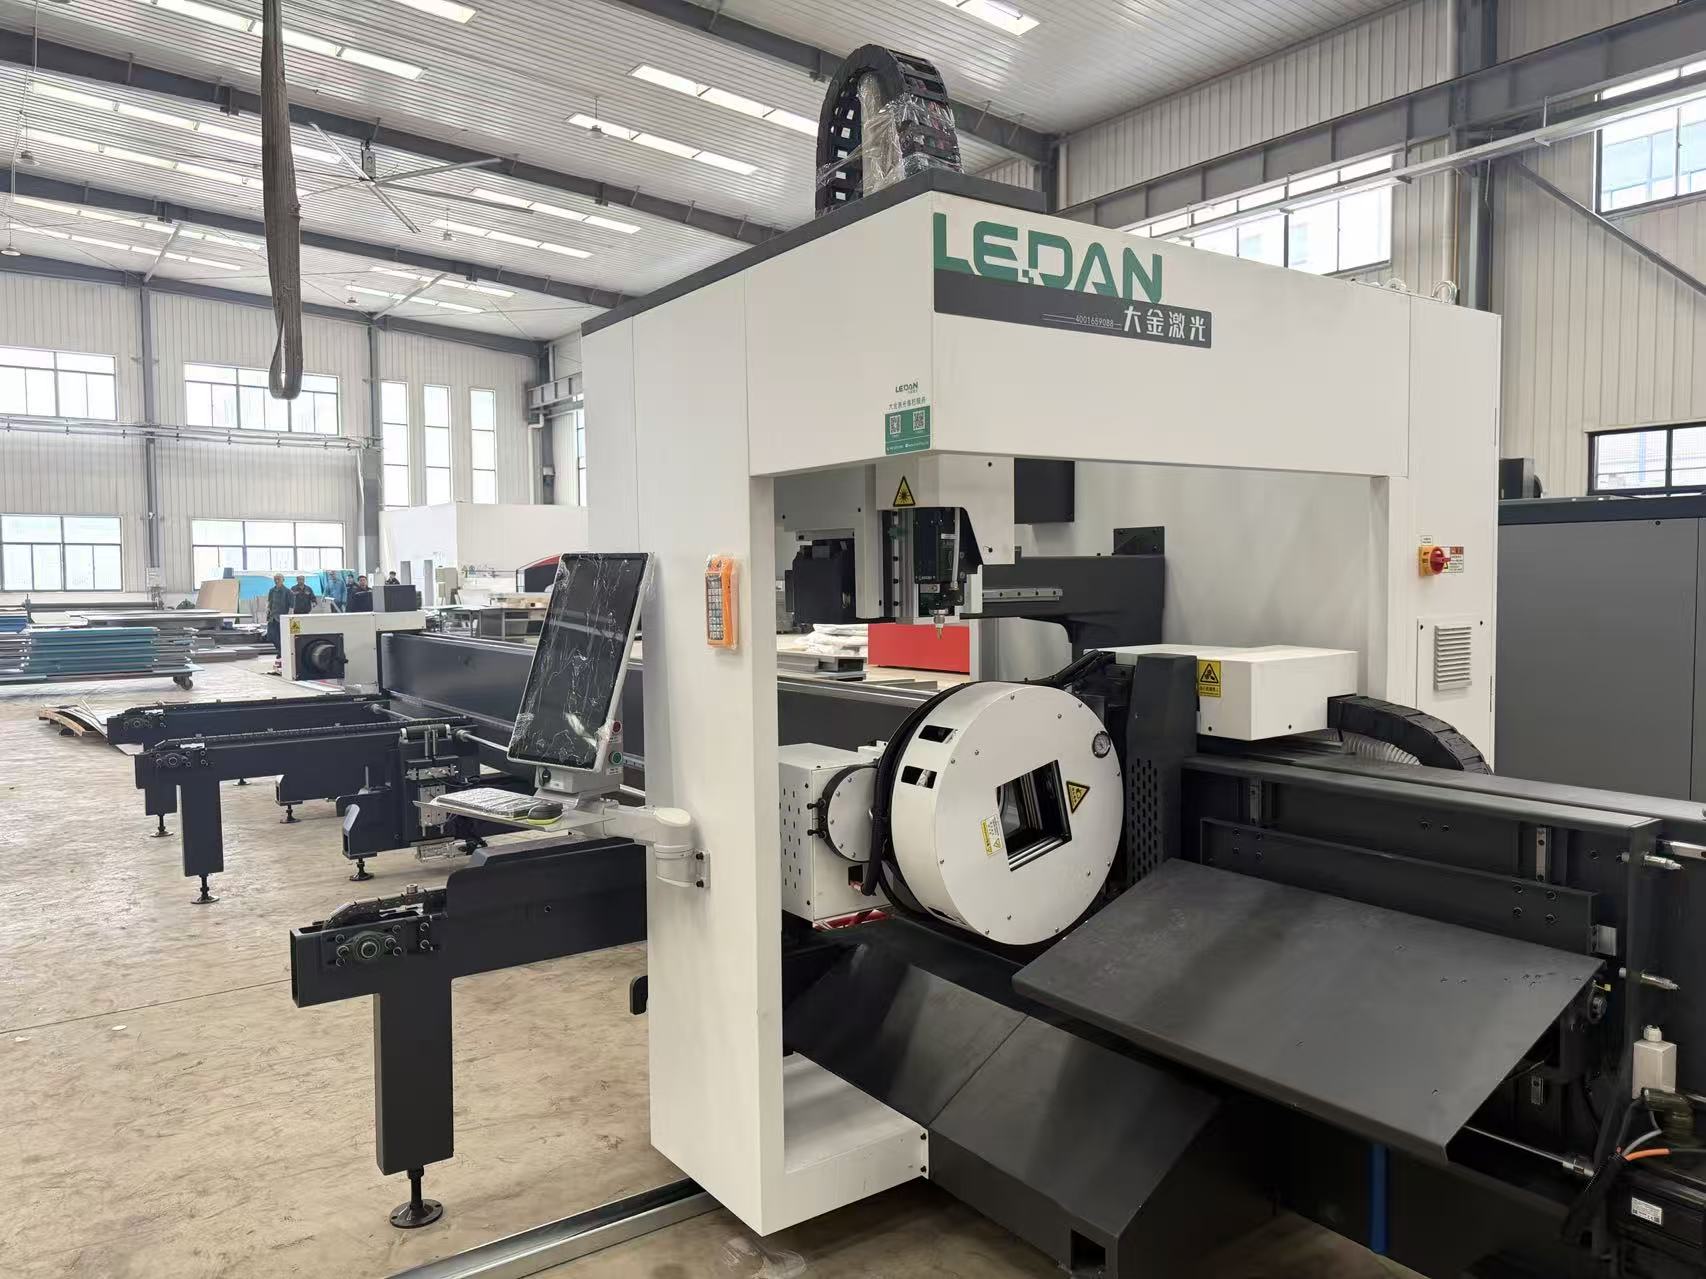
Однако, если ваша специфика — это именно длинномеры (трубы, профили), то альтернатив большому станку с трубным модулем практически нет. Стыковать трубы вручную — это архаика, которая убивает качество и скорость.
Прогноз рынка: что ждать в ближайшие годы?
Глядя на динамику развития отрасли, я рискну сделать несколько прогнозов. Во-первых, цены на оборудование в рублях будут расти, но медленнее, чем курс валют, за счет локализации производства компонентов. Китайские партнеры все охотнее переносят сборку в Россию или создают локализованные сервисные хабы, чтобы обойти логистические сложности и пошлины.
Во-вторых, нас ждет бум автоматизации. Большие станки будущего (уже почти настоящего) будут оснащаться системами искусственного интеллекта для мониторинга качества реза в реальном времени. Камеры будут отслеживать искры и температуру, автоматически корректируя параметры, чтобы оператор не вмешивался. Это снизит зависимость от человеческого фактора, о котором я говорил выше.
В-третьих, изменится подход к сервису. Появится больше моделей с удаленной диагностикой. Инженер из Москвы сможет подключиться к контроллеру станка во Владивостоке и увидеть ошибку, не выезжая на место. Это критически важно для такой большой страны, как Россия.
Итоговое резюме: брать или не брать?
Покупка большого окружающего станка лазерной резки в 2026 году — это шаг для уверенных игроков. Если у вас есть твердые контракты на поставку металлоконструкций, если вы готовы вложиться в фундамент и кадры, и если вы выбрали поставщика с реальной поддержкой в РФ — дерзайте. Это инструмент, который выведет ваше производство на новый уровень.
Но если вы надеетесь, что купив такую машину, заказы повалят сами собой, — остановитесь. Риск превратить дорогой актив в бесполезный груз слишком велик. Начните с малого, отработайте технологию, наберите команду, и только потом масштабируйтесь до больших форматов.
Помните: станок не зарабатывает деньги. Деньги зарабатывает грамотно выстроенный бизнес-процесс, в котором станок является лишь одним из винтиков, хоть и очень дорогим. Трезвая оценка своих возможностей и рынка — вот главный ключ к успеху в этой игре.
И напоследок: не экономьте на оптике и расходниках. Пытаясь сэкономить тысячу рублей на линзе, вы рискуете потерять сотни тысяч на ремонте головы или браке материала. В мире больших лазеров скупой платит дважды, причем очень быстро.