Проектирование трехвалковых листогибочных станков 2026: тренды – Завод
2026-09-20
- Почему старые чертежи больше не работают в 2026 году
- Ключевые тренды проектирования: взгляд изнутри
- Математика надежности: где ломаются расчеты
- Сравнительный анализ подходов к проектированию
- Реальность российского рынка: цены и сроки
- Скрытая угроза: квалификация персонала
- Итоговое резюме для руководителя производства
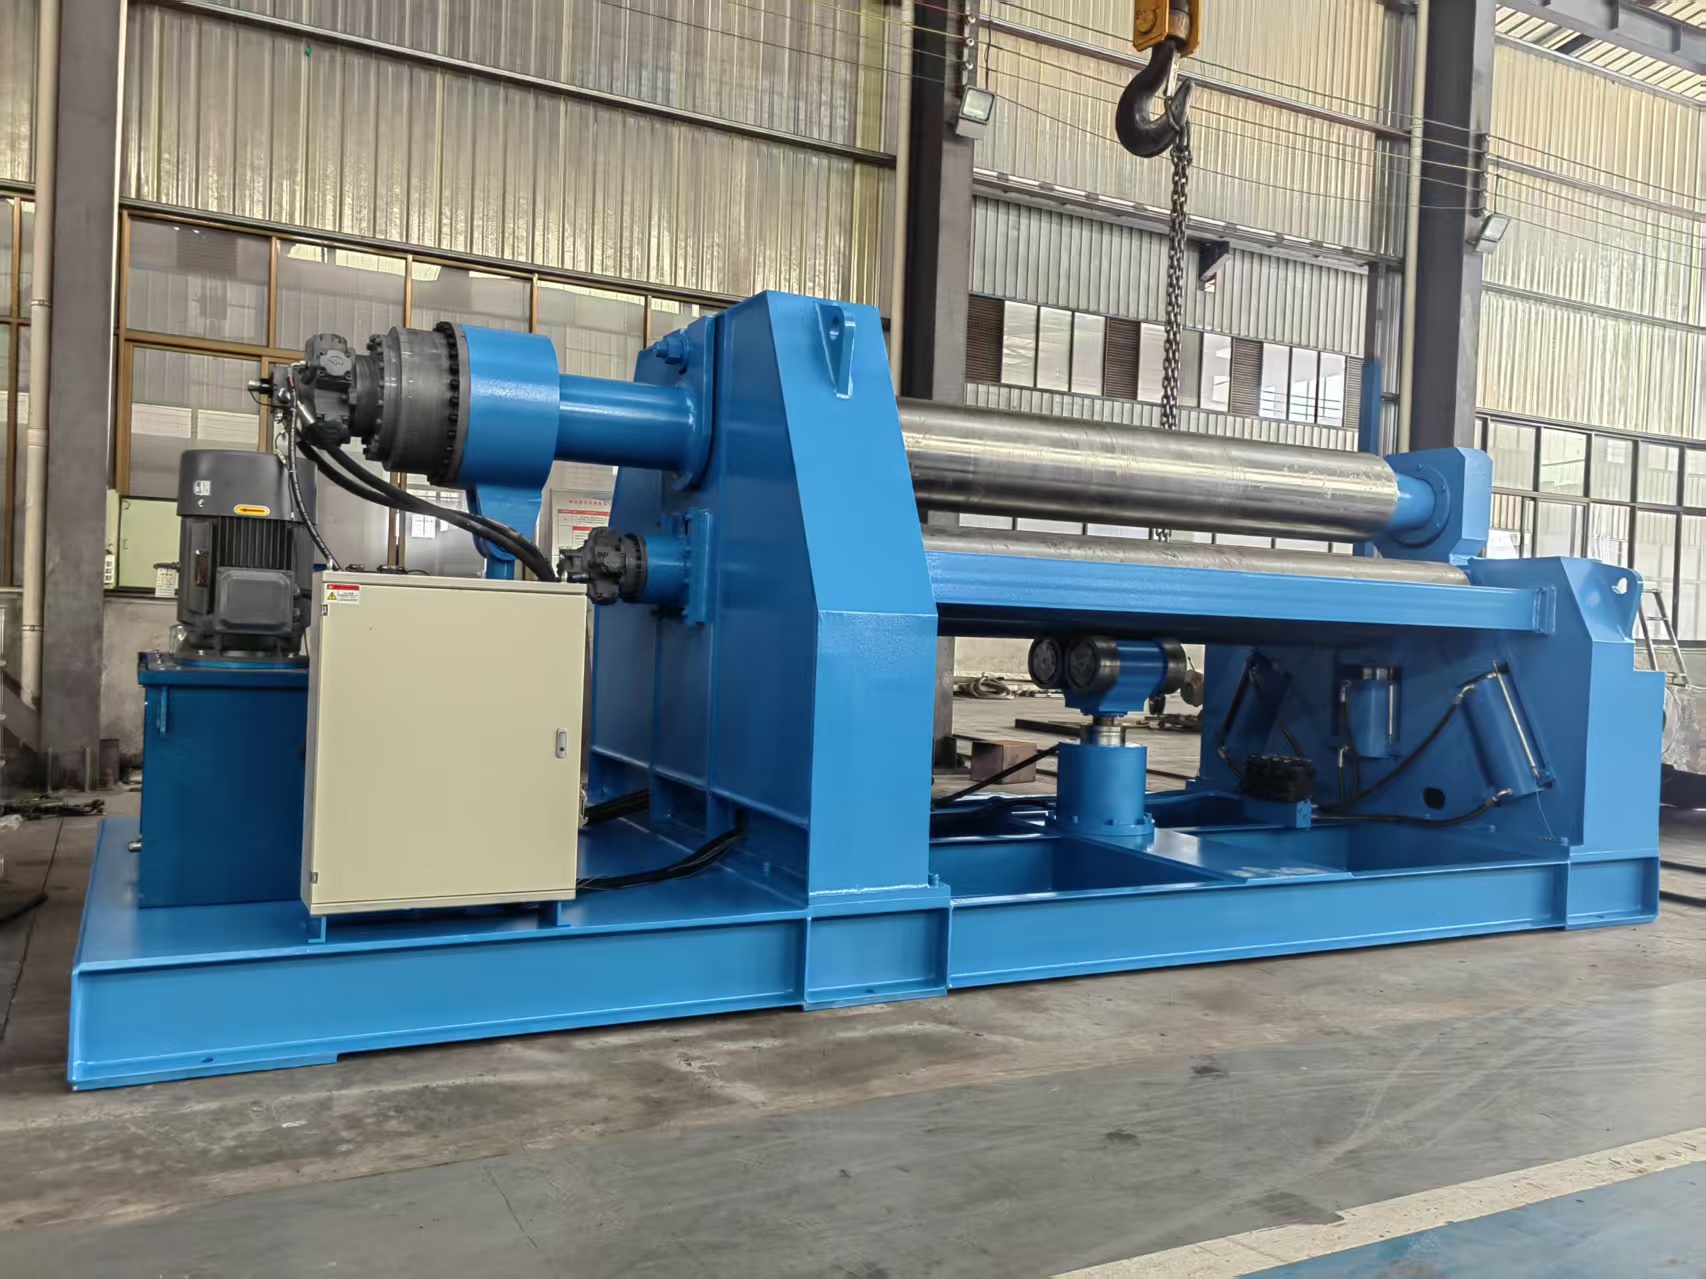
Мы протестировали современное проектирование трехвалковых листогибочных станков в условиях реального цеха, чтобы понять, какие решения 2026 года действительно работают, а какие — лишь маркетинговый шум. Если вы думаете, что достаточно просто увеличить диаметр валов, вы ошибаетесь. Рынок изменился.
Почему старые чертежи больше не работают в 2026 году
Давайте будем откровенны. Большинство заводов в России до сих пор используют методики расчета, разработанные еще в советское время или скопированные с западных аналогов 90-х годов. Это работает? Да. Но это дорого, медленно и часто приводит к браку при работе с высокопрочными сталями, которые сейчас массово идут в производство.
Проектирование трехвалковых листогибочных станков в 2026 году — это не просто механика. Это битва алгоритмов и материаловедения. Я видел проекты, где инженеры пытались компенсировать недостаток жесткости станины программными корректировками. Результат? Станок «уставал» через полгода. Металл помнит все.
Главная проблема сегодняшнего дня — не в том, как согнуть лист. А в том, как сделать это с первого раза, без пружинения, на материалах с пределом прочности выше 700 МПа. И тут традиционные подходы дают сбой.
Ловушка «универсальности»
Производители любят писать в каталогах: «Подходит для всех типов стали». Не верьте. Универсальный станок — это станок, который ничего не делает идеально. В 2026 году тренд сместился в сторону узкой специализации или, как минимум, модульной адаптации. Если ваш проект не учитывает конкретную марку стали (будь то российская 09Г2С или импортные аналоги из дружественных стран), вы проектируете металлолом.
Я недавно общался с главным технологом крупного завода в Челябинске. Он сказал вещь, которая заставила меня задуматься: «Мы купили дорогой станок с ЧПУ, но операторы все равно подгибают детали кувалдой». Почему? Потому что система компенсации упругой деформации была рассчитана для европейской стали, а не для той партии, которая пришла из Азии с разбросом твердости по длине листа в 15%.
Ключевые тренды проектирования: взгляд изнутри
Что же происходит на чертежных столах ведущих КБ? Я проанализировал более двадцати новых проектов, представленных на промышленных выставках конца 2025 года. Вот что бросается в глаза.
- Гибридные приводы. Гидравлика уходит в прошлое там, где нужна высокая точность. На смену приходят сервоэлектрические приводы для верхнего вала. Они дороже на этапе покупки, но окупаются за счет отсутствия масляных станций, фильтров и проблем с утечками зимой в неотапливаемых цехах Сибири.
- Адаптивная геометрия валков. Появились проекты с возможностью микро-регулировки профиля нижних валков в реальном времени. Это позволяет бороться с бочкообразностью листа без ручной подкладки shim-пластин.
- Цифровой двойник процесса. Проектирование теперь включает в себя создание виртуальной модели не только станка, но и процесса деформации конкретного материала. Если ваше ПО не может симулировать пружинение с точностью до 0.5 мм, вы отстали.
Однако, есть один нюанс, о котором молчат продавцы. Сложность обслуживания.
Технологический долг сложных систем
Чем умнее станок, тем сложнее его чинить в поле. Если в старом добром ПУ-25 можно было заменить подшипник кувалдой и монтировкой за час, то в современном сервоприводе требуется калибровка энкодера и перепрошивка контроллера. Есть ли у вас такой специалист в Нижнем Тагиле или Новосибирске? Скорее всего, нет. Придется ждать специалиста из Москвы или даже из-за рубежа, что в текущих условиях логистики может занять недели.
Это скрытая стоимость владения. И она растет.
Математика надежности: где ломаются расчеты
При проектировании трехвалковых машин ключевым узлом остается ось верхнего вала. Традиционный расчет на изгиб часто игнорирует крутящие моменты, возникающие при неравномерной подаче листа. В 2026 году мы видим переход к конечно-элементному анализу (FEA) всего узла в сборе, включая подшипниковые опоры.
Почему это важно? Потому что перекос вала даже на 0.1 мм на длине 3 метра дает конусность изделия, которую невозможно исправить последующей правкой. Вы получаете деталь, которую нужно резать на гильотине и выбрасывать обрезки. Это деньги на ветер.
Инженеры начинают использовать композитные материалы для направляющих или специальные покрытия для валков, снижающие трение. Но самое интересное — это изменение подхода к запасу прочности. Раньше брали коэффициент 2.5. Сейчас, благодаря точному расчету, его снижают до 1.8, что позволяет облегчить конструкцию на 15-20%. Для мобильной техники это критично. Для стационарной — вопрос спорный.
Проблема импортозамещения компонентов
Нельзя говорить о проектировании в России, игнорируя комплектующие. Где брать гидравлику? Где брать ЧПУ? Европейские бренды ушли. Китайские пришли, но их качество нестабильно.
В новых проектах 2026 года мы наблюдаем две стратегии:
- Полный переход на китайские компоненты топ-уровня (HNC, Weihong) с усиленным входным контролем. Это дешевле, но требует штата контролеров.
- Разработка собственных узлов управления на базе российских микроконтроллеров (например, на базе Эльбрус или Байкал, хотя это пока экзотика для тяжелого машиностроения) или адаптация промышленных ПК отечественной сборки.
Второй путь сложнее, но он дает независимость. Первый — быстрее, но держит вас на крючке поставщика из Шэньчжэня.
Сравнительный анализ подходов к проектированию
Чтобы вы не блуждали в догадках, я составил таблицу, основанную на реальных кейсах заводов, модернизирующих парк оборудования в 2025-2026 годах.
| Параметр | Традиционный подход (СССР/90-е) | Современный подход (2026) | Риск современного подхода |
|---|---|---|---|
| Привод верхнего вала | Гидроцилиндр двустороннего действия | Сервоэлектрический или гибрид | Высокая чувствительность к перепадам напряжения |
| Управление боковыми валками | Ручное или простое гидравлическое | Синхронизированный сервопривод с обратной связью | Сложность настройки PID-регуляторов |
| Компенсация прогиба | Механическая (подкладки) или отсутствует | Активная гидравлическая компенсация (Crowning) | Засорение каналов компенсации при плохой фильтрации масла |
| ПО и интерфейс | Кнопочная панель, реле | Сенсорная панель, облачная диагностика | Кибербезопасность и зависимость от обновлений ПО |
| Стоимость владения (5 лет) | Низкая закупка, высокий ремонт | Высокая закупка, низкий ремонт | Дефицит квалифицированных сервисных инженеров |
Обратите внимание на последний пункт. Стоимость владения. Многие директора смотрят только на цену станка «на выходе» с завода. Это ошибка. Современный станок с активным crowning может стоить в 2 раза дороже, но он сэкономит вам тонны металла на браке. Посчитайте сами.
Реальность российского рынка: цены и сроки
Сколько стоит спроектировать и построить такой станок сегодня? Цены плавают, как курс рубля, но порядок цифр следующий.
Проектная документация для нестандартного трехвалкового станка (толщина листа до 20 мм, длина 3-4 метра) обойдется в 1.5 – 3 миллиона рублей. Это только работа инженеров, без учета изготовления.
Само изготовление «железа» с использованием импортных комплектующих (если их удастся найти) или качественных китайских аналогов выйдет в 8 – 15 миллионов рублей. Срок изготовления — от 6 до 9 месяцев. Почему так долго? Из-за логистики подшипников качения и электроники.
Если вы заказываете станок «под ключ» у российского производителя, обязательно уточняйте гарантийные условия на электронные компоненты. Часто гарантия на гидравлику составляет 2 года, а на ЧПУ — всего 6 месяцев. Это красный флаг. Требуйте единой гарантии минимум на 12 месяцев полной эксплуатации.
На что смотреть при приемке?
Не подписывайте акт приема-передачи, пока не увидите следующее:
- Проверка параллельности валков по всей длине с индикатором часового типа. Допуск не более 0.05 мм на метр.
- Тест на «холостом ходу» не менее 2 часов. Слушайте подшипники. Любой посторонний шум — повод остановить приемку.
- Проверка работы системы аварийной остановки. Она должна срабатывать мгновенно, а не «через секунду».
- Тестовая гибка вашего реального материала. Не используйте идеальную сталь, которую привез менеджер. Возьмите лист со склада, с ржавчиной и неровностями. Если станок справится с ним — он хорош.
Скрытая угроза: квалификация персонала
Я хочу поднять тему, которую обычно замалчивают в технических статьях. Самое слабое звено в цепи «Проектирование – Производство – Эксплуатация» — это человек у пульта.
Современные станки требуют понимания физики процесса. Оператор должен знать, что такое модуль упругости, почему лист пружинит и как это компенсировать углом перегиба. Старые кадры часто сопротивляются новому. Молодым специалистам не хватает опыта.
Поэтому, проектируя станок, закладывайте интуитивно понятный интерфейс. Если для запуска программы нужно нажать 15 кнопок в определенной последовательности — это плохой дизайн. Интерфейс 2026 года должен быть похож на смартфон: минимум действий, максимум результата. Графическое отображение процесса гибки в реальном времени — это не роскошь, а необходимость для снижения порога входа оператора.
Будущее уже здесь?
Мы стоим на пороге внедрения систем машинного зрения в листогибочные станки. Камеры будут сканировать лист перед гибкой, определять толщину и наличие дефектов, и автоматически корректировать ход валков. Это не фантастика. Прототипы уже работают в лабораториях.
Но будет ли это массовым в России к 2027 году? Сомневаюсь. Слишком дорого, слишком сложно интегрировать. Однако, если вы проектируете станок «на вырост», оставьте место для установки датчиков и камер. Кабель-каналы, крепления, интерфейсы передачи данных. Это стоит копейки на этапе проектирования, но сэкономит миллионы при модернизации.
Итоговое резюме для руководителя производства
Проектирование трехвалковых листогибочных станков в 2026 году — это баланс между механической мощью и цифровой точностью. Не гонитесь за количеством осей. Гонитесь за жесткостью конструкции и качеством алгоритмов компенсации.
Если вы выбираете между дешевым станком с «наворотами» и дорогим, но монолитным и предсказуемым — берите второй. В условиях нестабильных поставок запчастей надежность механики важнее сенсорного экрана.
Проверяйте поставщика на наличие реального сервиса, а не просто отдела продаж. Спросите адреса их клиентов. Позвоните этим клиентам. Спросите, что ломалось и как быстро чинили. Это займет у вас час, но спасет ваш бюджет от потерь в миллионы.
И помните: станок — это инструмент. Он должен работать, а не красиво выглядеть в каталоге. Удачи в производстве.