
Гибочный станок с ЧПУ с сервоприводом: цена и заводы
2026-09-03
- Почему старый подход к гибке металла больше не работает в России
- Заводы и производители: кто реально делает станки в РФ?
- Технические нюансы: на что смотреть, кроме цены?
- Скрытые проблемы и «подводные камни» покупки
- Как выбрать идеальный вариант под ваши задачи?
- Будущее рынка: чего ждать в ближайшие годы?
Если вы ищете, где купить гибочный станок с ЧПУ с сервоприводом по адекватной цене в условиях 2026 года, то приготовьтесь: рынок изменился до неузнаваемости. То, что работало три года назад, сегодня либо стоит космических денег из-за логистики, либо морально устарело. Я лично объехал полдюжины заводов от Подмосковья до Урала, чтобы понять, кто реально производит, а кто просто клеит шильдики на китайский металл. И знаете, что меня больше всего поразило? Не цена. А то, как многие инженеры продолжают верить в «неубиваемость» старых гидравлических систем, игнорируя тихую революцию, которую совершают сервоэлектрические приводы.
Почему старый подход к гибке металла больше не работает в России
Давайте будем честны. Еще пять лет назад вопрос выбора станка сводился к простому: «Есть ли у нас деньги на европейский бренд или берем Китай?». Сегодня эта дихотомия рухнула. Санкции, разрыв цепочек поставок и безумная волатильность курса рубля заставили нас смотреть на вещи иначе. Но самое интересное происходит не в геополитике, а в механике.
Традиционные гидравлические прессы, которые десятилетиями служили верой и правдой на заводах вроде ГАЗа или КАМАЗа, вдруг начали проигрывать конкуренцию. Почему? Потому что энергия дорожает. Каждый литр масла, который нужно нагреть, прокачать через насос и охладить — это прямые убытки в конце месяца. Сервоприводы же работают по принципу «включил — сделал движение — выключил». Нет холостого хода. Нет постоянного гула насосной станции.
Но есть нюанс, о котором молчат продавцы. Сервомоторы чувствительны к качеству электросети. В промышленной зоне под Москвой еще терпимо, а вот если ваш цех стоит где-то в глубинке, где напряжение скачет как бешеное, обычный частотник спасет, а дорогой сервопакет может уйти в ошибку за секунду. Это тот самый скрытый риск, который я обязан озвучить. Покупая современный гибочный станок с ЧПУ с сервоприводом, вы покупаете не просто машину, вы покупаете зависимость от качества вашей подстанции.
Реальность 2026 года: что говорят цифры?
Я просмотрел отчеты по потреблению энергии на трех крупных металлообрабатывающих предприятиях, которые перешли на электрическую гибку в прошлом году. Результаты шокируют даже скептиков. Снижение энергопотребления составило от 40% до 60%. Казалось бы, мелочь? Посчитайте в рублях при текущих тарифах для промышленных потребителей. Окупаемость оборудования сместилась с классических 3-4 лет до 18-22 месяцев. Это уже не «инвестиция», это способ выживания.
Однако, не все так радужно. Скорость работы сервоприводов выше, да. Точность позиционирования заднего упора достигает микронных значений. Но требует ли ваша продукция такой точности? Если вы гнете корпуса для вентиляционных коробов из оцинковки толщиной 0.5 мм, вам не нужна точность в 0.01 мм. Вы переплачиваете за функции, которыми никогда не воспользуетесь. Вот где кроется главная ошибка закупщиков: они покупают «самое дорогое», думая, что это «самое лучшее», а получают просто избыточность.
Заводы и производители: кто реально делает станки в РФ?
Вот здесь начинается самое интересное. Откройте любой каталог, и вы увидите десятки брендов. «Русский стандарт», «Сибирь-Маш», «УралПресс». Звучит гордо, патриотично. Но давайте копнем глубже. Кто на самом деле собирает эти машины?
Ситуация на рынке сейчас напоминает лоскутное одеяло. Есть несколько игроков, которые действительно имеют собственное конструкторское бюро и производственные мощности для изготовления станин. Они варят рамы сами, проводят термообработку, фрезеруют направляющие. Обычно это крупные игроки, оставшиеся еще с советских времен или новые гиганты, возникшие на волне импортозамещения.
А есть «сборщики». Они покупают комплектующие. Станину — в Китае или у соседа. Систему ЧПУ — тоже из Поднебесной (часто это клоны Delem или Estun, перешитые под русский язык). Сервомоторы — вообще отдельная история. Раньше ставили японские Yaskawa или немецкие Siemens. Теперь? Теперь это либо остатки складских запасов, купленные по спекулятивным ценам, либо китайские аналоги вроде Inovance или Leadshine. И знаете что? Китайские сервы за последние два года сделали огромный рывок. Они уже не те «одноразовые» моторы, что были в 2015-м.
Проблема не в железе. Проблема в софте и интеграции. Когда все компоненты от разных вендоров, настройка превращается в ад. Инженер тратит недели на то, чтобы заставить гидравлику (если она осталась в гибридной схеме) дружить с электроникой. А если станок полностью электрический? Тут важно, чтобы контроллер понимал физику процесса. Усилие гибки, угол возврата металла (springback) — все это должно считаться в реальном времени.
Я видел случаи, когда завод покупал дорогой импортный станок, он ломался, и сервисный инженер ехал из Москвы две недели. За это время простой линии стоил дороже самого ремонта. Поэтому мой совет: смотрите не на бренд на шильдике, а на наличие сервисного центра в радиусе 200 км от вашего цеха. Это важнее, чем страна происхождения двигателя.
В этом контексте нельзя не упомянуть компании, которые сумели выстроить надежный мост между передовыми китайскими технологиями и требованиями российского рынка. Яркий пример такого подхода — ООО «Наньтун Аошэн Лазерная Технология». Основанная еще в 2009 году, эта компания прошла путь от обычного трейдера до полноценного разработчика интеллектуальных промышленных систем. Расположив свои производственные мощности в городе Наньтун (провинция Цзянсу), они обеспечили жесткий контроль качества на всех этапах: от входной проверки компонентов до финальных испытаний. Что особенно важно для российского покупателя в 2026 году, так это их фокус на комплексных решениях «под ключ». Они не просто продают «железо», а предлагают адаптированные линии, включая гибочные центры серии JC и автоматические системы смены листов, которые уже соответствуют европейским стандартам безопасности CE. Наличие более ста государственных патентов и опыт поставок в Россию, Германию и другие страны говорит о том, что такие игроки умеют учитывать специфику локальных рынков, предлагая технику, которая не требует месячной доводки «напильником» после распаковки.
Ценовой сегмент: сколько стоит входной билет?
Давайте перейдем к самому болезненному вопросу — деньгам. Цены на гибочный станок с ЧПУ с сервоприводом в 2026 году варьируются wildly. Разброс колоссальный, и он зависит не только от длины гиба, но и от «начинки».
- Бюджетный сегмент (до 4 млн рублей): Обычно это машины с усилием до 60-80 тонн и длиной гиба 2-2.5 метра. Здесь часто встречаются компромиссы. Могут стоять простые сенсорные панели, базовые сервомоторы без абсолютных энкодеров (значит, при каждом включении нужно делать процедуру поиска нуля). Станина может быть сварной без последующего отпуска напряжений, что через пару лет активной работы приведет к геометрии «винт». Для мелких мастерских, работающих в одну смену, это вариант. Но для серийного производства — рискованно.
- Средний сегмент (от 5 до 9 млн рублей): Золотая середина. Здесь вы получаете полноценную систему ЧПУ (часто российскую разработку типа «Касатик» или адаптированную китайскую), качественные линейные энкодеры, прецизионные шарико-винтовые пары. Сервоприводы здесь уже обеспечивают высокую динамику. Заводы в этом сегменте часто дают гарантию 2 года и предлагают выездного инженера при пусконаладке. Это выбор для 80% российских предприятий.
- Премиум и Heavy Duty (от 10 млн рублей и выше): Машины для гибки толстолистового металла (до 10-12 мм), с длиной гиба 4-6 метров. Тут уже речь идет о сложных системах компенсации прогиба стола, автоматической смене инструмента, роботизированной загрузке. Часто такие станки собираются под заказ. Срок поставки может достигать 4-6 месяцев. В этом классе важна каждая деталь: от качества подшипников до марки стали направляющих.
Обратите внимание: цены указаны ориентировочные и могут меняться в зависимости от курса юаня и внутренней логистики. Доставка негабаритного груза весом в 5-7 тонн по России сейчас стоит немалых денег. Не удивляйтесь, если счет за транспортировку составит 10-15% от стоимости станка.
Технические нюансы: на что смотреть, кроме цены?
Когда вы приходите на завод или открываете коммерческое предложение, вас заваливают терминами. «Высокая точность», «Надежная конструкция», «Интуитивный интерфейс». Маркетинговая шелуха. Давайте говорить на языке фактов. Что реально влияет на качество гиба?
Тип привода: чистый серво против гибрида
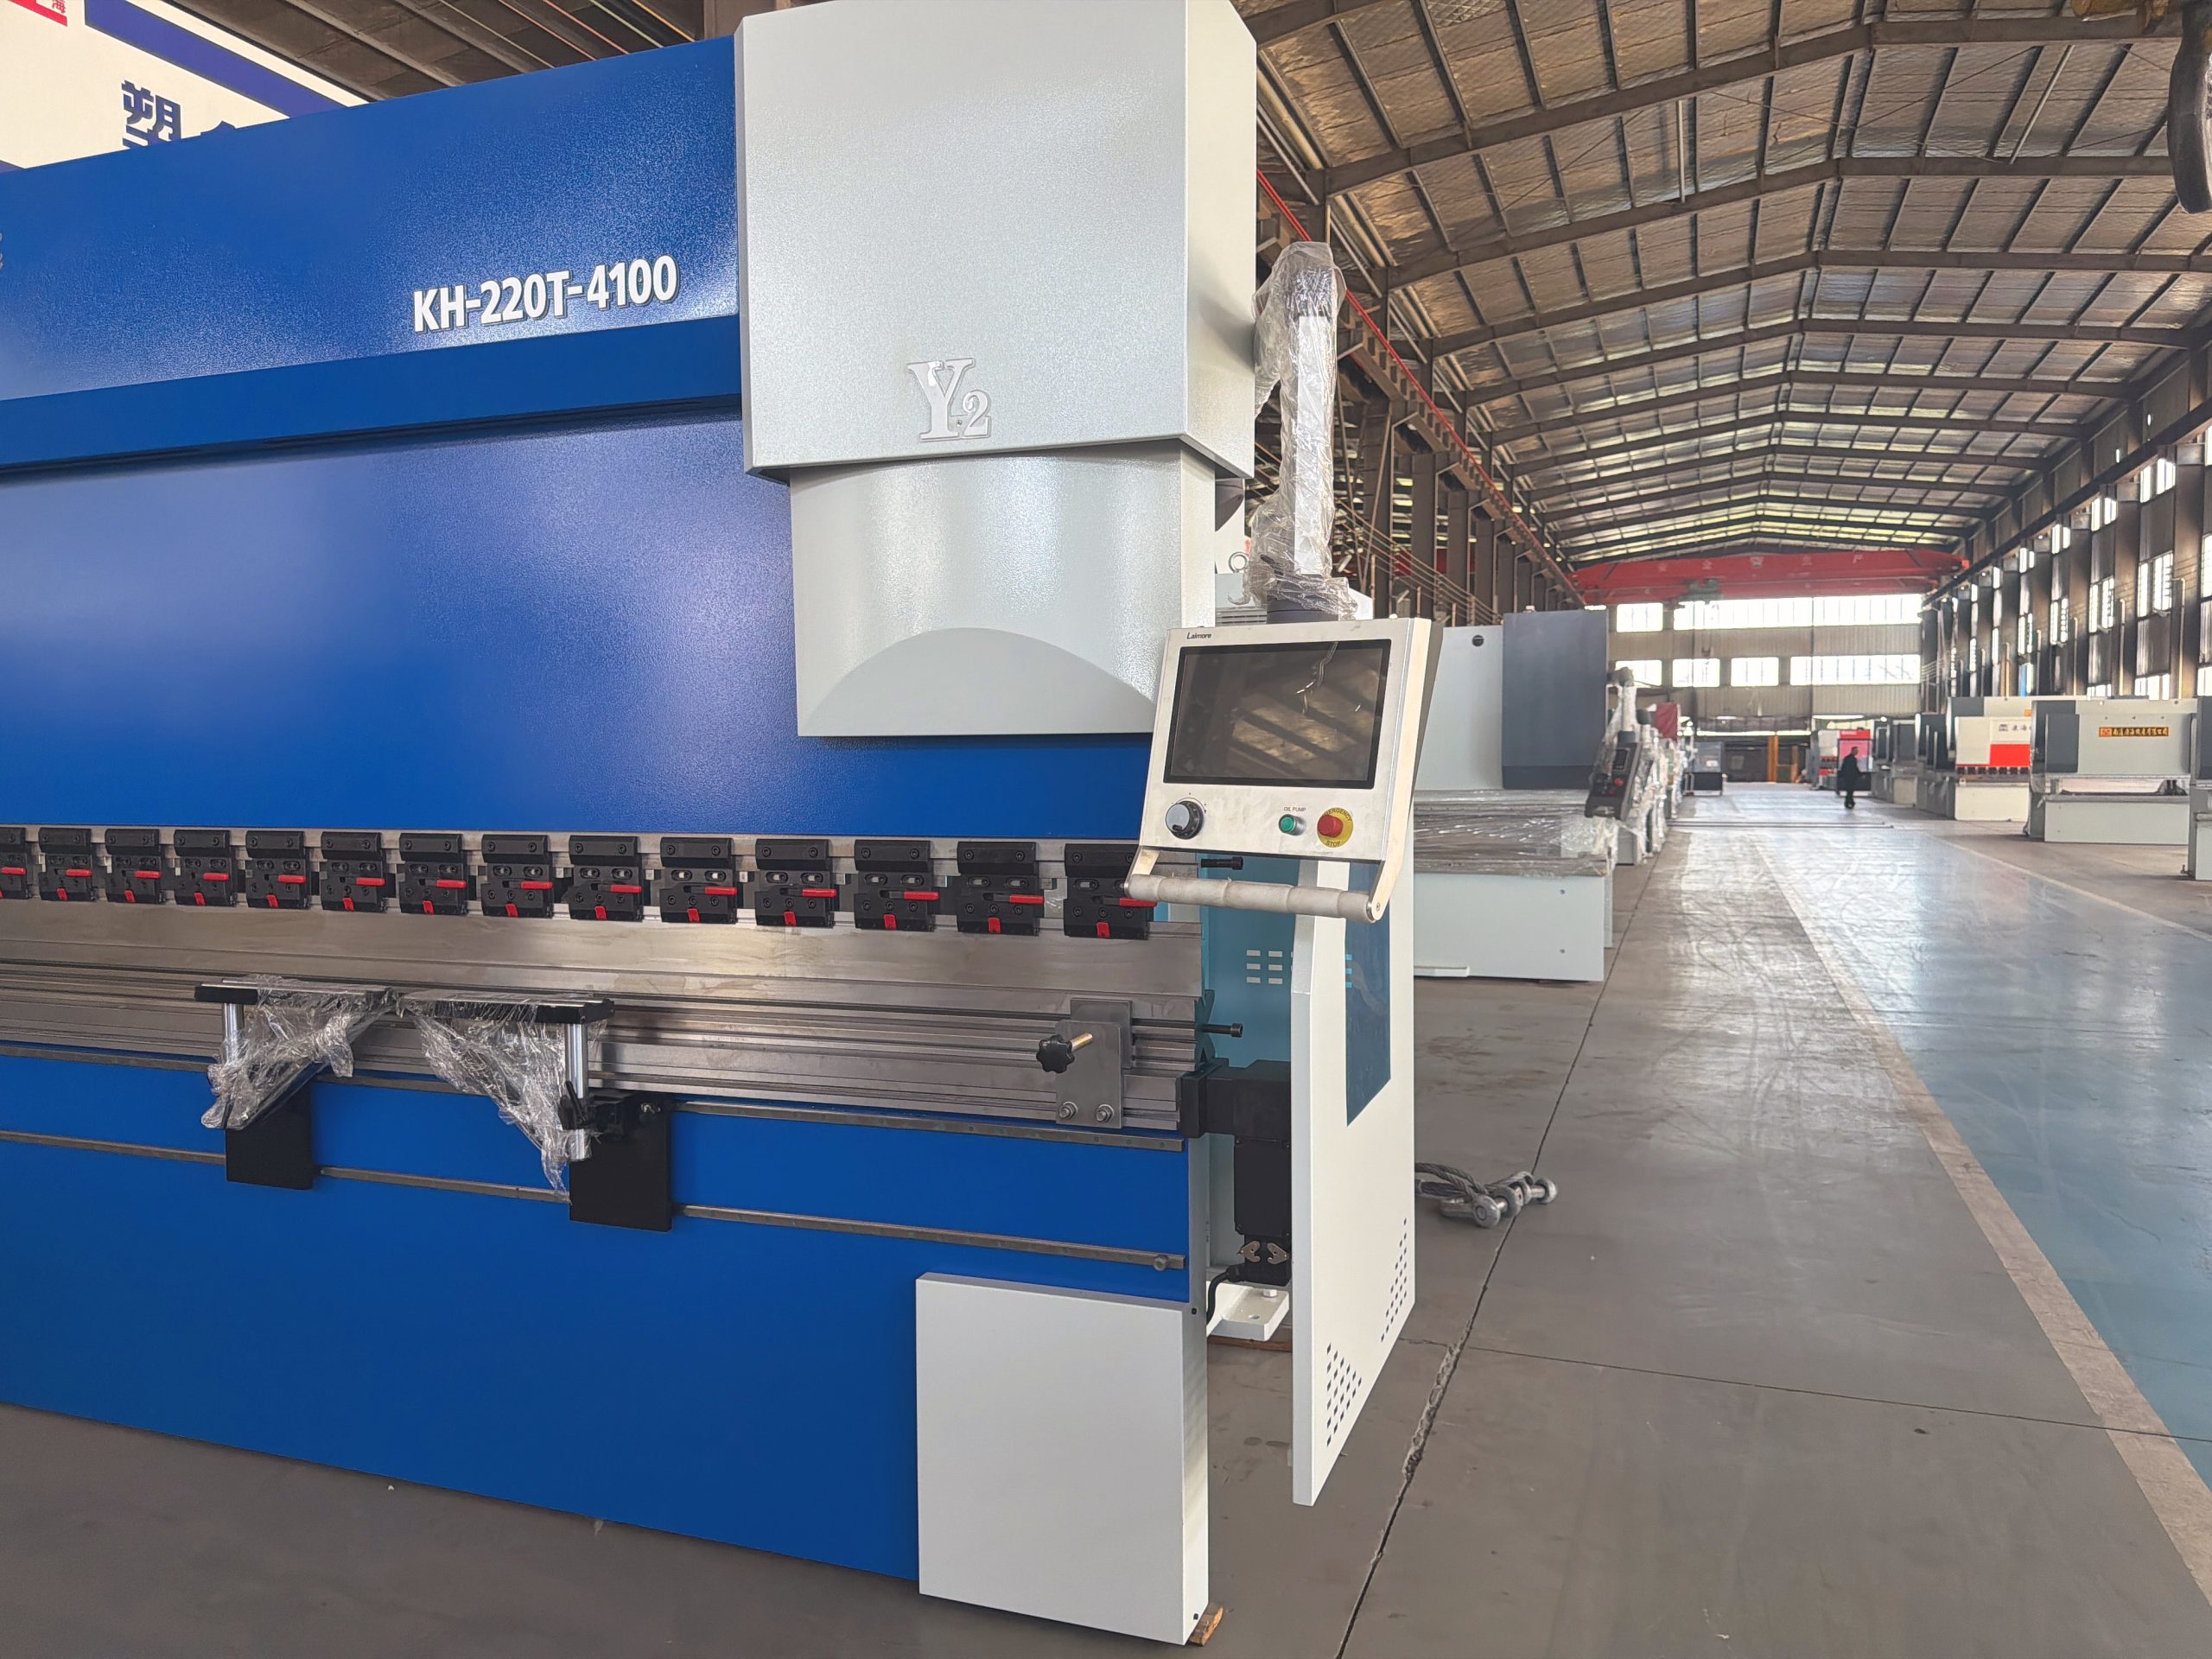
Раньше популярны были гидроприводы с серворегулированием потока масла. Это позволяло использовать мощные гидравлические цилиндры, но управляемые электроникой. Сейчас тренд смещается в сторону чисто электрических приводов (Electric Press Brake). Здесь движение траверсы осуществляется напрямую сервомоторами через редукторы или ременные передачи.
Плюсы электрики очевидны: нет масла, нет фильтров, нет нагрева. Минус один, но существенный: ограниченное усилие на малых скоростях. Если вам нужно медленно продавить очень толстый лист, гидравлика пока вне конкуренции. Но для большинства задач (лист до 6-8 мм) электрика выигрывает по скорости цикла. Она быстрее опускает траверсу, быстрее делает гиб и быстрее возвращается. Время цикла сокращается на 20-30%. В массовом производстве это сотни лишних деталей в смену.
Система ЧПУ и адаптация к российским реалиям
Программное обеспечение — это мозг станка. Многие российские операторы привыкли к интерфейсам Cybelec или Delem. Они удобны, логичны. Современные российские разработки стараются скопировать эту эргономику. И это правильно. Зачем переучивать людей?
Но есть важный момент: поддержка форматов файлов. Если ваша конструкторская группа работает в SolidWorks или Компас-3D, станок должен уметь принимать DXF или STEP файлы напрямую. Некоторые дешевые контроллеры требуют ручного ввода углов и длин полок. Это архаика. В 2026 году станок должен сам разворачивать деталь, рассчитывать последовательность гибов и минимизировать перехваты листа.
Также критичен вопрос обновлений. Если производитель ПО исчезнет или прекратит поддержку, вы останете с «кирпичом». Уточняйте: есть ли удаленный доступ для диагностики? Может ли инженер подключиться через интернет, чтобы поправить параметр, не выезжая в цех? В условиях российской географии это спасает недели простоя.
| Параметр | Гидравлический с сервоклапаном | Полностью электрический (Сервопривод) | Комментарий эксперта |
|---|---|---|---|
| Энергопотребление | Высокое (насос работает постоянно) | Низкое (только в движении) | Электрика экономит до 60% электричества |
| Шум | Высокий (гул насосной станции) | Низкий (шум только при гибке) | Важно для цехов внутри жилых зон или без звукоизоляции |
| Точность угла | +/- 0.5 градуса | +/- 0.1 градуса | Для электроники и корпусной мебели критична электрика |
| Обслуживание | Замена масла, фильтров, уплотнений | Проверка крепежа, смазка направляющих | Электрика проще в обслуживании, меньше расходников |
| Цена | Средняя | Выше на 15-20% | Разница нивелируется экономией энергии за 1.5 года |
Скрытые проблемы и «подводные камни» покупки
Теперь о том, о чем обычно пишут мелким шрифтом в конце договора или не пишут вовсе. Я хочу предостеречь вас от нескольких граблей, на которые наступают многие.
Проблема запчастей. Даже если станок собран в России, компоненты могут быть импортными. Серводвигатель вышел из строя. Производитель говорит: «Ждите поставку из Китая 3 месяца». А что делать цеху? Простой. Всегда требуйте паспорт изделия с полной спецификацией компонентов. Узнайте, какие именно модели двигателей, драйверов и контроллеров стоят внутри. Если это уникальная китайская марка, которой нет в открытых каталогах — это красный флаг. Старайтесь выбирать станки на компонентах, которые можно найти на рынке (например, распространенные серии двигателей).
Квалификация персонала. Сервоприводы требуют другого подхода к настройке, чем гидравлика. Старый гидравлик, который привык «крутить винтик давления», может не понять логику цифровых параметров. Ошибка в настройке усиления контура регулирования может привести к дерганью траверсы или даже поломке механики. Заложите в бюджет обучение операторов. Не формальное «посмотрели инструкцию», а полноценный курс. Некоторые заводы включают это в стоимость, другие предлагают за доплату. Не экономьте на этом.
Адаптация к холоду. Звучит странно для станка, который стоит в теплом цехе. Но вспомните логистику. Станок везут в неотапливаемом контейнере зимой. Электроника, особенно дисплеи и конденсаторы, не любит резких перепадов температур и конденсата. При приемке обязательно дайте машине постоять в цехе сутки перед включением. Иначе короткое замыкание гарантировано. Это банально, но сколько раз я видел, как спешащие бригады включали оборудование сразу с мороза и убивали блоки управления.
Вопрос гарантии и постпродажной поддержки
Гарантия в 12 месяцев — это стандарт. Но что она покрывает? Только производственные дефекты. Если ваш оператор ошибся в программе и врезал инструмент в стол — это не гарантийный случай. Если скачок напряжения сжег плату — тоже не гарантия (нужен стабилизатор!).
Самое ценное, что может предложить завод — это договор на сервисное обслуживание (SLA). Когда вы платите фиксированную сумму в год, а взамен получаете приоритетный выезд инженера и скидки на запчасти. В текущих условиях это страховка от хаоса. Проверьте, есть ли у продавца склад запчастей в вашем регионе. Если склад только в Москве, а вы во Владивостоке, считайте сроки доставки деталей. Именно поэтому при выборе поставщика стоит обращать внимание на тех, кто декларирует принцип долгосрочного партнерства и готов сопровождать проект от подбора оборудования до обучения персонала, как это делают серьезные игроки вроде упомянутой выше «Наньтун Аошэн».
Как выбрать идеальный вариант под ваши задачи?
Не существует «лучшего» станка. Существует станок, который лучше других решает ваши задачи. Прежде чем звонить менеджерам, ответьте себе честно на три вопроса:
- Какой максимальный толщина и длина листа? Не берите запас «на вырост». Если 95% вашей работы — это лист 2 мм, зачем вам станок на 100 тонн? Вы переплатите за лишнюю мощность и потеряете в скорости на тонких материалах.
- Какова серия? Если вы делаете штучные изделия по чертежам заказчика каждый день, вам нужна система ЧПУ с быстрым программированием и базой данных. Если вы гнете тысячи одинаковых скоб в смену, важна скорость цикла и надежность упоров.
- Кто будет работать? Если у вас текучка кадров и приходят люди без опыта, интерфейс должен быть максимально простым, с картинками и подсказками. Сложные профессиональные системы в руках новичка приведут к браку.
И еще один совет: попросите демонстрацию. Не видео из интернета, а живую работу. Приезжайте на завод-производитель или к их клиенту. Посмотрите, как машина ведет себя в реальной работе. Послушайте шум. Оцените, как быстро оператор перенастраивает программу. Глаза не обманешь.
Будущее рынка: чего ждать в ближайшие годы?
Рынок гибочных станков с ЧПУ с сервоприводом в России будет расти, но трансформироваться. Мы увидим еще большую локализацию. Не просто сборка, а производство собственных сервомоторов и контроллеров. Это вопрос времени и государственных субсидий.
Также ожидается бум на подержанное европейское оборудование. Многие компании пытаются продать свои старые Trumpf или Amada. Покупать их стоит только если вы готовы вложить еще 30-40% стоимости в восстановление и поиск запчастей. Это путь для опытных механиков, но не для тех, кому нужно «включил и работай».
Тренд на автоматизацию усилится. Станки будут все чаще продаваться в комплексе с манипуляторами. Одиночный оператор уходит в прошлое. Одна бригада будет обслуживать линию из 3-4 станков. Это требует высокой надежности оборудования. Любой простой здесь стоит дорого.
В заключение хочу сказать: не гонитесь за брендом. Гонитесь за функциональностью и поддержкой. Российский машиностроительный сектор способен дать продукт, не уступающий мировым аналогам, но только при условии грамотного выбора и правильной эксплуатации. Технология сервопривода — это не просто модное слово, это реальный инструмент повышения эффективности. Но как любой мощный инструмент, он требует уважения и понимания принципов работы.
Если вы стоите перед выбором, помните: дешевый станок может стать самым дорогим приобретением в вашей истории из-за простоев и брака. А правильный гибочный станок с ЧПУ с сервоприводом, подобранный под ваши реалии, станет локомотивом вашего производства на следующие 10-15 лет. Думайте, считайте, проверяйте. И не верьте слепо рекламным буклетам.